商机详情 -
上海快速汽车燃油箱柔性生产线欢迎选购
ST4 阶段的人工辅助上料在汽车油箱柔性生产线中起到了灵活补充的作用。虽然生产线高度自动化,但在某些情况下,如处理特殊型号的油箱或应对突发的物料供应问题时,人工辅助上料能够发挥重要作用。操作人员可以根据生产需求,将油箱准确地放置在指定位置,配合自动化设备完成上料过程。人工辅助上料与自动化设备的协作,既保证了生产的灵活性,又不会影响生产线的整体自动化水平,使得生产线能够更好地适应各种复杂的生产情况,提高了生产的适应性和可靠性。ST4 人工标记异常与检测系统联动提升判异准确性。上海快速汽车燃油箱柔性生产线欢迎选购
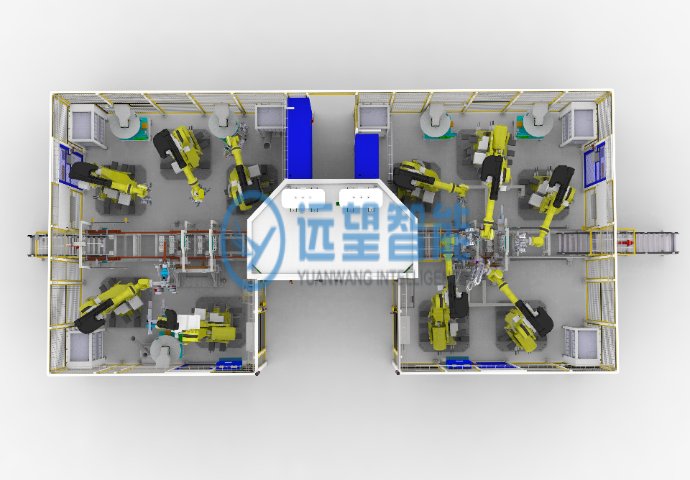
HMI 界面的参数灵活调节功能为汽车油箱柔性生产线适应不同生产需求提供了便利。操作人员可以通过 HMI 界面直观地调整各工位的加工参数,如 ST1 阶段的开孔速度、力度,ST2 和 ST3 阶段的焊接电流、电压、速度,ST4 阶段的检测标准等。参数调节界面设计人性化,提供了参数范围限制、默认参数推荐等功能,防止误操作导致的参数设置错误。当需要切换生产型号时,操作人员可以通过 HMI 调用预设的参数模板,快速完成参数调整,缩短了换型时间;在生产过程中发现质量波动时,也可以通过实时调节相关参数进行工艺优化,确保生产质量的稳定性。这种灵活的参数调节能力,增强了生产线的适应性和可控性。新款汽车燃油箱柔性生产线ST1 智能物流系统自动输送并夹紧油箱,实现无人上料。
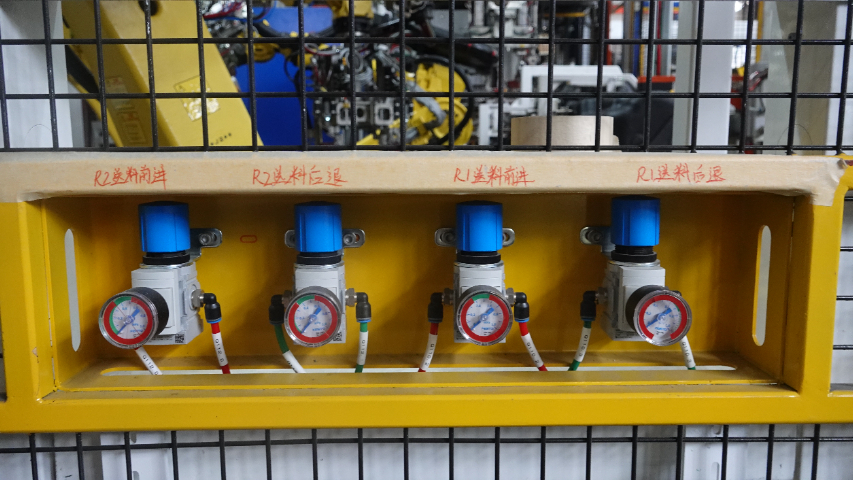
ST1 阶段的废料同步自动回收检测功能,体现了汽车油箱柔性生产线在环保和资源利用方面的优势。在泵口精密加工过程中,会产生一定的废料,该功能能够及时将废料进行回收,避免废料在生产区域堆积,保持了生产环境的整洁。同时,回收的废料会经过自动检测,判断其是否可以回收利用。对于可回收利用的废料,会进行分类处理,以便后续重新加工使用,提高了资源的利用率。这一功能不*符合环保生产的要求,还降低了生产成本,实现了经济效益和环境效益的双赢。
三套人机交互界面(HMI)的合理布局与功能分工,为汽车油箱柔性生产线的操作和管理提供了便捷、高效的平台。三套 HMI 分别部署在生产线的入口区域、控制室和关键工位附近,各自承担不同的功能:入口区域的 HMI 主要用于型号识别参数设置、物流系统监控等;控制室的 HMI 则实现对全线生产状态的集中监控、数据统计分析和生产计划调度;关键工位的 HMI 供现场操作人员进行参数调整、故障处理和手动操作。这种布局和分工使得操作人员和管理人员能够在合适的位置获取所需信息和进行操作,避免了信息集中带来的操作拥堵,提高了生产管理的效率。同时,统一的界面设计风格确保了操作的一致性和易用性。安全门机械联锁与电气控制结合,强化危险区域防护。
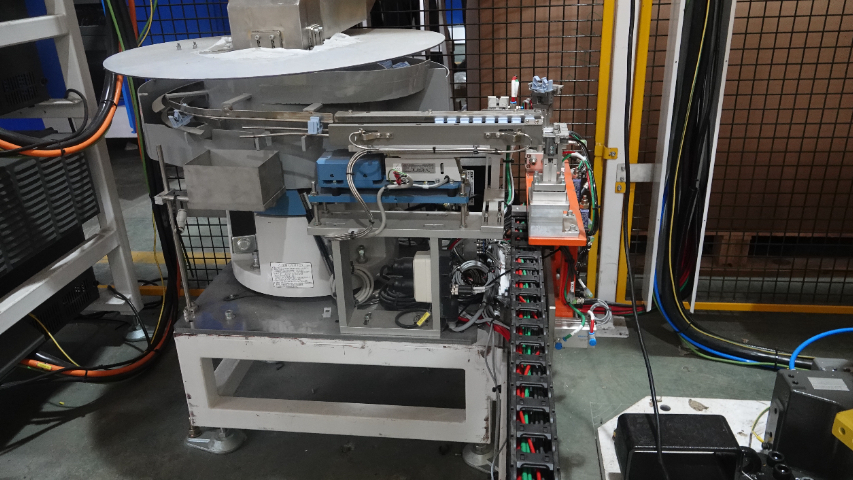
汽车油箱柔性生产线的全自动换型系统是实现多品种、小批量生产的关键技术支撑。该系统集成了先进的机器人控制技术、传感器技术和软件算法,能够在接到换型指令后,自动完成机器人末端执行器的更换、加工参数的调整、物料供给的切换等一系列操作。对于多达六款型号的油箱,系统能够在 30 秒内完成全流程的无人切换,整个过程无需人工干预。在换型过程中,系统会自动验证各环节的正确性,确保换型后的设备状态和参数设置符合新型号油箱的加工要求。这种快速换型能力,使得生产线能够灵活应对市场对不同型号油箱的需求变化,提高了生产的柔性和市场响应速度。ST2 机器人无屑切孔技术避免切屑污染,保障油箱清洁。新款汽车燃油箱柔性生产线
三重安全防护层层递进,构建安全生产屏障。上海快速汽车燃油箱柔性生产线欢迎选购
ST3 阶段的动态补偿功能在应对油箱微小变形时展现出强大的适应性,保证了焊接质量的稳定性。在生产、运输或前序加工过程中,油箱可能会因受力、温度变化等因素产生微小的变形,这种变形若不加以补偿,会导致焊接位置偏移,影响焊接质量。动态补偿功能通过实时监测焊接过程中机器人与油箱的相对位置变化,识别油箱的变形情况,并根据变形量自动调整焊接路径和机器人姿态。例如,当检测到油箱某一区域存在微小凸起时,系统会控制机器人适当调整焊接角度和位置,确保焊枪始终对准正确的焊接位置。这种对微小变形的动态适应能力,使得生产线能够容忍一定程度的工件变形,提高了生产的容错性和产品质量的稳定性。上海快速汽车燃油箱柔性生产线欢迎选购