商机详情 -
热管理系统HVAC汽车空调智能装配检测产线制造
电性功能测试工序可以验证空调电器系统的运行可靠性,采用模块化测试平台实现多参数同步检测。测试平台集成电压、电流、电阻等多种传感器,可模拟新能源车 12V/48V / 高压供电系统,对空调压缩机、风机、风门电机等电器部件进行通电测试。系统按预设程序依次检测各部件的启动电压、工作电流、功率消耗及控制信号响应时间,例如压缩机启动电流需≤15A,风机转速调节响应时间≤0.5 秒。对于 CAN 总线控制的智能空调,还需测试通讯协议兼容性与数据传输稳定性。测试过程中若出现短路、过流或信号异常,系统立即断电保护并记录故障代码。所有测试数据实时上传 MES 系统,形成电器性能档案,该工序测试覆盖率达 100%,确保无电器隐患流入下道工序。噪音测试台架可调,适配多型号空调测试。热管理系统HVAC汽车空调智能装配检测产线制造
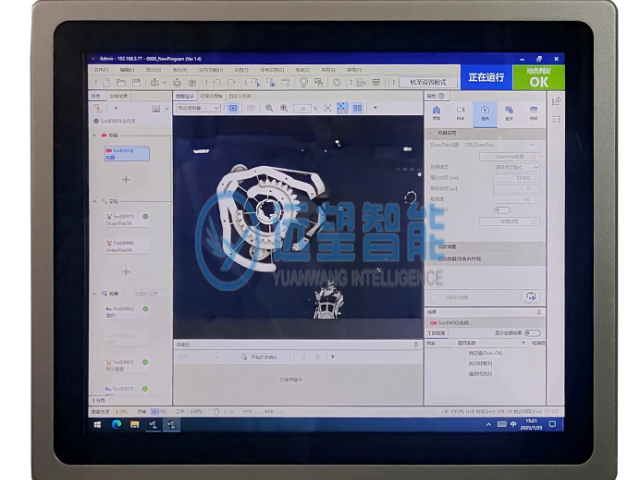
视觉引导机器人螺钉锁付系统的视觉标定采用动态标定技术,可在机器人运行过程中实时修正视觉坐标与机器人坐标的偏差,确保长期运行的定位精度。系统具备螺钉类型自动识别功能,通过视觉特征分析区分不同规格螺钉(M3-M8),自动调用对应锁付参数,无需人工干预。电批套筒采用快换结构,更换不同规格套筒时间<5 秒,配合套筒磨损检测传感器,当套筒磨损量超过 0.2mm 时自动提醒更换,保证锁付同轴度。机器人工作区域安装安全光栅,当检测到人员进入危险区域时,立即降低机器人运行速度至安全值,确保人机协作安全。系统软件支持远程参数设置,工艺人员可在办公室通过网络修改锁付扭矩、转速等参数,修改记录自动存档,实现参数的规范化管理与追溯。佛山新款HVAC汽车空调智能装配检测产线优势噪音测试标准声源校准,数据符合 ISO 要求。
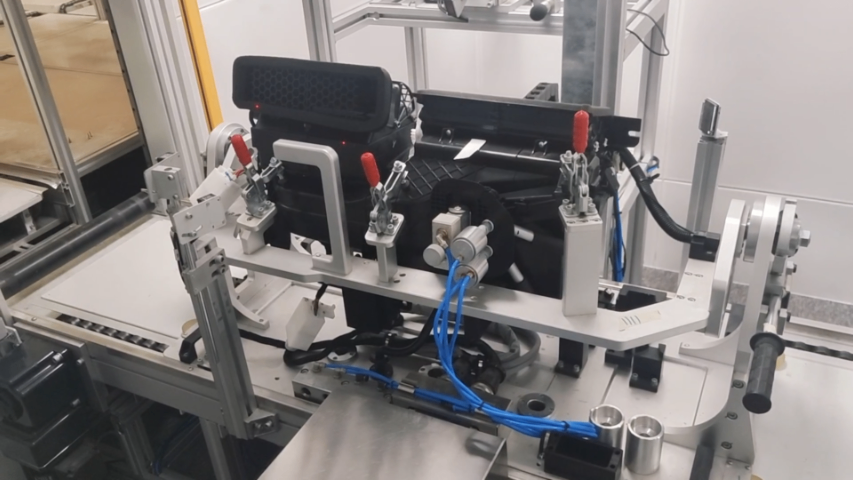
倍速链自动传送系统的驱动单元采用高性能伺服电机与精密减速器组合,确保传送过程的控制与高效运行。伺服电机具备过载保护功能,可承受 150% 额定负载达 1 分钟,有效应对产线突发负载变化。减速器传动精度达 0.1 弧分,确保链条运行的平稳性,减少速度波动对工件定位的影响。系统配备链条跑偏检测装置,通过红外传感器实时监测链条位置,当偏移量超过 2mm 时立即停机报警,防止链条脱落造成设备损坏。工装板返回采用地下回流通道设计,空工装板通过重力与输送带组合自动返回起点,减少地面空间占用与人工搬运成本。电气控制系统采用 PLC 可编程控制器,支持在线程序修改与远程诊断,配合人机交互界面可实时显示传送速度、工装板数量等关键参数,便于操作人员监控与调整,为产线高效运转提供坚实的硬件支撑。
电性功能测试平台的信号采集模块采用 16 位高精度 ADC,采样率达 1MHz,可捕捉空调电气信号的瞬态变化,如压缩机启动时的电流冲击波形。测试软件内置电气参数标准库,包含不同品牌、型号空调的电气性能标准值,测试时自动调用对应标准进行比对判定,减少人工判断误差。平台配备高温测试箱,可将测试环境温度控制在 - 40-85℃范围内,模拟新能源车在极端气候条件下的使用场景,测试空调电气系统的稳定性。安全联锁装置确保测试箱门关闭后才能启动测试,防止高温或高压对操作人员造成伤害。测试完成后,系统自动生成电气性能曲线,如电压 - 电流曲线、功率 - 频率曲线等,直观展示空调电气性能特性,为产品改进提供可视化数据支持。机器人视觉手眼标定,误差<0.02mm 保证准确度。
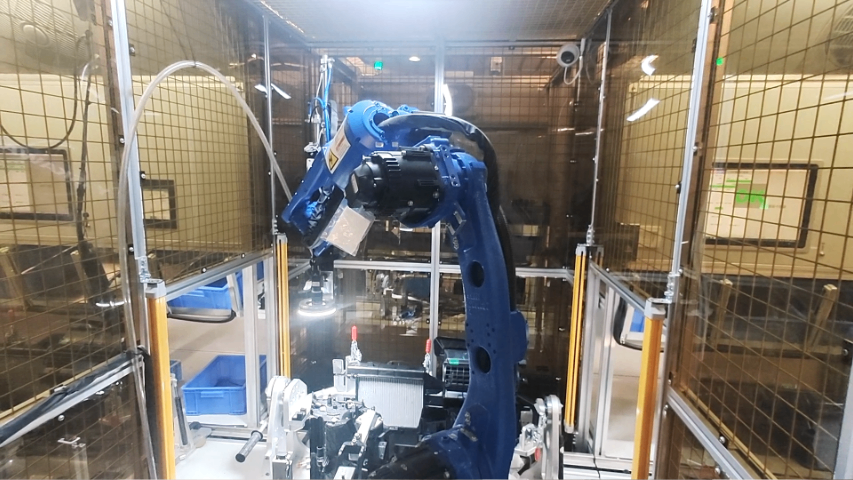
噪音测试工序是评估空调运行舒适性的关键环节,采用半消声室与高精度声学检测系统实现整体测量。测试工位采用全封闭隔音舱设计,舱内背景噪音≤25dB (A),符合 ISO 3745 声学测试标准。空调总成通过特定工装固定在测试台上,由伺服电机驱动模拟不同风速档位运行。舱内布置 6 个麦克风阵列,分别采集空调出风口、蒸发器、风机等关键部位的噪音信号,采样频率达 48kHz,可捕捉 20Hz-20kHz 全频段噪音。数据经频谱分析系统处理,生成噪音声压级、声功率级及频谱特性曲线,与预设阈值对比判定是否合格。系统支持多工况测试,可模拟怠速、高速等不同行车状态下的空调运行噪音,测试全程<30 秒,为新能源车舱内 NVH 性能优化提供数据支持。电性功能测试含绝缘电阻检测,确保≥100MΩ 安全值。武汉HVAC汽车空调智能装配检测产线应用范围
电性功能测试夹具绝缘,表面电阻>10^8Ω。热管理系统HVAC汽车空调智能装配检测产线制造
视觉外观检测系统的图像预处理算法包含降噪、增强、边缘提取等功能,可有效提升图像质量,即使在光照不均或工件表面反光的情况下,仍能清晰识别缺陷特征。系统采用分布式计算架构,多台图像处理单元并行工作,图像处理速度达 50 帧 / 秒,确保与产线 65 秒节拍同步。检测区域可通过软件灵活设置,操作人员可根据产品外观质量要求,调整不同区域的检测灵敏度,如可视面的检测灵敏度高于非可视面。设备具备离线分析功能,可读取历史检测图像进行二次分析,调整算法参数优化缺陷识别率,离线分析过程不影响在线生产。系统支持与自动化分拣设备联动,根据检测结果控制分拣机构动作,将不良品自动分流至对应区域,分拣准确率达 99.9%,减少人工分拣成本与误差。热管理系统HVAC汽车空调智能装配检测产线制造