商机详情 -
武汉自动化汽车燃油箱柔性生产线哪个好
ST1 阶段机器人集成的力 - 位传感自适应浮动开孔单元,是汽车油箱柔性生产线在精密加工方面的先进技术。该单元融合了力传感和位置传感技术,能够在开孔过程中实时感知机器人与工件之间的作用力和相对位置。当遇到工件表面不平整或存在微小偏差时,单元能够自动调整机器人的运行轨迹和作用力,实现自适应浮动加工,确保开孔的精度达到微米级。这种自适应能力不*提高了开孔的质量和一致性,还降低了对工件定位精度的要求,减少了因定位误差导致的加工缺陷,为高质量的泵口加工提供了关键技术支持。ST2 送料机构与机器人协同完成自动送料取件操作。武汉自动化汽车燃油箱柔性生产线哪个好
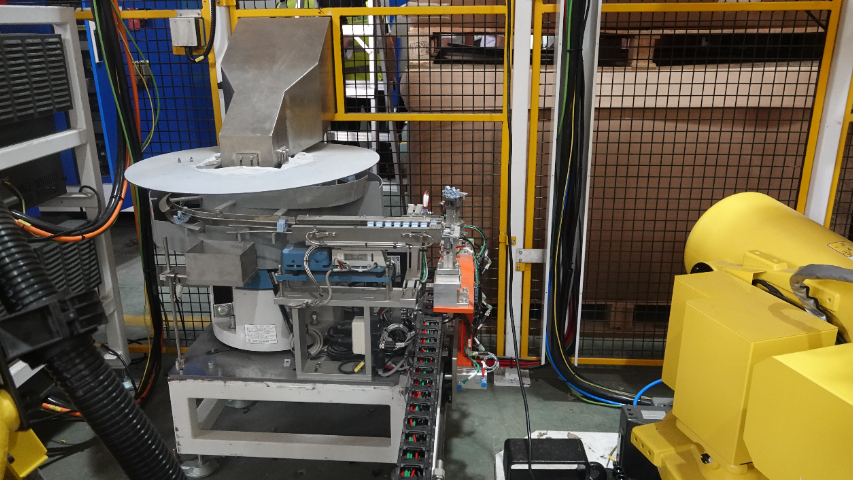
ST3 阶段实现的焊接基准自标定与动态补偿功能,是汽车油箱柔性生产线应对生产过程中不确定性因素的重要技术手段。在长期生产过程中,由于设备磨损、温度变化等因素的影响,焊接基准可能会发生微小的偏移。自标定功能能够定期对焊接基准进行自动检测和校准,确保基准的准确性。而动态补偿功能则在焊接过程中实时监测焊接位置与基准的偏差,并根据偏差大小自动调整焊接路径和参数,及时纠正偏差。这两项功能相互配合,有效保证了焊接位置的精度,减少了因基准偏移导致的焊接缺陷,提高了产品的合格率和生产的稳定性。深圳多功能汽车燃油箱柔性生产线共同合作ST3 动态补偿功能适应油箱微小变形,稳定焊接质量。
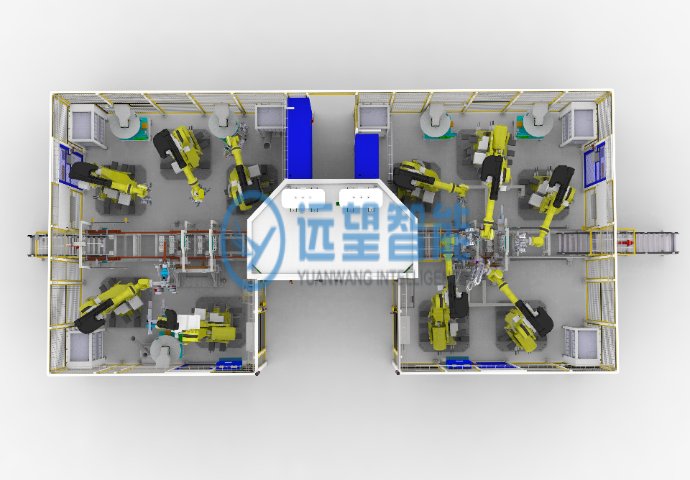
ST2 阶段的精密焊接工艺在汽车油箱柔性生产线中对油箱的质量起着决定性作用。焊接机器人采用了先进的焊接技术和参数控制方法,能够实现油箱各部件之间的精密连接。在焊接过程中,机器人能够精确控制焊接电流、电压、焊接速度等参数,确保焊缝的强度、密封性和外观质量都达到高标准要求。精密焊接不*保证了油箱的结构稳定性,防止了燃油泄漏等安全隐患,还提高了油箱的使用寿命。通过严格的焊接工艺控制,ST2 阶段为油箱的整体质量提供了可靠的保障,满足了新能源汽车对燃油箱的高性能要求。
ST4 阶段的人工辅助上料在汽车油箱柔性生产线中起到了灵活补充的作用。虽然生产线高度自动化,但在某些情况下,如处理特殊型号的油箱或应对突发的物料供应问题时,人工辅助上料能够发挥重要作用。操作人员可以根据生产需求,将油箱准确地放置在指定位置,配合自动化设备完成上料过程。人工辅助上料与自动化设备的协作,既保证了生产的灵活性,又不会影响生产线的整体自动化水平,使得生产线能够更好地适应各种复杂的生产情况,提高了生产的适应性和可靠性。3D 视觉系统支持不同规格油箱与包装箱适应性加工。
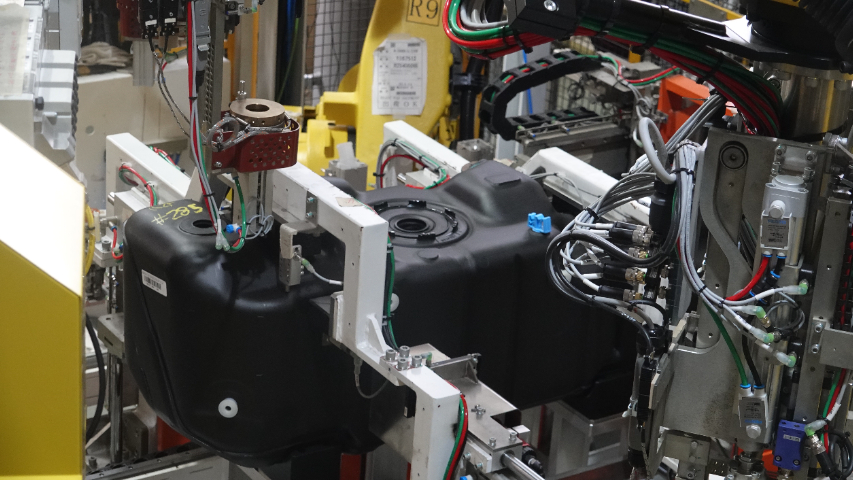
ST2 阶段的无屑切孔技术在提高油箱清洁度的同时,也降低了后续工序的质量风险。传统切孔方式产生的切屑若残留在油箱内部,可能会在后续的焊接、装配或使用过程中造成严重后果,如划伤密封面导致泄漏、损坏内部部件等。无屑切孔技术通过特殊的刀具和加工工艺,在切孔过程中不产生切屑,从源头避免了切屑污染问题。这不*减少了对油箱内部清洁度的额外处理工序,降低了生产成本,还消除了因切屑导致的潜在质量隐患,提高了产品的可靠性。对于对清洁度要求较高的新能源汽车燃油箱而言,无屑切孔技术是保证其性能和安全性的重要工艺手段。ST3 焊接数据与 MES 互通实现全流程质量管控。武汉高速运转汽车燃油箱柔性生产线种类
ST4 人工辅助上料与自动化设备协同保障生产柔性。武汉自动化汽车燃油箱柔性生产线哪个好
ST3 阶段的焊接机器人搭配六轴机器人智能分中系统,为汽车油箱柔性生产线的焊接加工带来了较高的灵活性和精度。六轴机器人智能分中系统能够通过精确的测量和计算,确定油箱的中心位置和基准坐标,为焊接机器人提供准确的定位参考。焊接机器人则根据智能分中系统提供的信息,结合预设的焊接程序,自动调节焊接路径和参数。当油箱的位置或形状存在微小偏差时,系统能够快速感知并进行动态补偿,确保焊接位置的准确性。这种自适应调节能力使得生产线能够适应不同型号油箱的焊接需求,同时保证了焊接质量的稳定性和一致性。武汉自动化汽车燃油箱柔性生产线哪个好