商机详情 -
苏州大型汽车燃油箱柔性生产线按需设计
ST1 阶段机器人集成的力 - 位传感自适应浮动开孔单元,是汽车油箱柔性生产线在精密加工方面的先进技术。该单元融合了力传感和位置传感技术,能够在开孔过程中实时感知机器人与工件之间的作用力和相对位置。当遇到工件表面不平整或存在微小偏差时,单元能够自动调整机器人的运行轨迹和作用力,实现自适应浮动加工,确保开孔的精度达到微米级。这种自适应能力不*提高了开孔的质量和一致性,还降低了对工件定位精度的要求,减少了因定位误差导致的加工缺陷,为高质量的泵口加工提供了关键技术支持。3D 视觉系统支持不同规格油箱与包装箱适应性加工。苏州大型汽车燃油箱柔性生产线按需设计
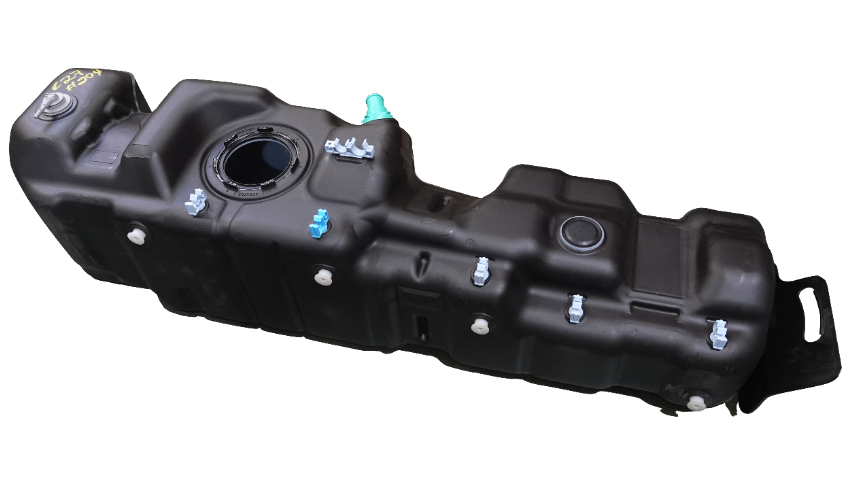
ST2 阶段的无屑切孔技术在提高油箱清洁度的同时,也降低了后续工序的质量风险。传统切孔方式产生的切屑若残留在油箱内部,可能会在后续的焊接、装配或使用过程中造成严重后果,如划伤密封面导致泄漏、损坏内部部件等。无屑切孔技术通过特殊的刀具和加工工艺,在切孔过程中不产生切屑,从源头避免了切屑污染问题。这不*减少了对油箱内部清洁度的额外处理工序,降低了生产成本,还消除了因切屑导致的潜在质量隐患,提高了产品的可靠性。对于对清洁度要求较高的新能源汽车燃油箱而言,无屑切孔技术是保证其性能和安全性的重要工艺手段。苏州大型汽车燃油箱柔性生产线按需设计全线生产数据实时同步至数据库,实现信息集中管理。
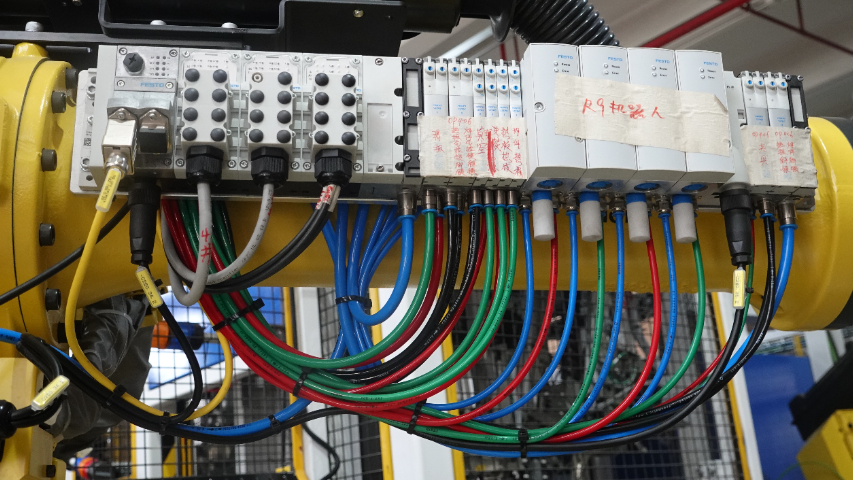
机器人自动防碰撞监测系统是汽车油箱柔性生产线中保障设备安全运行的重要组成部分。在生产线中,多个机器人同时运作,且各工位之间的空间相对紧凑,为了避免机器人之间以及机器人与其他设备之间发生碰撞,该系统应运而生。它能够实时监测机器人的运行轨迹和位置,当检测到可能发生碰撞的危险时,会立即发出指令,使机器人停止运行或调整运行路径,从而避免碰撞事故的发生。这一系统不*保护了昂贵的机器人设备,减少了设备损坏带来的损失和停机时间,还确保了生产线的高效运行,为连续稳定的生产提供了有力保障。
在汽车油箱柔性生产线中,新能源汽车燃油箱的焊接打孔工序展现出高度的自动化与智能化。该生产线优势在于机器人配备的全自动换型系统,这一系统可支持多达六款型号的油箱在 30 秒内完成全流程无人切换,极大地提升了生产的灵活性和效率。生产线设置有 ST1、ST2、ST3 和 ST4 四个工位,从入口处的高精度扫码识别型号开始,就能准确定位油箱类型,为后续各环节的加工提供准确依据。同时,泵口温度在线监测功能实时运行,确保在加工过程中泵口处于适宜的温度范围,保障加工质量。无论是型号的快速切换,还是关键参数的实时监测,都体现了该生产线在自动化和智能化方面的很好性能,为新能源汽车燃油箱的高质量生产奠定了坚实基础。ST2 精密焊接针对关键部位采用多层脉冲工艺。
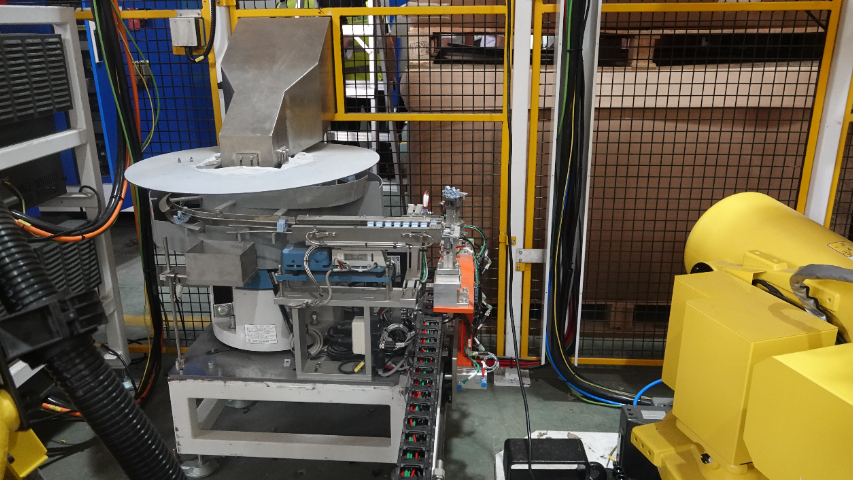
ST1 阶段的力 - 位传感自适应浮动开孔单元在应对油箱材质差异时展现出强大的适应性。不同型号的新能源汽车燃油箱可能采用不同的材质或厚度,这对开孔加工的力度和速度要求各不相同。力 - 位传感单元能够实时感知开孔过程中机器人与油箱之间的作用力变化,根据材质的硬度自动调整开孔力度:对于较硬的材质,适当增大力度以保证开孔效率;对于较软或较薄的材质,则减小力度防止过度损伤。同时,位置传感功能确保开孔位置不受材质不均匀导致的微小变形影响,始终保持微米级的加工精度。这种对材质差异的自适应能力,使得生产线能够兼容多种材质的油箱加工,扩大了生产线的适用范围。ST3 同步在线过程监测实时把控焊接质量参数。苏州大型汽车燃油箱柔性生产线按需设计
安全光栅形成红外防护网,快速响应闯入风险。苏州大型汽车燃油箱柔性生产线按需设计
汽车油箱柔性生产线的全自动换型系统是实现多品种、小批量生产的关键技术支撑。该系统集成了先进的机器人控制技术、传感器技术和软件算法,能够在接到换型指令后,自动完成机器人末端执行器的更换、加工参数的调整、物料供给的切换等一系列操作。对于多达六款型号的油箱,系统能够在 30 秒内完成全流程的无人切换,整个过程无需人工干预。在换型过程中,系统会自动验证各环节的正确性,确保换型后的设备状态和参数设置符合新型号油箱的加工要求。这种快速换型能力,使得生产线能够灵活应对市场对不同型号油箱的需求变化,提高了生产的柔性和市场响应速度。苏州大型汽车燃油箱柔性生产线按需设计