商机详情 -
东莞高速自动化装配线设备厂家
农用运输车零部件生产车间粉尘多、环境复杂,人工装配油箱与散热管路易出现密封不严、管路松动、热管理散热不均等问题,车辆田间作业故障率偏高。针对这一痛点,适配农用车领域的自动化装配线,搭载抗粉尘、抗油污工装,可完成冷却散热模块、暖风管路、防爆油箱、简易 HVAC 组件的一体化装配,装配节拍 24–40 秒 / 件,扭矩调节区间 7–62N・m。自动化装配线同步预装油箱防护结构与热管理管路固定卡扣,提升零部件抗振动性能,适配田间颠簸路况。产线可实现多规格农用车部件快速换型,单日可完成 4100–5500 套总成装配,有效减少人工操作带来的质量波动,降低售后维修成本,助力农机零部件企业实现产线稳定量产。暖风管路总成生产,自动化装配线管控车内热管理管路装配牢固程度。东莞高速自动化装配线设备厂家
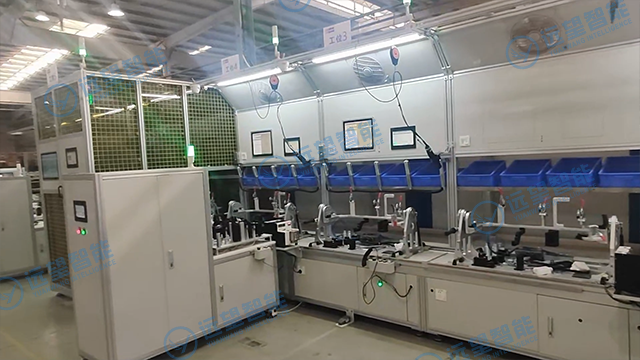
远望智能围绕汽车 HVAC 壳体与热管理风道总成定制的自动化装配线,实现塑料壳体、风门执行机构、散热导流风道、密封海绵、热管理管路支架的整体装配。该自动化装配线装配节拍 17–31 秒 / 件,采用抗振动工装结构减少壳体装配形变问题,扭矩调节区间 3–32N・m,适配塑料件紧固装配标准。产线严格保障 HVAC 内部风道与整车热管理系统通风路径顺畅,减少风阻异常、散热效率不足等装配隐患,单日产能稳定在 8500–11000 件,可同时满足家用燃油车、新能源乘用车空调总成的批量生产需求。东莞半自动化装配线生产方案新能源 HVAC 总成制造,自动化装配线可提升热管理管路装配一致性。
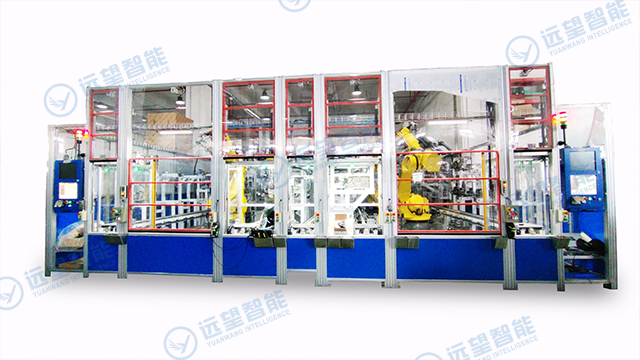
空气悬架工作行程大、振动频繁,人工装配散热小件与气管路易出现阀件对位偏差、管路疲劳破损,影响热管理散热与悬架稳定性。针对空气悬架零部件生产痛点,适配悬架组件的自动化装配线,采用柔性缓冲工装,完成悬架气囊、气管路、散热小件、密封阀件的集成装配,装配节拍 20–34 秒 / 件,伺服压装力区间 550–4800N。该自动化装配线将散热组件与整车热管理系统接口标准化预装,提升悬架散热能力,减少高温工况下性能衰减。产线适配新型乘用车、商用客车,单日可完成 7100–9500 件悬架组件装配,优化零部件整体耐用性。
远望智能针对新能源 SUV 热管理系统 + 异形紧凑型油箱打造的自动化装配线,适配 SUV 弯折型冷却管路、底盘散热模块、高压油管、异形滚塑油箱的集成装配。该自动化装配线装配节拍 21–35 秒 / 件,定制异形定位工装适配 SUV 紧凑空间布局的零部件结构,重复定位精度稳定在 ±0.022mm。产线优化弯折管路的装配角度与固定方式,避免热管理管路弯折堵塞、散热介质流通不畅等问题,单日可完成 7100–9500 套总成装配,工装换型时间控制在 30 分钟以内,适配 SUV 多车型快速迭代的生产节奏。车顶通风模块加工,自动化装配线引导热管理的气流部件的有序装配。
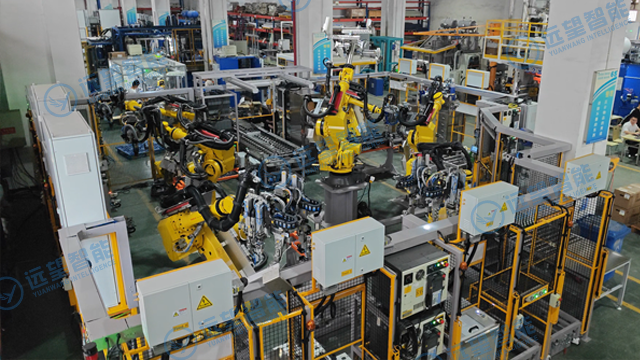
远望智能面向汽车外后视镜总成设计的自动化装配线,集成镜片调节机构、外壳卡扣组件、线束对接单元、加热除雾元件及配套热管理温控传感器的一体化装配。该自动化装配线搭载高清视觉对位系统,保障后视镜镜片与壳体装配贴合度,小件装配节拍控制在 8–18 秒 / 件,适配精密小件连续装配需求。产线同步接入热管理加热组件压装工序,实现后视镜除雾温控部件与后视镜本体一体化组装,单日可稳定完成 15000–20000 件后视镜类产品装配作业。自动化装配线采用快拆式工装夹具,不同车型后视镜规格换型时长控制在 25 分钟以内,契合车企多车型后视镜快速迭代的生产需求,设备运维成本降低 30%,可与热管理小件产线实现车间共线规划布局。散热格栅配件生产,自动化装配线提升整车热管理进气部件装配一致性。无锡自动化装配线厂家
智能驾驶散热件加工,自动化装配线规范车载热管理组件小型化装配。东莞高速自动化装配线设备厂家
远望智能针对汽车高压热管理管路 + 燃油油管双系统研发的自动化装配线,实现整车冷却管、空调冷媒管、高压燃油管的接头压装、卡扣固定、双层分步检漏作业。该自动化装配线装配节拍 16–30 秒 / 件,位移精度保持 ±0.024mm,扭矩控制波动范围 ±2.7%,适配高压管路强度高的装配需求。产线分两段单独检测燃油供给系统与热管理散热系统密封性,避免两套管路系统相互干扰,单日可完成 9500–13000 件管路类零部件装配,生产效率较传统产线提升 48%。设备高压检测模块可兼容氢瓶高压管路配件生产,有效拓展零部件企业高压管路类产品的业务覆盖范围。东莞高速自动化装配线设备厂家