商机详情 -
浙江组装自动化装配线定制方案
农用运输车零部件生产车间粉尘多、环境复杂,人工装配油箱与散热管路易出现密封不严、管路松动、热管理散热不均等问题,车辆田间作业故障率偏高。针对这一痛点,适配农用车领域的自动化装配线,搭载抗粉尘、抗油污工装,可完成冷却散热模块、暖风管路、防爆油箱、简易 HVAC 组件的一体化装配,装配节拍 24–40 秒 / 件,扭矩调节区间 7–62N・m。自动化装配线同步预装油箱防护结构与热管理管路固定卡扣,提升零部件抗振动性能,适配田间颠簸路况。产线可实现多规格农用车部件快速换型,单日可完成 4100–5500 套总成装配,有效减少人工操作带来的质量波动,降低售后维修成本,助力农机零部件企业实现产线稳定量产。机油散热管路生产,自动化装配线管控热管理管路接头压装装配深度。浙江组装自动化装配线定制方案
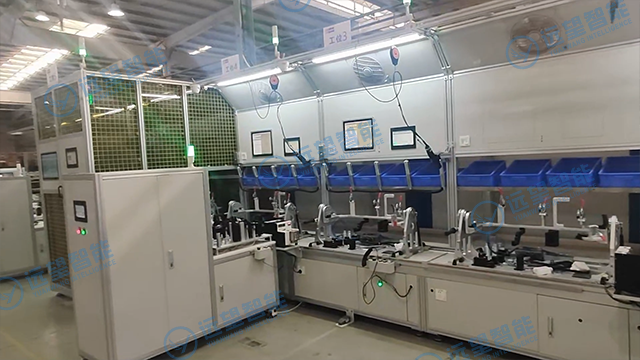
在汽车与氢能零部件制造领域,传统人工装配模式普遍存在管路排布杂乱、密封精度波动、热管理部件对位偏差等问题,容易造成整车散热异常、氢瓶系统安全隐患、油箱渗漏等质量风险。依托适配多品类零部件生产的自动化装配线,可实现汽车油箱、高压油管、HVAC 空调总成、后视镜加热组件、内饰通风模块及氢瓶、氢能管路、燃料电池热管理部件的一体化连续装配。该自动化装配线搭载伺服压装、动态扭矩控制、在线气密与氦检模块,可稳定把控热管理管路压装深度、接头锁附力度、密封件贴合状态,减少人为操作带来的质量差异。同时设备支持多规格产品快速换型,兼顾乘用车、商用车、氢能重卡等不同车型零部件生产需求,通过标准化装配流程优化热管理系统整体散热性能,助力零部件企业提升生产节拍、降低返工损耗,实现汽车与氢能相关零部件的智能化、规模化量产。昆山智能自动化装配线研发氢电乘用车小件加工,自动化装配线实现热管理阀件与氢瓶配件共装。
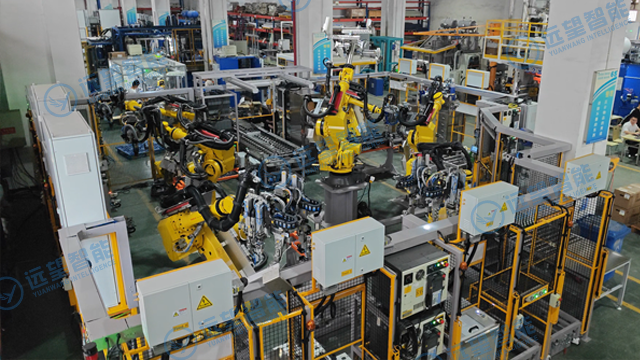
远望智能围绕汽车燃油箱总成定制开发的自动化装配线,覆盖油箱本体、密封法兰盘、透气阀、压力传感器、安装支架以及配套热管理散热护板的一体化装配作业。该自动化装配线采用重载倍速链输送结构,可承载 35kg 以内规格油箱工件,装配节拍维持在 20–35 秒 / 件,扭矩锁附单元调节区间为 8–80N・m,满足油箱密封结构紧固装配要求。自动化装配线同步集成热管理管路对接预装配工位,实现油箱散热附件与整车热管理管路的提前匹配组装,单条产线年产能可达 28 万套油箱及配套组件。经过多批次项目投产验证,该产线可大幅降低油箱渗漏、接口松动类不良问题,生产返工率下降 90%,设备支持 30 分钟内完成不同车型油箱规格快速换型,适配主机厂多品类、多车型同步生产节奏。
远望智能针对汽车 HVAC 空调总成系统研发的自动化装配线,覆盖鼓风机、蒸发箱、暖风芯体、风门执行机构、壳体卡扣、密封海绵及热管理换热组件的组装、调试与气密性检测。该自动化装配线整体装配节拍 15–30 秒 / 件,扭矩控制波动范围 ±2%,气密性检测压力区间 0–2MPa,完全匹配汽车空调系统与热管理部件的密封装配标准。自动化装配线整合多道分散组装工序,减少零部件人工多次转运损耗,单条产线人力投入降低 58%,整体生产周期缩短 29%。设备搭载视觉检测模块,可实时核验 HVAC 内部热管理风道对位精度,减少装配后异响、风量不均、散热不畅等质量问题,模块化结构便于后期增设氢瓶阀件检测工位,适配零部件企业氢能业务拓展需求。工程机械汽车件生产,自动化装配线适配重载热管理系统装配作业。
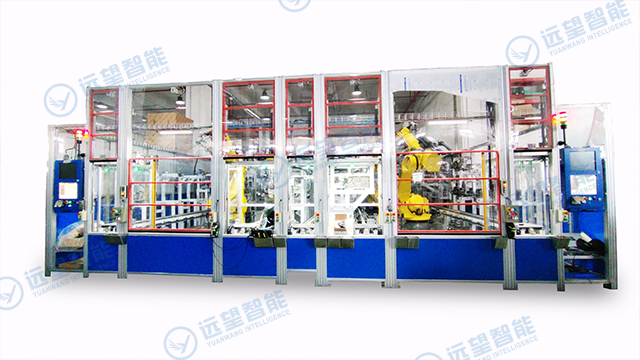
针对汽车热管理系统、燃油油箱、空调 HVAC、高压管路及车载氢瓶等关键零部件的批量生产需求,人工装配模式常面临工序分散、换型效率偏低、热管理管路密封管控难度大等行业痛点。搭载定制化工艺方案的自动化装配线,可覆盖上料、定位、压装、锁附、检漏、数据追溯全流程作业,适配乘用车、商用车及氢能车型多规格零部件柔性生产。通过标准化工位布局与智能检测模块,自动化装配线能够稳定把控热管理组件的装配间隙与管路排布逻辑,减少渗漏、异响、散热不足等不良问题,同时可同步完成氢瓶阀体、冷却管路的防爆装配检测,兼顾燃油系统与氢能部件的生产安全。在实际投产应用中,自动化装配线可有效压缩人工干预环节,缩短生产周期,为零部件企业降本增效,持续保障热管理相关部件长期运行稳定性。动力电池包加工,自动化装配线完成热管理液冷管路的标准化装配。昆山智能自动化装配线研发
汽车应急电源组装,自动化装配线提升热管理散热模块装配适配性。浙江组装自动化装配线定制方案
远望智能针对新能源 SUV 热管理系统 + 异形紧凑型油箱打造的自动化装配线,适配 SUV 弯折型冷却管路、底盘散热模块、高压油管、异形滚塑油箱的集成装配。该自动化装配线装配节拍 21–35 秒 / 件,定制异形定位工装适配 SUV 紧凑空间布局的零部件结构,重复定位精度稳定在 ±0.022mm。产线优化弯折管路的装配角度与固定方式,避免热管理管路弯折堵塞、散热介质流通不畅等问题,单日可完成 7100–9500 套总成装配,工装换型时间控制在 30 分钟以内,适配 SUV 多车型快速迭代的生产节奏。浙江组装自动化装配线定制方案