商机详情 -
山东全自动化装配线装配
网约车高频长时间运行,零部件轻量化与耐用性要求高,人工装配易出现热管理管路布局不合理、油箱密封精度不足,影响车辆续航与散热稳定性。针对网约车零部件生产痛点,适配网约车车型的自动化装配线,采用紧凑式模块化结构,完成紧凑型冷却模块、轻量化油箱、HVAC 总成、后视镜组件的一体化装配,装配节拍 14–28 秒 / 件,扭矩覆盖 4–36N・m。该自动化装配线兼顾轻量化结构强度与热管理系统散热效率,适配高频用车工况。产线占地小、换型快,单日可完成 10500–14000 件零部件装配,帮助零部件企业实现网约车配件的稳定量产。散热格栅配件生产,自动化装配线提升整车热管理进气部件装配一致性。山东全自动化装配线装配
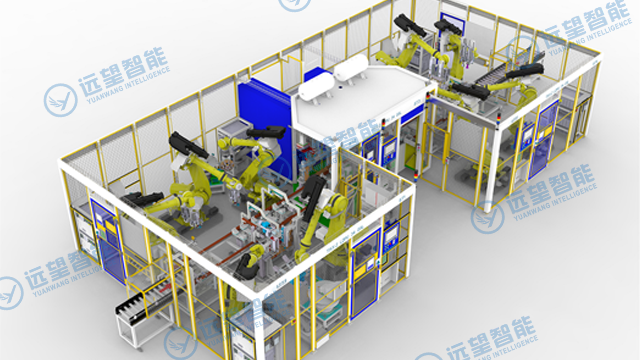
商用车空压机工作振动幅度大,人工装配冷却管路易出现接头松动、管路疲劳开裂,导致热管理系统冷却失效、空压机高温停机。针对该生产痛点,适配空压机组件的自动化装配线,采用抗振动缓冲工装,可完成空压机本体、冷却管路、散热阀件、密封接头的集成装配,装配节拍 20–34 秒 / 件,扭矩控制波动稳定可控。该自动化装配线在装配后同步开展压力测试,保障冷却管路与整车热管理系统连接可靠,减少振动带来的部件损伤。产线适配重卡、客车气动系统零部件批量生产,单日可完成 7400–9800 件空压机组件装配,有效提升零部件耐用性,降低商用车运营途中的故障概率。苏州自动化装配线组装内饰通风管路加工,自动化装配线优化座舱热管理的气流管路装配路径。
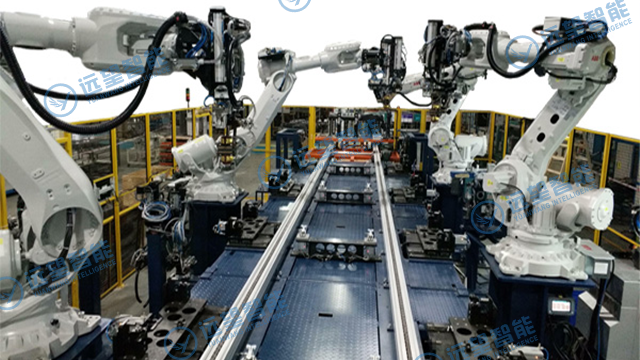
车载应急电源工作负荷波动大,人工装配散热管路与密封外壳易出现散热结构不合理,热管理散热不及时,导致电源过热故障。针对车载电源零部件生产痛点,适配应急电源组件的自动化装配线,采用小型精密工装,完成应急电源本体、散热管路、冷却风扇、密封外壳的装配,装配节拍 16–30 秒 / 件,气密性检测区间 0.2–1.3MPa。该自动化装配线优化内部风道与管路排布,提升热管理散热效率,保障电源长时间稳定运行。产线可快速适配不同容量电源规格,单日可完成 9200–12200 件电源组件装配,为新能源车型配套零部件提供稳定生产方案。
远望智能针对汽车高压热管理管路 + 燃油油管双系统研发的自动化装配线,实现整车冷却管、空调冷媒管、高压燃油管的接头压装、卡扣固定、双层分步检漏作业。该自动化装配线装配节拍 16–30 秒 / 件,位移精度保持 ±0.024mm,扭矩控制波动范围 ±2.7%,适配高压管路强度高的装配需求。产线分两段单独检测燃油供给系统与热管理散热系统密封性,避免两套管路系统相互干扰,单日可完成 9500–13000 件管路类零部件装配,生产效率较传统产线提升 48%。设备高压检测模块可兼容氢瓶高压管路配件生产,有效拓展零部件企业高压管路类产品的业务覆盖范围。高压配电盒加工,自动化装配线规范新能源热管理散热件绝缘装配流程。
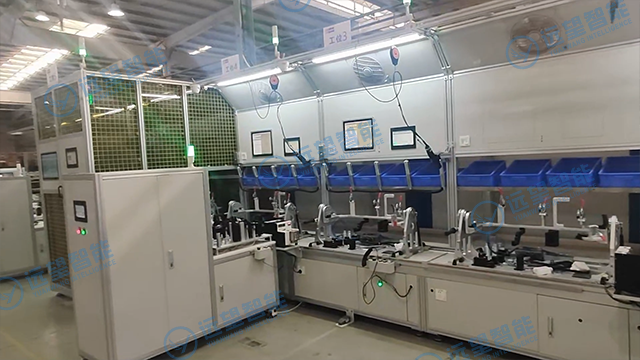
远望智能面向混动车型热管理与油箱复合总成打造的自动化装配线,聚焦混动冷却回路、余热回收模块、防爆型燃油箱、高压燃油油管的组合式装配。该自动化装配线装配节拍 22–36 秒 / 件,多工位同步完成热管理管路排布、油箱密封件压装、混动阀组锁附,扭矩控制波动范围 ±2%,有效规避复杂管路装配干涉问题。单条产线单日可完成 5800–7800 套混动复合总成装配,产品良品率保持在 99.4% 以上。自动化装配线针对混动车型复杂管路布局优化对位逻辑,减少管路挤压、弯折堵塞等隐患,同时兼容氢燃料电池配套热管理部件装配,适配车企从混动向氢能车型过渡的中长期生产规划。氢瓶支架组装生产,自动化装配线集成底盘热管理支架同步装配工序。苏州高速自动化装配线研发
行李架组件生产,自动化装配线预装热管理导流件优化整车散热布局。山东全自动化装配线装配
新能源商用车轮边电机长期处于泥水、颠簸环境,人工装配冷却管路易出现接头腐蚀、管路松动,造成热管理冷却失效,电机过热损坏。针对轮边驱动部件生产痛点,适配轮边电机组件的自动化装配线,采用重载抗振动防腐工装,完成电机本体、冷却管路、密封接头、固定支架的装配,装配节拍 25–41 秒 / 件,扭矩调节区间 7–55N・m。该自动化装配线强化管路密封与固定强度,适配复杂路况,保障热管理系统持续散热。产线适配重卡、客车轮边驱动系统,单日可完成 4800–6600 件电机管路组件装配,助力新能源商用车零部件企业提升产品可靠性。山东全自动化装配线装配