商机详情 -
河南AI 声纹分析异音异响检测系统可识别故障类型
轴承异响检测是旋转机械故障诊断中比较基础且普遍的需求。新出厂的深沟球轴承在运转时如果存在异物混入或滚道表面有微小凹坑,会发出与正常件不同的声音,有经验的质检员能通过耳朵分辨,但人工听检的效率和一致性难以保证。自动化异响检测系统在半消声环境中采集轴承旋转时的声音信号,将时域波形转换为频谱和时频图,提取峰度、峭度、重心频率等特征参数,用训练好的分类模型判断轴承是否合格。不同规格的轴承声音差异很大,从内径几毫米的微型轴承到外径数百毫米的大型回转支撑,检测系统需要对应调整采样参数和判定阈值。上海盈蓓德智能科技有限公司在轴承行业推广标准化异响检测方案,帮助轴承制造商建立量化的声音质检标准,摆脱对熟练听检工的过度依赖。整车异响数据化评估,摆脱主观评价,建立可量化的整车NVH下线标准。河南AI 声纹分析异音异响检测系统可识别故障类型
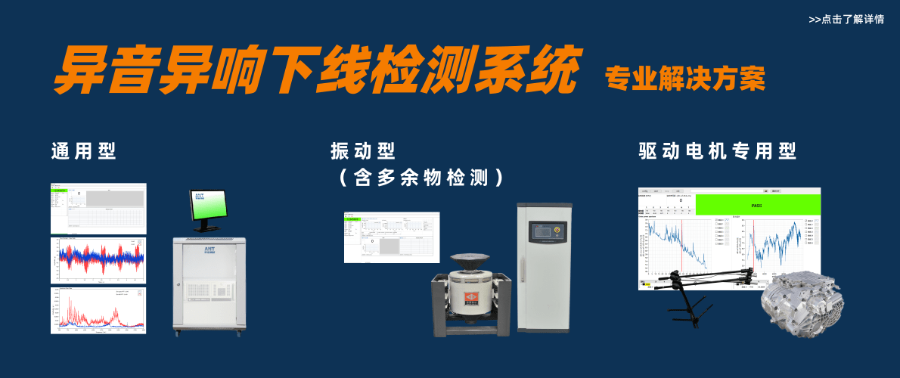
长时间重复性的听音质检会造成工作人员听觉疲劳,夜班与大批量生产场景下漏检、误判问题频发,企业很难长期维持稳定的质检水平。盈蓓德艾法星NVH下线质量检测系统将行业老师傅多年积累的异响判别经验转化为可迭代的数字化算法模型,设备可以全天候不间断执行检测工作,判定结果不受人员状态、情绪、疲劳程度影响。标准化的智能异响检测替代人工主观评价,统一企业内部质量判定标尺,珍贵的质检经验不再依附于个别员工,而是沉淀在系统数据库中。企业有效降低 NVH 人才流失带来的质控风险,减少人工用工成本,保障大批量产品出厂品质长期稳定可控。河南AI 声纹分析异音异响检测系统可识别故障类型落实早期 NVH 异响检测,在研发阶段消除异响缺陷,大幅降低后期项目改造成本。
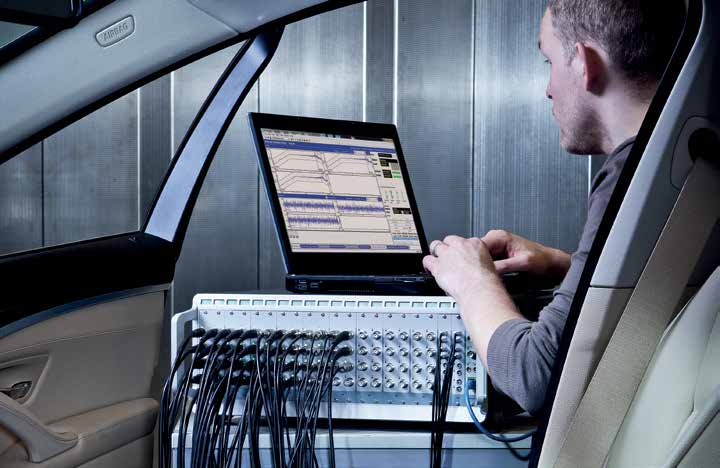
在整车长期耐久测试与可靠性评价中,异响检测的底层逻辑在于识别物理结构因疲劳损伤而引发的运动边界改变。随着试验里程的累积,螺栓等紧固件在多轴随机路面激励下会发生微观滑移,导致轴向预紧力逐渐松弛,原有的刚性连接随之退化为存在微小间隙的自由接触界面。当车辆再次通过粗糙路面或减速带时,瞬间的惯性力反向会激发该界面产生瞬态的高频碰撞与刮擦。盈蓓德整车NVH测试通过布置高灵敏度声学传感器群,采用多通道异响检测系统对瞬态能量的爆发规律进行时间切片分析。通过引入小波包分解提取非平稳随机信号中的非线性冲击特征,分析软件能准确定位出由预紧力失效引起的特定频段异音。这种立足于连接刚度退化的物理机理探向,为指导车身装配拧紧工艺、优化提供了极为关键的数字指纹支撑。
管道阀门异响检测在油气输送和化工管道中承担着早期泄漏预警和阀门故障诊断的角色。阀门在启闭过程中,阀芯和阀座的接触会产生瞬态声音,如果密封面存在损伤或阀杆卡涩,动作声的声压级和频率结构会发生变化。管道内介质流动产生的水击现象会造成管壁振动和异响,其声音频率与管道长度和流体波速相关。阀门执行机构在气动或电动驱动下的运转声音也是监测对象,驱动机构齿轮磨损或气路泄漏在声音上会有可辨识的特征。上海盈蓓德智能科技有限公司在工业阀门声学监测方面进行了持续探索,将异响检测与阀门位置反馈和流量参数融合,为管道系统的安全运行增加一道声学预警防线。盈蓓德艾法星NVH下线质量检测系统在线筛查,提前拦截不合格产品,避免流入整车装配环节。
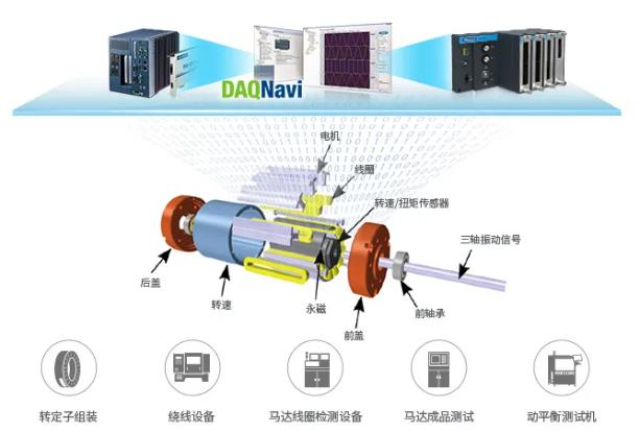
当前国内电机异响检测与分析行业仍存在多项技术短板,制约**电驱NVH品质的进一步升级。首先是微弱异响与耦合异响识别能力不足,高速工况下电机电磁、机械、减速器噪声相互耦合,现有检测算法难以精细剥离多重异响信号,易出现漏判、误判问题。其次是极端工况检测能力薄弱,低温启动、高温高负载、持续高速运行等极限工况下的异响复现与分析技术不成熟,无法***覆盖复杂用车场景。再者,自主**分析算法缺失,高精度异响溯源、阶次识别、故障定位的**软件仍依赖国外产品,本土算法迭代滞后。此外,行业检测人才结构性短缺,兼具电机电气原理、NVH测试分析、仿真建模能力的复合型人才稀缺,**异响优化解决方案供给不足,难以适配**智能电动汽车的***静谧性需求。盈蓓德艾法星NVH下线质量检测系统,稳定统一判定标准,规避人工听音主观偏差。湖北座椅电机异音异响检测系统多少钱
异响检测可以利用声振信号捕捉蜗轮蜗杆啮合缺陷的识别技术。河南AI 声纹分析异音异响检测系统可识别故障类型
在零部件组装与整机评测的末尾阶段,许多致命的机械隐患往往表现为偶发性、间歇性的异常声响。传统的质检手段面对这种“转瞬即逝”的杂音束缚重重,而上海盈蓓德智能科技有限公司的异响检测方案则通过建立动态声学指纹库彻底扭转了这一局面。系统直接在生产节拍中对受测工件进行全时段、全频段的监测,在杂乱的机械背景音中准确剥离出微弱的金属摩擦声、敲击声或间歇性异动。这套异响检测方案的推出,解决了长期困扰主机厂的“偶发性缺陷漏检”痛点,它能给出确凿的判定结果,还能逆向定位出异响源在产品内部的具体物理坐标。通过将这些异响特征量化为具体的频率分量和能量阈值,工艺工程师得以直接追踪到前道工序中由于夹具松动或零部件公差超标带来的质量波动,实现了从单点防御向源头治理的转型。河南AI 声纹分析异音异响检测系统可识别故障类型