商机详情 -
电机异响检测技术规范
无人机旋翼和电机的异响检测,是消费级和工业级无人机出厂前的重要检测项。旋翼在高速旋转时,桨叶与空气相互作用产生宽频气动噪声,电机轴承的微小缺陷会在这个噪声背景上叠加窄带的高频分量。旋翼不平衡导致的额外振动不但会在机身姿态控制上有所体现,同时也会在声音中产生与转速同步的调制现象。检测系统在半消声室内对无人机进行悬停和机动工况下的声音采集,分析旋翼和电机的声音频谱是否在合格范围内。多旋翼机型的每个电机臂上通常都装有单独的电子调速器和电机,异响检测需要逐臂定位,找到具体是哪一路动力单元存在异常。上海盈蓓德智能科技有限公司在微小型电机和旋翼系统的声学检测方面具备专业经验,为无人机制造商提供量产阶段的自动异响筛选设备。主观评审结合客观数据采集,完善 NVH 异响检测的综合评价体系与判定标准。电机异响检测技术规范
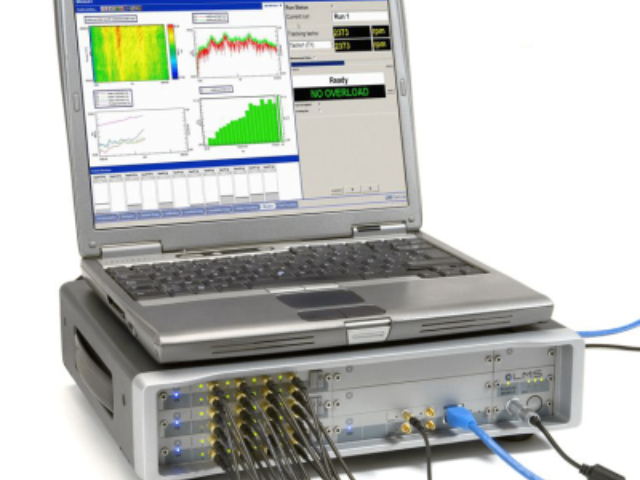
轴承异响检测是旋转机械故障诊断中比较基础且普遍的需求。新出厂的深沟球轴承在运转时如果存在异物混入或滚道表面有微小凹坑,会发出与正常件不同的声音,有经验的质检员能通过耳朵分辨,但人工听检的效率和一致性难以保证。自动化异响检测系统在半消声环境中采集轴承旋转时的声音信号,将时域波形转换为频谱和时频图,提取峰度、峭度、重心频率等特征参数,用训练好的分类模型判断轴承是否合格。不同规格的轴承声音差异很大,从内径几毫米的微型轴承到外径数百毫米的大型回转支撑,检测系统需要对应调整采样参数和判定阈值。上海盈蓓德智能科技有限公司在轴承行业推广标准化异响检测方案,帮助轴承制造商建立量化的声音质检标准,摆脱对熟练听检工的过度依赖。异响检测系统哪家好通过精细的异响检测,我们能锁定工件早期的微弱杂音。
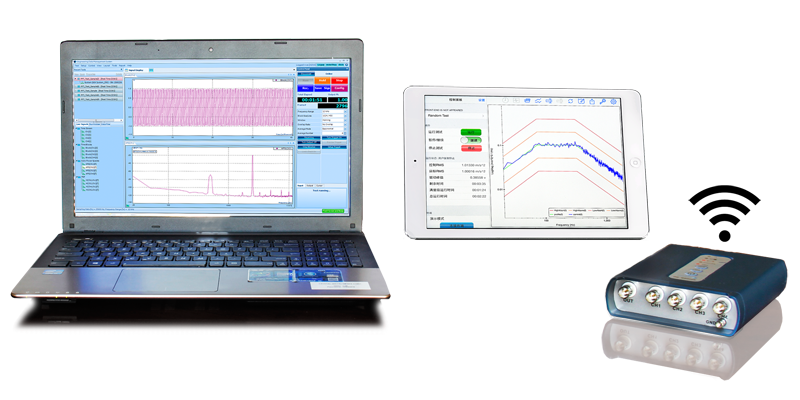
电子听诊器搭配压电式接触加速度传感器,是 NVH 异响微观溯源的基础便携工具,专攻声学相机难以深入的狭小密闭结构内部异响,包含底盘轴承、减速器齿轮、转向球头、仪表台内部风管、门锁机构、动力电池包连接件等隐蔽点位,弥补阵列设备无法接触金属振动源的检测短板。电子听诊器分为空气传导软管式、金属接触探针式两类,软管款用于内饰空腔异响,通过空气传递摩擦声波放大异响音色;金属探针款直接吸附、贴合钣金、轴承壳体、齿轮箱外壳,捕捉结构传导振动信号,隔绝空气噪声干扰。压电加速度传感器为标准化配套工具,依靠压电晶体受力产生电荷的原理,采集部件振动幅值、频率、相位数据,同步传输至 NVH 分析仪生成频谱曲线,正常运转部件频谱曲线平滑无尖峰,齿轮磨损、轴承旷量、螺栓松动会出现固定频率尖锐峰值,峰值幅值直接反映异响严重等级。实操检测遵循由外至内、静态转动态顺序,静态下紧固所有连接件后敲击车身排查装配间隙异响,动态下怠速、低速转向、颠簸激励时逐点吸附传感器,对比左右对称部件频谱差异快速锁定故障。
注塑机异响检测的难点在于,液压系统、锁模机构和顶出机构的动作声相互交织,正常生产时机器本身就处在一个较高的背景噪声水平。液压泵的柱塞在高压油液脉动下发出连续的工作声,如果滑靴磨损或配流盘出现划伤,声音中会叠加周期性的异常频率成分。锁模单元的格林柱在开合模过程中发出的声音如果突然变得尖锐或不均匀,可能预示着调模螺母松动或模板平行度偏差。检测系统需要针对注塑机的一个完整工作循环进行声学建模,把合模、注射、保压、冷却、开模、顶出各阶段的声音分别建立基线,异常只在对应的工序段内进行比对。上海盈蓓德智能科技有限公司深入注塑车间调研,将注塑机异响检测的算法与成型工艺节拍对齐,帮助注塑企业减少因机械故障导致的意外停机。盈蓓德蓓塔星早期损伤监测仪提高了实验室异响检测的自动化程度,减少了人为误差。
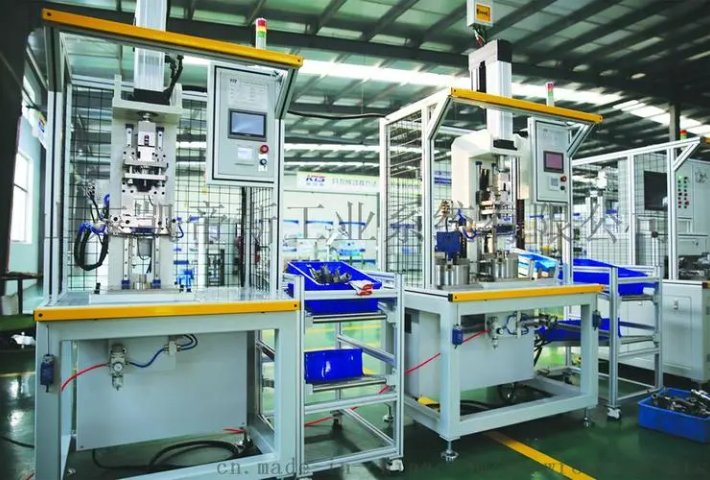
异响检测是对运行机械异常发声进行特征提取与模式识别的质量控制技术。它利用传感器在变转速扫频过程中采集声振数据,通过阶次跟踪和时频域特征,分离出齿轮啮合、轴承冲击及流体脉动等不同源特征。该技术可以用于成品检验,更在耐久试验中监测性能退化趋势。例如,在电动压缩机开发中,异响检测可区分制冷剂流动噪声与机械碰摩声,为故障定位提供精确指引。同时,检测数据可反馈至工艺环节,推动制造精度持续改进,有效降低客户投诉率。盈蓓德在线式异响检测设备,跟随产线节拍运行,高效拦截量产装配类异响缺陷。上海旋转机械异响检测联系方式
盈蓓德艾法星NVH下线质量检测系统,批量识别偶发异音缺陷,守住出厂品质关口。电机异响检测技术规范
四立柱整车振动台是 NVH 异音异响台架检测的**装备,可脱离实车路试,在实验室环境精细复现各类颠簸路面激励,专门用于内饰 BSR(摩擦撞击异响)耐久检测,规避室外路试天气、路况、车流干扰,实现检测过程 100% 可重复、数据可追溯。完整检测流程分为三步:第一步实车采集路谱数据,安排测试车辆在厂区恶路、减速带、搓板路、破损沥青路面行驶,通过车身布置加速度传感器采集四轮垂向振动原始信号,剔除无关干扰信号后标准化处理生成数字路谱库;第二步整车上架固定,拆除车身外部多余装饰,车内按实车装配标准布置麦克风、振动传感器,声学相机对准座舱关键异响高发区域,同步录入温度、湿度控制参数,模拟 - 30℃至 60℃高低温交变环境;第三步分层加载路谱测试,先加载低幅值温和路谱筛查轻微异响,再逐级提升振动幅值模拟长期行驶耐久损耗,持续 8-20 小时循环激励,同步全程录制声振时域、频域数据。检测完成后自动输出异响发生时刻、对应路谱工况、振动频率区间,直接指导装配卡扣增加毛毡缓冲、紧固螺栓扭矩重新标定,大幅降低实车耐久测试成本。电机异响检测技术规范