商机详情 -
减振异响检测应用
异响检测是对运行机械异常发声进行特征提取与模式识别的质量控制技术。它利用传感器在变转速扫频过程中采集声振数据,通过阶次跟踪和时频域特征,分离出齿轮啮合、轴承冲击及流体脉动等不同源特征。该技术可以用于成品检验,更在耐久试验中监测性能退化趋势。例如,在电动压缩机开发中,异响检测可区分制冷剂流动噪声与机械碰摩声,为故障定位提供精确指引。同时,检测数据可反馈至工艺环节,推动制造精度持续改进,有效降低客户投诉率。座椅执行器下线异响检测方案,降低售后质量风险!减振异响检测应用
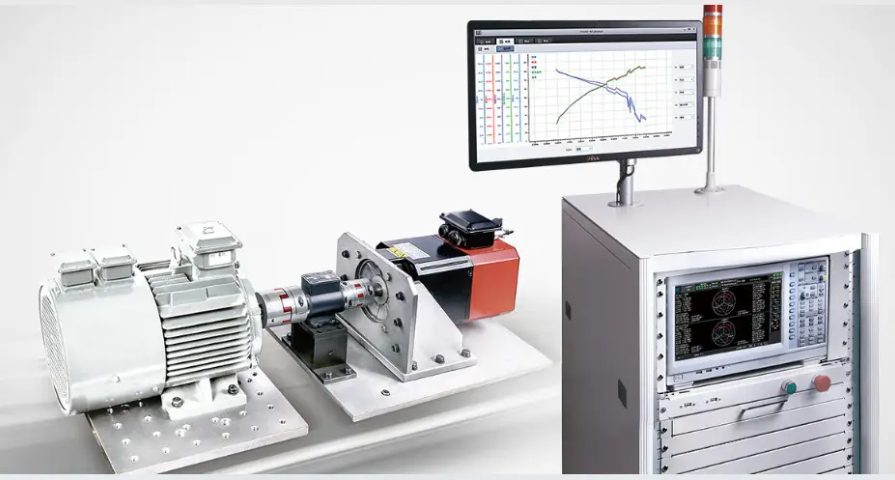
国内汽车 NVH 异音异响检测具备完整标准化体系,包含国家强制法规、行业团体标准、主机厂企业三级管控阈值,所有检测流程、设备精度、判定指标均需对标对应标准执行,保障检测结果合规、统一、可互认。国家基础强制标准 GB 1495 规定机动车加速行驶车外噪声限值,管控整车外部辐射噪声;GB/T 18697 为汽车车内噪声测量通用方法,统一车内麦克风布置点位、测试工况、环境条件,是所有车内异响噪声采集的基础依据;新能源汽车配套 GB/T 39757 电驱动系统噪声测试标准,规范电机、减速器异音台架检测流程。行业团体标准 T/CAQI409—2024《整车异响性能台架耐久衰减试验方法》为 BSR 内饰、底盘异响台架检测专属规范,明确路谱制作、高低温环境、试验时长、数据记录全流程要求,国内主流车企、第三方检测机构统一采用该标准开展耐久异响试验;ISO 国际标准 ISO 362、ISO 5128 对标国际整车噪声、声品质检测方法,用于出口车型 NVH 异响合规验证。主机厂企业标准在国标、行标基础上收紧管控阈值,例如国标 60km/h 车内噪声限值 70dB (A),**车型企业内控标准设定 66dB (A),各类异响频谱尖峰幅值、尖锐度、主观评分均设置更严苛红线,针对内饰间歇性异响、电驱动高频啸叫新增细分管控指标。减振异响检测应用异响检测可以利用声振信号捕捉塑料齿轮啮合缺陷。
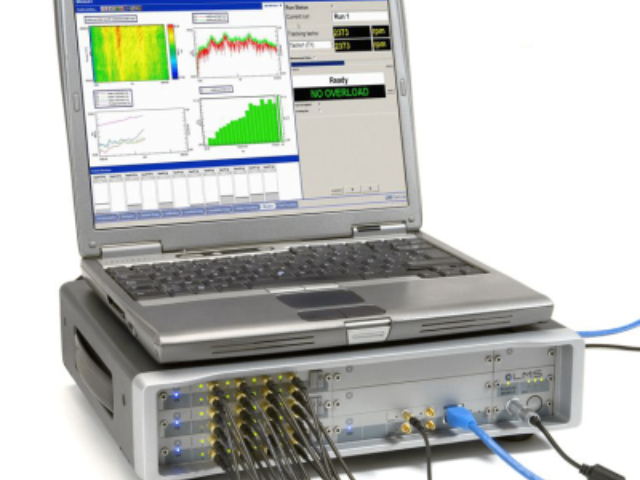
异响检测远不只是依靠人耳简单听见异常声响这么浅显,它是一套系统化、数字化的精密检测技术。整套流程依托专业采集设备捕捉振动与声学信号,再通过算法拆解、分析声音频谱里潜藏的异常成分,精确定位故障根源,如同借助声波信号为工业零部件 “把脉问诊”。在工业制造全流程里,合格运转的设备声纹平稳、频率规律,轴承磨损、齿轮点蚀、装配间隙偏差、零部件松脱等各类缺陷,都会生成独属于自身频段的冲击调制异响,人工听音极易遗漏微弱早期故障。上海盈蓓德智能科技有限公司融合经典分析方法与前沿机器学习算法,能够从混杂的背景噪声中剥离出极易被忽略的细微故障特征,高效完成不良件自动分拣,同时准确完成故障类型判定、故障程度评估,大幅提升产线质检效率与零部件出厂可靠性。
四立柱整车振动台是 NVH 异音异响台架检测的**装备,可脱离实车路试,在实验室环境精细复现各类颠簸路面激励,专门用于内饰 BSR(摩擦撞击异响)耐久检测,规避室外路试天气、路况、车流干扰,实现检测过程 100% 可重复、数据可追溯。完整检测流程分为三步:第一步实车采集路谱数据,安排测试车辆在厂区恶路、减速带、搓板路、破损沥青路面行驶,通过车身布置加速度传感器采集四轮垂向振动原始信号,剔除无关干扰信号后标准化处理生成数字路谱库;第二步整车上架固定,拆除车身外部多余装饰,车内按实车装配标准布置麦克风、振动传感器,声学相机对准座舱关键异响高发区域,同步录入温度、湿度控制参数,模拟 - 30℃至 60℃高低温交变环境;第三步分层加载路谱测试,先加载低幅值温和路谱筛查轻微异响,再逐级提升振动幅值模拟长期行驶耐久损耗,持续 8-20 小时循环激励,同步全程录制声振时域、频域数据。检测完成后自动输出异响发生时刻、对应路谱工况、振动频率区间,直接指导装配卡扣增加毛毡缓冲、紧固螺栓扭矩重新标定,大幅降低实车耐久测试成本。异响检测是一种通过捕捉并分析声信号中的异常成分,来洞察设备健康状态与环境风险的跨行业感知技术。
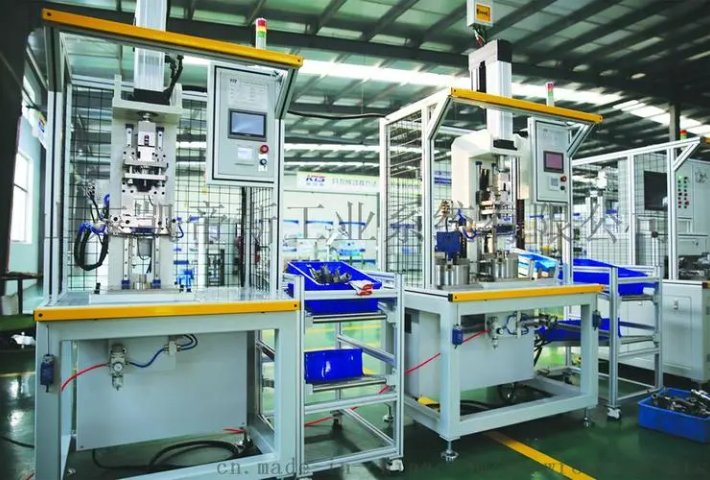
NVH 异响仿真预测是车型开发前期前置管控手段,在零部件、整车物理样车制作前,通过有限元、声学仿真软件模拟振动激励下异响产生风险,大幅减少后期实体样车整改成本,仿真模型必须依靠实体 NVH 异音检测实测数据完成对标校准,才能保障仿真预测精度。完整对标校准流程分为三步:第一步实体检测采集基准数据,零部件台架、整车半消声室标准化工况下采集振动传递函数、声辐射频谱、共振频率、异响触发激励幅值,形成真实物理基准数据库;第二步搭建同尺寸仿真几何模型,输入材料刚度、阻尼、装配间隙等参数,加载与实体检测完全一致的振动、气流激励条件,输出仿真预测频谱、声源云图;第三步多维度参数校准,对比仿真与实体实测的异响尖峰频率、振动幅值、声源位置,修正模型中橡胶衬套阻尼系数、塑料摩擦接触刚度、钣金焊接连接刚度等关键参数,直至仿真与实测数据误差控制在 5% 以内,模型校准完成方可用于后续同平台车型异响预判。针对底盘系统开展 NVH 异响检测,排查颠簸工况下的磕碰、干涉噪声等典型问题。减振异响检测应用
盈蓓德艾法星NVH下线质量检测系统,替代人工听音质检,提升产线质检标准化水平。减振异响检测应用
当前国内电机异响检测与分析行业仍存在多项技术短板,制约**电驱NVH品质的进一步升级。首先是微弱异响与耦合异响识别能力不足,高速工况下电机电磁、机械、减速器噪声相互耦合,现有检测算法难以精细剥离多重异响信号,易出现漏判、误判问题。其次是极端工况检测能力薄弱,低温启动、高温高负载、持续高速运行等极限工况下的异响复现与分析技术不成熟,无法***覆盖复杂用车场景。再者,自主**分析算法缺失,高精度异响溯源、阶次识别、故障定位的**软件仍依赖国外产品,本土算法迭代滞后。此外,行业检测人才结构性短缺,兼具电机电气原理、NVH测试分析、仿真建模能力的复合型人才稀缺,**异响优化解决方案供给不足,难以适配**智能电动汽车的***静谧性需求。减振异响检测应用