商机详情 -
浙江天窗电机异音异响检测系统用途
异响检测是识别产品在动态运行中异常声学信号的质量防线。它借助高精度麦克风或加速度计,在特定转速或载荷工况下采集声振波形,通过多域NVH算法,将人耳感知的“咔嗒”“啸叫”或“摩擦”声转化为量化特征,并与合格品模板比对。上海盈蓓德智能科技有限公司的异响检测技术广泛应用于汽车座椅调节电机、空调压缩机和电动门窗升降器等部件,能有效筛除因润滑不良、轴承微损或装配错位导致的异响件,同时为制造工艺追溯提供数据依据,是提升终端用户听觉满意度的重要保障。产线自动化异响检测,实现零部件下线快速质控,严控出厂异响不良。浙江天窗电机异音异响检测系统用途
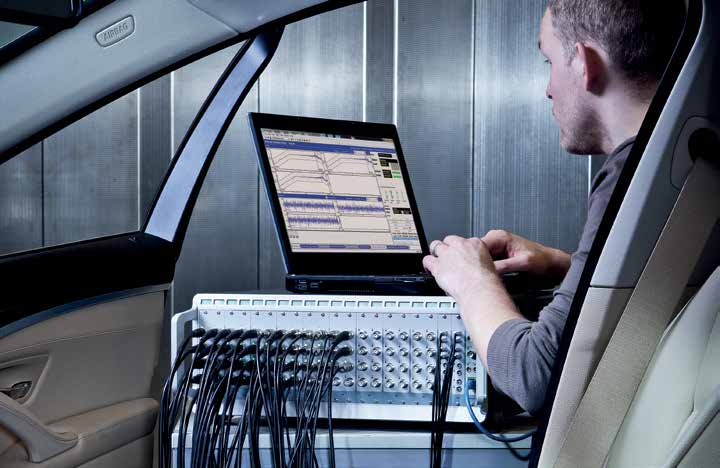
电磁异响是当前国内电机NVH检测的**重难点,也是行业优化迭代的主要攻坚方向,检测技术针对性持续升级。电机电磁异响由定子电磁力波动、气隙不均匀、绕组谐波、电流畸变等电气因素引发,表现为固定阶次的高频啸叫、蜂鸣声,车速变化时噪声频率同步偏移,具有极强的规律性与隐蔽性。传统频谱分析*能识别噪声频率,无法区分电磁异响与机械异响,国内检测行业现已普及阶次分析、时域同步分析、电流噪声耦合分析技术,通过同步采集电机三相电流、转速、振动、噪声信号,建立电-振-声耦合模型,精细剥离电磁类异响信号。目前国内研发检测已实现低阶谐波异响、齿槽转矩异响、弱磁扩速区间高频啸叫的精细定位,可精细区分电气控制策略缺陷与电机结构缺陷导致的异响,为电机电磁结构优化、控制算法调校提供精细数据支撑。上海稳定异响检测方案盈蓓德艾法星NVH下线质量检测系统,统一判定阈值,消除不同质检人员带来的评价差异。
数控机床主轴异响检测是精密加工领域保障零件表面质量的重要手段。主轴在高速旋转时,轴承的微小损伤、刀具夹持的轻微偏心、拉刀机构的异常都会在声音上有所反映。切削加工过程中刀具与工件接触发出的切削声是正常工艺噪声,异响检测需要剔除这部分干扰,聚焦于主轴空转和换刀瞬间的声音变化。主轴拉刀机构在松刀和夹刀动作时发出的声音短暂而特征明显,如果拉刀力不足或卡爪磨损,动作声的时长和频率分布会与正常状态出现差异。检测系统通过对主轴在非切削时段的声音持续监控,逐次积累声学特征趋势,在主轴精度恶化到影响加工质量之前给出维护建议。上海盈蓓德智能科技有限公司在机床主轴异响监测领域,将声学分析与数控系统数据融合,为精密加工车间提供主轴健康状态的动态评估工具。
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。通过多组 NVH 数据对比分析,拆解异响根本成因,为产品结构优化提供可靠依据。
液压系统异响检测关注的是油泵、油缸和液压阀在工作过程中的声音表现。柱塞泵在吸入和排出油液时产生的压力脉动是系统固有噪声,当泵内发生气穴现象时,油液中气泡的生成与溃灭会产生高频能量,声音听起来比正常状态更粗糙。溢流阀在工作时如果阀芯产生高频振荡,会发出尖锐的啸叫声,这种声音通常出现在系统压力接近阀设定值的瞬间。液压管路中的振动和异响有时是连接件松动或管夹失效的附带表现,声学传感器沿管路布置可以辅助定位振动源。上海盈蓓德智能科技有限公司在液压设备声学监测方面进行了产品化开发,将在线异响检测与液压系统压力流量参数联动分析,为注塑机、压铸机和液压站等设备提供多维度状态判断。整车异响根源分析,区分零件本身缺陷和整车装配带来的异响问题。四川下线异响检测系统应用场景
异响检测借助压电加速度传感器对高频冲击的敏锐感知,可瞬间剥离电磁噪声并识别瞬态干摩擦。浙江天窗电机异音异响检测系统用途
异响检测是产品在动态运行中捕捉非稳态异常声学信号的重要手段。它区别于常规噪声测试,重点关注“有”与“无”及“何时出现”的瞬态特征,如齿轮换向冲击、轴承滚珠滑过缺陷面、转子动不平衡引起的周期拍振等。实际应用中,常采用时域包络分析和短时能量法,将原始声压信号进行希尔伯特解调,提取冲击脉冲序列,再通过自相关运算确定其重复频率,从而与理论故障特征频率比对。对于随机性异响(如颗粒物卡滞),则引入统计过程控制,将每个产品的异响指标(如峰值因子、峭度)绘制成控制图,监控批次稳定性。浙江天窗电机异音异响检测系统用途