商机详情 -
钢衬PP设备哪家好
衬四氟储罐是用于储存酸、碱、盐等腐蚀性液体的钢制复合储罐,其结构由钢制外壳、PTFE防腐衬里层、罐顶(封头)、罐底、进出料接口、人孔、液位计接口、温度计接口、放空口、排污口等组成。钢制外壳一般采用碳钢(Q235B、Q345R等)或不锈钢(304、316L等),厚度根据储罐容积、设计压力和腐蚀裕量确定,一般为6至20毫米。PTFE衬里层覆盖于钢壳内壁及所有与介质接触的表面,厚度一般为3至5毫米,采用板衬、紧衬或等静压工艺施工。罐顶和罐底通常采用椭圆封头或碟形封头,封头与筒体的连接采用法兰连接或焊接。进出料接口、人孔等接管与罐体焊接,接管内壁同样衬覆PTFE,接管法兰采用PTFE翻边密封面或PTFE包覆垫片密封。储罐的支座根据安装方式分为立式支腿支座、卧式鞍座支座等,支座直接焊接于钢壳外部,不接触介质。大型储罐为防止负压或正压过大,需设置呼吸阀或安全阀,保证罐内压力在安全范围内。储罐的液位计、温度计等仪表接口采用PTFE衬里保护,防止介质腐蚀仪表。整体结构设计需满足强度、刚度、密封和防腐要求,确保储罐安全可靠运行。松尚不断提高产品的质量。钢衬PP设备哪家好
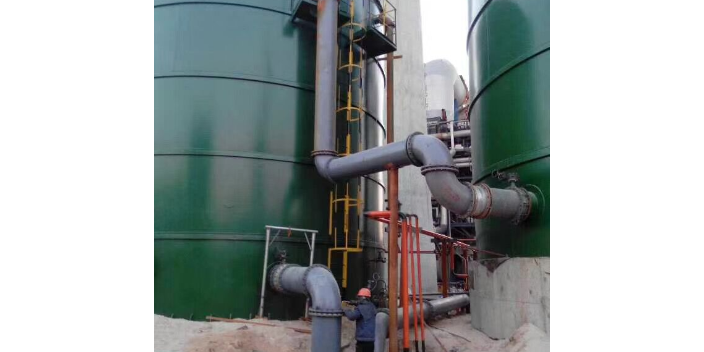
在真空或负压工况下,衬四氟设备的PTFE衬里层承受外部大气压的作用,存在被压瘪、起鼓、脱层的风险,衬层的稳定性是负压设备设计的重点。衬层抗负压能力取决于衬层厚度、衬层与钢壳的结合方式、衬层背面支撑结构等因素。松衬设备由于衬层与钢壳无粘结,抗负压能力较弱,一般只适用于常压或微正压工况,负压工况下需在衬层背面设置金属支撑骨架(支撑环、支撑筒)或采用紧衬、等静压工艺。紧衬设备依靠粘合剂将衬层与钢壳结合,抗负压能力优于松衬,但粘合剂的长期可靠性影响负压稳定性。等静压设备衬层与钢壳通过烧结回弹贴合,结合紧密,抗负压能力较强,能稳定应对-0.098兆帕的极限真空。设计中需根据负压值进行衬层稳定性校核,计算衬层的临界失稳压力,保证其大于实际负压并有一定安全裕量。对于高真空工况,可采用以下措施提高衬层稳定性:增加衬层厚度、设置支撑骨架、采用等静压或紧衬工艺、在衬层与钢壳之间设置排气/泄压通道、限制设备高度等。此外,运行中应避免负压骤变和超限,配置真空破坏阀或压力平衡装置,防止衬层因负压过大而失效。云南内衬聚四氟乙烯设备生产厂家淄博松尚复合材料团队从用户需求出发。
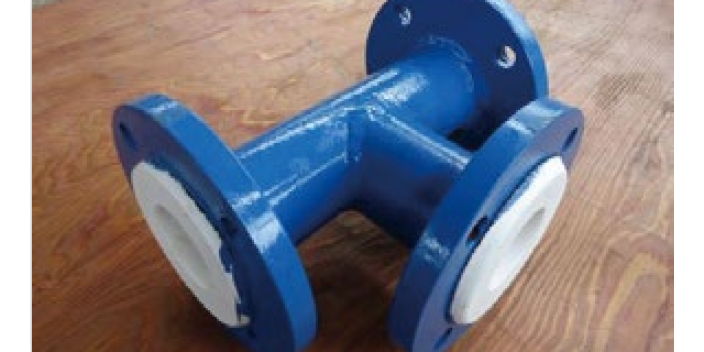
钢壳的制造质量是衬四氟设备的基础,直接影响衬里层的结合质量和设备整体性能。钢壳制造包括钢材下料、卷制成型、焊接组装、无损检测和机械加工等工序。焊接是钢壳制造的关键,需按GB 150和相关焊接标准进行,焊缝需经外观检查和无损检测(射线探伤、超声波探伤等),保证焊缝质量。钢壳内壁的几何形状和表面状态对衬里质量影响很大,内壁需平整光滑,焊缝余高需打磨至与母材齐平,不得有尖角、毛刺、焊瘤等缺陷;法兰翻边口、接管转角等部位需采用圆角过渡(圆角半径一般R≥5毫米),避免尖角刺破或应力集中损伤衬层。表面预处理是衬里施工前的重要工序,对于紧衬、板衬等需粘结的工艺,钢壳内壁需经喷砂除锈至Sa2.5级,表面粗糙度Ra≥50微米,形成均匀的粗糙度锚点,增强粘合剂与钢壳的机械咬合力;喷砂后需及时清理表面灰尘和油污,并在规定时间内完成涂胶施工,防止表面二次污染和氧化。对于松衬、等静压等非粘结工艺,钢壳内壁也需清理干净,去除焊渣、氧化皮和油污,保证衬层贴合平整。钢壳制造完成后,需进行尺寸检验和压力试验,确认钢壳满足设计要求后,方可进行衬里施工。
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。松尚复合材料具有一支经验丰富、技术力量过硬的专业技术人才管理团队。
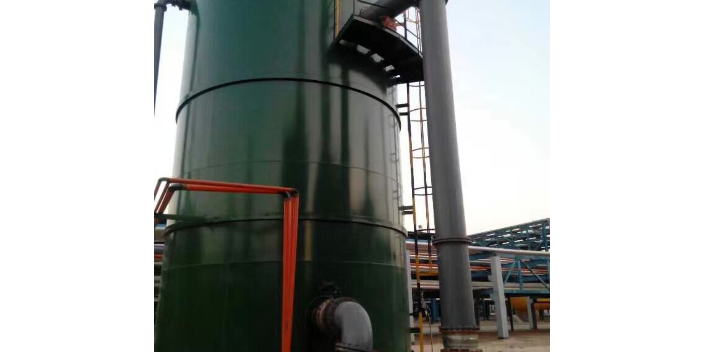
PTFE的热膨胀系数约为钢的10倍(PTFE约10×10⁻⁵/℃,钢约1.2×10⁻⁵/℃),在温度变化时,PTFE衬里层与钢壳之间会产生较大的膨胀差,引起衬层的轴向和径向位移,导致衬层皱褶、鼓包、开裂或法兰翻边处泄漏。温度应力的处理是衬四氟设备设计的关键问题之一。对于松衬设备,由于衬层与钢壳之间有间隙,衬层可在一定程度上自由伸缩,温度应力相对较小,但需在衬层与钢壳之间设置排气孔,排出因温度变化产生的气体,并防止负压下衬层吸瘪。对于紧衬和等静压设备,衬层与钢壳结合紧密,温度应力直接作用于衬层和结合面,需采取补偿措施,如在衬层中设置膨胀节、波纹段,或采用分段衬里、预留膨胀间隙等结构。法兰翻边是温度应力集中的部位,设计时需保证翻边圆角半径(一般R≥5毫米),避免尖角引起应力集中和衬层开裂。对于温度骤变工况(升降温速率过快),需控制升降温速率(一般不超过25℃/h),防止衬层因温差过大而开裂。对于高温设备,还需考虑PTFE在高温下的强度下降和蠕变加大,适当增加衬层厚度或采用耐高温改性PTFE。淄博松尚复合材料有限公司品牌价值不断提升。吉林钢衬塑设备价格
淄博松尚复合材料锐意进取,持续创新为各行各业提供专业化服务。钢衬PP设备哪家好
衬四氟设备安装完成后,需进行调试和试运行,验证设备性能和系统可靠性。调试内容包括:单机调试——检查设备本体及附件的安装质量,手动盘车检查搅拌装置转动是否灵活(对反应釜),检查阀门启闭是否正常,仪表是否校验合格;系统调试——与工艺管道、电气、仪表系统联动,检查系统的协调性和控制功能;水运行(或惰性介质运行)——以水或惰性介质代替工艺物料进行试运行,检验设备的密封性、搅拌效果、传热效果、自控系统的稳定性,运行参数(温度、压力、流量、液位)是否达到设计要求。试运行需缓慢升压升温,分阶段进行,每阶段稳定运行一定时间,确认无异常后再进入下一阶段。运行中需重点监测:设备有无渗漏、异响、振动过大;衬层有无起鼓、脱层迹象(通过设备上的检查孔或测点观察);法兰密封点有无泄漏;搅拌电流是否正常;温度、压力是否在控制范围内。试运行中如发现异常,需立即停机检查,排除故障后再继续。试运行达到设计要求并稳定运行规定时间后,方可正式投入工艺物料运行。调试和试运行的数据需记录存档,作为设备验收和运行维护的依据。钢衬PP设备哪家好