商机详情 -
天津耐负压钢衬四氟设备厂
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。松尚以质量求生存,以信誉求发展!天津耐负压钢衬四氟设备厂
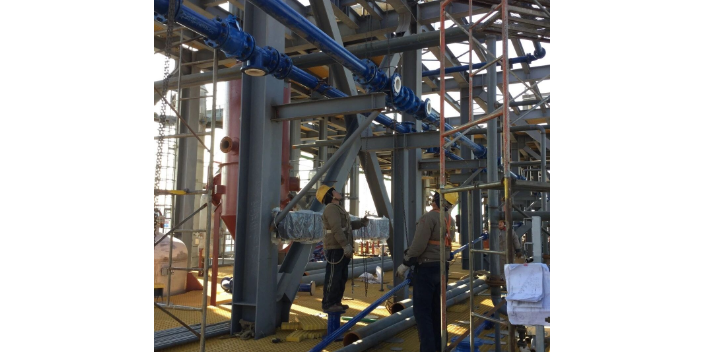
电火花检漏是衬四氟设备衬里层针眼、裂纹等缺陷检测的主要方法,其原理是利用高压电火花在衬层表面扫描,当遇到衬层存在针眼或薄弱点时,高压电击穿缺陷处产生火花放电,同时报警提示缺陷位置。电火花检漏仪由高压发生器、探头和报警装置组成,检测时将探头(毛刷或导电橡胶)沿衬层表面移动,探头与钢壳之间施加一定电压(根据衬层厚度选择,一般为每毫米5至10千伏,如3毫米衬层用15至30千伏),探头移动速度不超过50毫米每秒。检测标准要求衬层在规定电压下无击穿放电现象,即为合格;若发现击穿点,需标记位置并进行返修补焊,返修后重新检测。电火花检漏具有检测灵敏度高、操作简便、可现场检测等优点,能发现肉眼难以察觉的微小针眼和裂纹,是衬四氟设备出厂检验和定期检验的关键项目。检测时需注意:衬层表面需干燥清洁,避免水分和油污影响检测;检测电压需根据衬层厚度合理选择,电压过低会漏检,电压过高可能击穿合格衬层;检测需覆盖全部衬层表面,包括焊缝、转角、翻边等薄弱部位;检测人员需做好绝缘防护,防止高压触电。天津耐负压钢衬四氟设备厂淄博松尚复合材料有限公司重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!
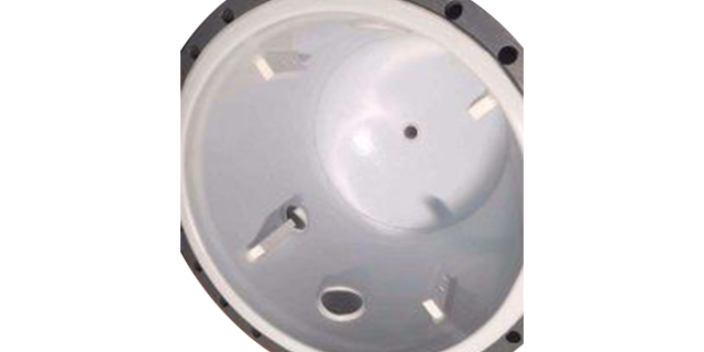
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。
衬四氟设备在运输过程中需采取妥善的保护措施,防止设备受损。由于PTFE衬层较软(莫氏硬度约3至4),不耐机械冲击和划伤,运输中需避免碰撞、挤压和振动对衬层造成损伤。设备运输前,所有接口和开孔需用堵盖或盲板封堵,防止灰尘、杂物和雨水进入设备内部污染衬层;法兰密封面需加保护罩,防止磕碰划伤。大型设备(如储罐、塔器)运输时,需根据设备尺寸和重量选择合适的运输工具和路线,办理超限运输手续;设备需牢固固定在运输车上,支座处用软质材料(如橡胶板)垫实,防止运输中位移和振动损伤。对于高大的立式设备,需考虑重心稳定,必要时设置临时支撑。运输中应避免急刹车、急转弯和剧烈颠簸。对于需长途运输的设备,还需考虑PTFE衬层在低温(-20℃以下)时的脆性,采取保温措施。设备运抵现场后,需进行外观检查,确认衬层无新增损伤、法兰密封面完好、设备无变形,如有损伤需及时记录并与制造方联系处理。运输保护措施需在设备发货前制定详细的运输方案,明确运输要求和安全责任,保证设备安全运达。淄博松尚复合材料有限公司深受各界客户好评及厚爱。
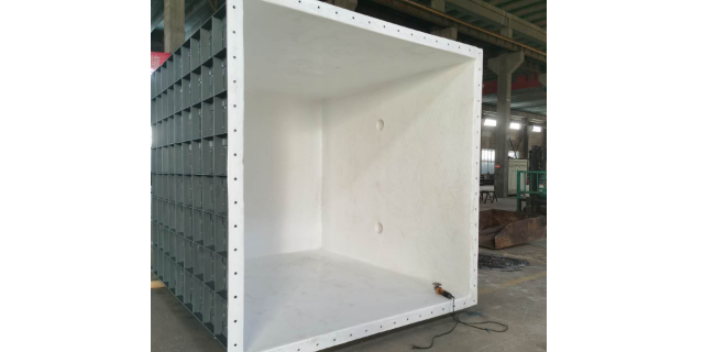
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。淄博松尚复合材料锐意进取,持续创新为各行各业提供专业化服务。云南内衬聚四氟乙烯设备加工
淄博松尚复合材料坚持“顾客至上,合作共赢”。天津耐负压钢衬四氟设备厂
PTFE衬里厚度是衬四氟设备防腐性能和使用寿命的关键参数,其设计需综合考虑介质腐蚀性、工况温度、设备使用寿命、衬里工艺和经济性等因素。一般而言,腐蚀性越强、温度越高、使用寿命要求越长,所需衬里厚度越大。常用衬里厚度范围为2至8毫米:对于腐蚀性较弱的介质(如稀酸、弱碱),衬里厚度可取2至3毫米;对于强腐蚀介质(如浓盐酸、氢氟酸),衬里厚度一般取3至5毫米;对于腐蚀裕量要求高或使用寿命要求长的设备,衬里厚度可达6至8毫米甚至更厚。衬里厚度的选择还需考虑衬里工艺的特点:松衬和板衬工艺可制作较厚衬层(3至8毫米以上),适合大型设备和长寿命要求;模压和等静压工艺衬层厚度一般为3至5毫米;喷涂工艺涂层较薄(0.5至3毫米),适合小型和精密部件。衬里厚度过薄会降低耐腐蚀裕量和使用寿命,过厚则增加成本和施工难度,并可能影响传热和内件配合。设计中还需考虑衬里层的均匀性,壁厚公差应控制在合理范围内(如等静压工艺可控制在±0.3毫米),避免局部偏薄导致早期失效。衬里厚度设计完成后,应在图纸上明确标注,并在制造和验收时严格检测。天津耐负压钢衬四氟设备厂