商机详情 -
黑龙江衬塑设备批发
电火花检漏是衬四氟设备衬里层针眼、裂纹等缺陷检测的主要方法,其原理是利用高压电火花在衬层表面扫描,当遇到衬层存在针眼或薄弱点时,高压电击穿缺陷处产生火花放电,同时报警提示缺陷位置。电火花检漏仪由高压发生器、探头和报警装置组成,检测时将探头(毛刷或导电橡胶)沿衬层表面移动,探头与钢壳之间施加一定电压(根据衬层厚度选择,一般为每毫米5至10千伏,如3毫米衬层用15至30千伏),探头移动速度不超过50毫米每秒。检测标准要求衬层在规定电压下无击穿放电现象,即为合格;若发现击穿点,需标记位置并进行返修补焊,返修后重新检测。电火花检漏具有检测灵敏度高、操作简便、可现场检测等优点,能发现肉眼难以察觉的微小针眼和裂纹,是衬四氟设备出厂检验和定期检验的关键项目。检测时需注意:衬层表面需干燥清洁,避免水分和油污影响检测;检测电压需根据衬层厚度合理选择,电压过低会漏检,电压过高可能击穿合格衬层;检测需覆盖全部衬层表面,包括焊缝、转角、翻边等薄弱部位;检测人员需做好绝缘防护,防止高压触电。松尚受行业客户的好评,值得信赖。黑龙江衬塑设备批发
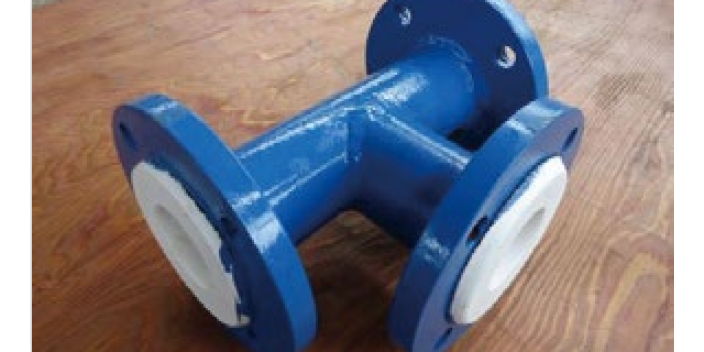
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。黑龙江衬塑设备批发淄博松尚复合材料拥有先进的产品生产设备,雄厚的技术力量。
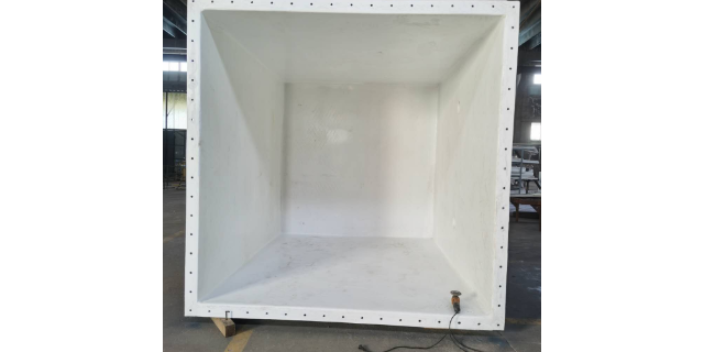
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。淄博松尚复合材料有限公司从国内外引进了一大批先进的设备,实现了工程设备的现代化。
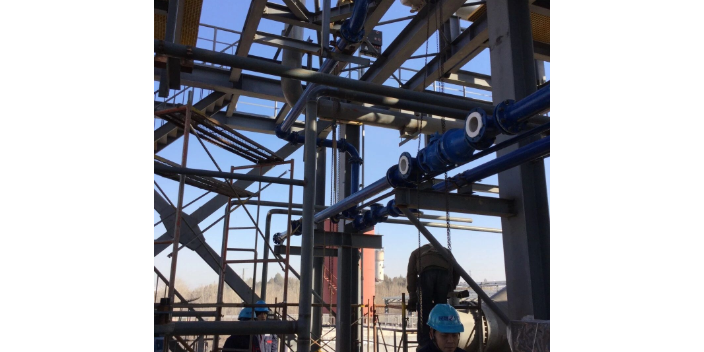
聚四氟乙烯的表面能很低,约为18至22毫牛每米,是固体材料中表面能较低的一种,这一特性使其表现出优异的不粘性和自润滑性。大多数液体在PTFE表面难以润湿和铺展,接触角较大,水滴在其表面呈球形滚落,固体物料也难以附着结垢。在化工设备中,低表面能特性使衬四氟设备内壁光滑,介质流动阻力小,不易结垢和挂壁,减少了清理维护频率,保证了介质输送和反应的稳定。对于易结晶、易结垢、高粘度物料的处理,衬四氟设备能有效避免物料在内壁堆积堵塞,维持设备的传热和传质效率。此外,PTFE的低摩擦系数(约为0.04至0.1,是固体材料中较低的)赋予其良好的自润滑性,可用于制作密封件、轴承、导轨等需要减摩的部件。不粘特性还使衬四氟设备在食品、医药等对清洁度要求高的领域应用时,易于清洗消毒,避免物料残留和交叉污染,符合卫生级设备的要求。松尚复合材料一切从实际出发、注重实质内容。黑龙江衬塑设备批发
淄博松尚复合材料的行业影响力逐年提升。黑龙江衬塑设备批发
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。黑龙江衬塑设备批发