商机详情 -
重庆钢衬PP设备厂家
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。我们愿与您共同努力,共担风雨,合作共赢。重庆钢衬PP设备厂家
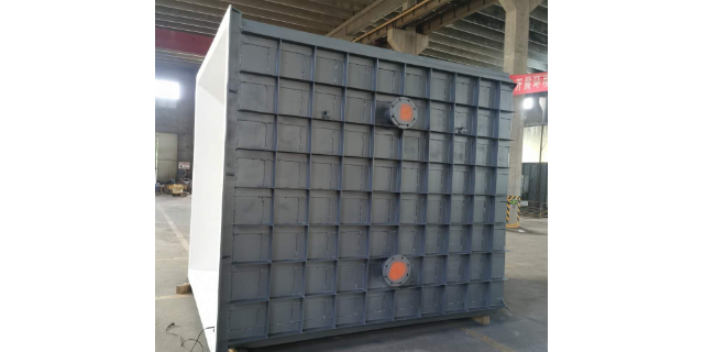
模压与等静压成型工艺是将聚四氟乙烯树脂粉末填充于模具与钢体(或芯棒)之间的间隙,通过加压使粉末致密成型,再经高温烧结(约380℃)使PTFE熔融再结晶,形成无缝整体衬里的工艺方法。模压工艺采用单向或双向加压,适用于形状规则、尺寸适中的管件、弯头、三通等;等静压工艺利用液体介质均匀传压的特性,从各个方向对粉料施加均等压力,使衬层密度均匀、壁厚一致,适用于大口径管道、复杂形状设备和大型储罐的衬里。等静压成型的衬层密度较模压法提高约15%,抗渗透性更好,壁厚公差可控制在±0.3毫米以内,能稳定应对-0.098兆帕的极限真空负压工况,有效解决了负压下衬层起鼓脱落的难题。等静压工艺是目前衬氟管道和储罐成型中较为先进的工艺,其衬层无拼接焊缝,耐正负压性能优异,但设备投资大、生产成本较高,主要应用于对衬里质量要求较高的场合。烧结工序是模压和等静压工艺的关键环节,需按照分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。山西耐高温钢衬四氟设备淄博松尚复合材料累积点滴改进,迈向优良品质!
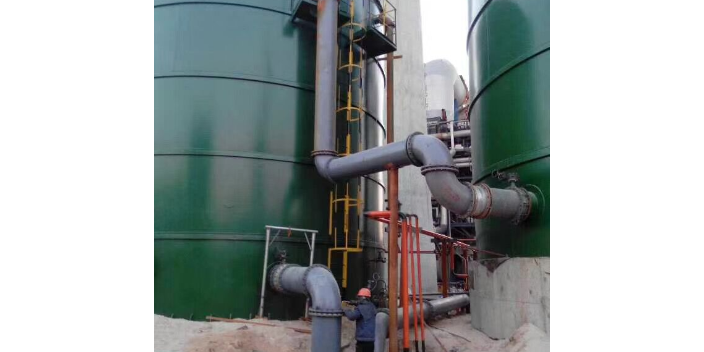
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。我们完善的售后服务,让客户买的放心,用的安心。
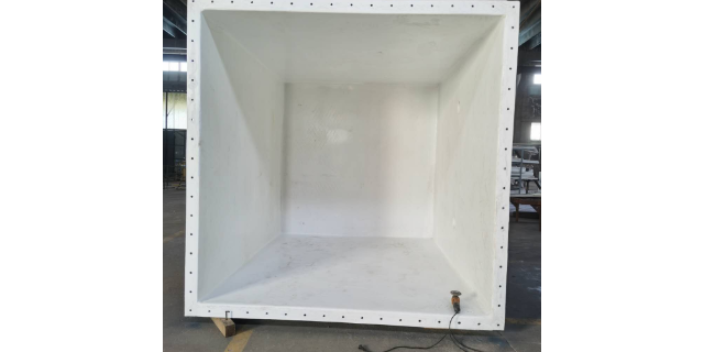
聚四氟乙烯因其全氟化的分子结构,具有较为普遍的耐腐蚀范围,能耐受绝大多数酸、碱、盐和有机溶剂的腐蚀,在化工防腐领域应用十分普遍。具体而言,PTFE能耐浓盐酸、浓硫酸、浓硝酸、氢氟酸、磷酸、醋酸等各类酸的腐蚀,能耐氢氧化钠、氢氧化钾、氨水等各类碱的腐蚀,能耐各类盐溶液和有机溶剂的侵蚀,包括醇、酮、醚、酯、芳烃、卤代烃等。然而,PTFE并非防腐材料,仍存在少数例外介质:熔融状态的碱金属(如钠、钾)能与PTFE发生反应,破坏其分子结构;元素氟在高温下能与PTFE反应;某些高温高压下的含氟化合物(如三氟化氯、五氟化氯)也会侵蚀PTFE;此外,在高温下PTFE对某些高浓度强氧化剂和某些有机胺类的耐受性也会下降。在实际选用衬四氟设备时,需根据介质成分、浓度、温度、压力等工况参数,查阅PTFE耐腐蚀数据手册,确认其在具体工况下的适用性,避免因误选导致设备失效和安全事故。松尚复合材料重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!山东钢衬PTFE设备厂
松尚复合材料品质好、服务好、客户满意度高。重庆钢衬PP设备厂家
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。重庆钢衬PP设备厂家