商机详情 -
辽宁衬塑设备哪家好
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。淄博松尚复合材料有限公司周边生态环境状况好。辽宁衬塑设备哪家好
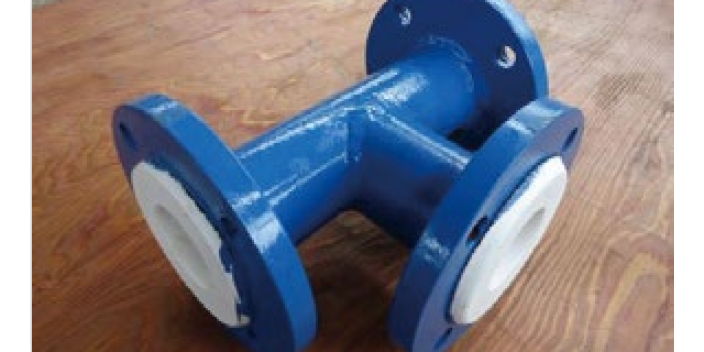
衬四氟设备投入运行后,需建立日常运行监测制度,及时掌握设备运行状态,保证设备安全稳定运行。日常监测内容主要包括:工艺参数监测——定时记录设备内的温度、压力、液位、流量等参数,检查是否在规定范围内,有无异常波动;泄漏监测——定期检查设备法兰、阀门、人孔、接管等密封点有无渗漏,对于剧毒或易燃介质,需设置可燃/有毒气体检测报警仪;振动和噪声监测——对带搅拌装置的反应釜,监测搅拌轴的振动和噪声,判断搅拌和传动系统是否正常;衬层状态监测——通过设备上预留的检查孔、测厚点,定期观察衬层表面状态,有无鼓包、裂纹、变色、减薄等异常;温度应力监测——对于温差较大的工况,监测升降温速率是否控制在允许范围(一般不大于25℃/h),避免温度骤变损伤衬层。运行监测数据需建立台账,定期分析趋势,及时发现异常苗头。对于关键设备,可配置在线监测系统,实现参数的实时采集、记录和报警,提高监测的及时性和准确性。日常运行监测是预防性维护的基础,能有效减少突发故障,延长设备使用寿命。辽宁衬塑设备哪家好松尚技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。
衬四氟换热器是用于腐蚀性物料加热或冷却的换热设备,主要有列管式和沉浸式两种结构。列管式衬四氟换热器由管束、管板、壳体和封头组成,换热管采用PTFE管或钢衬PTFE管,管束固定在管板上,管板采用PTFE衬里保护。由于PTFE导热系数较低,换热管的管径较小、管壁较薄,通过增加管数量来补偿传热系数低的不足,常用换热面积从几平方米到数十平方米。沉浸式换热器将PTFE盘管直接沉浸于腐蚀性物料中,通过管内通入加热或冷却介质实现换热,结构简单,适用于储罐或反应釜内的加热冷却。衬四氟过滤器是用于腐蚀性物料固液分离的过滤设备,主要由罐体、PTFE衬里层、滤芯(或滤网)、进出口和排渣口组成。滤芯采用PTFE多孔膜或填充PTFE烧结滤芯,耐腐蚀且过滤精度高,可根据过滤要求选择不同孔径。过滤器用于除去腐蚀性液体中的固体杂质、催化剂颗粒等,保证后续工艺的稳定。衬四氟换热器和过滤器虽然结构各异,但都以PTFE衬里或PTFE元件为关键防腐措施,满足腐蚀性工况下的传热和过滤需求。
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。淄博松尚复合材料有限公司生产的设备产品质量上乘。
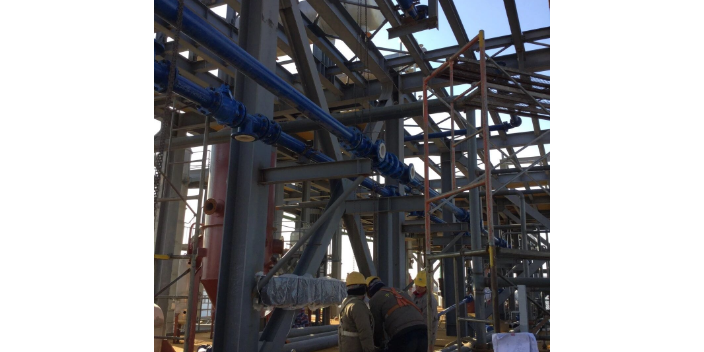
钢壳的制造质量是衬四氟设备的基础,直接影响衬里层的结合质量和设备整体性能。钢壳制造包括钢材下料、卷制成型、焊接组装、无损检测和机械加工等工序。焊接是钢壳制造的关键,需按GB 150和相关焊接标准进行,焊缝需经外观检查和无损检测(射线探伤、超声波探伤等),保证焊缝质量。钢壳内壁的几何形状和表面状态对衬里质量影响很大,内壁需平整光滑,焊缝余高需打磨至与母材齐平,不得有尖角、毛刺、焊瘤等缺陷;法兰翻边口、接管转角等部位需采用圆角过渡(圆角半径一般R≥5毫米),避免尖角刺破或应力集中损伤衬层。表面预处理是衬里施工前的重要工序,对于紧衬、板衬等需粘结的工艺,钢壳内壁需经喷砂除锈至Sa2.5级,表面粗糙度Ra≥50微米,形成均匀的粗糙度锚点,增强粘合剂与钢壳的机械咬合力;喷砂后需及时清理表面灰尘和油污,并在规定时间内完成涂胶施工,防止表面二次污染和氧化。对于松衬、等静压等非粘结工艺,钢壳内壁也需清理干净,去除焊渣、氧化皮和油污,保证衬层贴合平整。钢壳制造完成后,需进行尺寸检验和压力试验,确认钢壳满足设计要求后,方可进行衬里施工。松尚复合材料不断从事技术革新,改进生产工艺,提高技术水平。江苏钢衬PE设备加工
淄博松尚复合材料有限公司创新发展,努力拼搏。辽宁衬塑设备哪家好
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。辽宁衬塑设备哪家好