商机详情 -
浙江紧衬四氟设备价格
标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。松尚复合材料从国内外引进了一大批先进的设备,实现了工程设备的现代化。浙江紧衬四氟设备价格
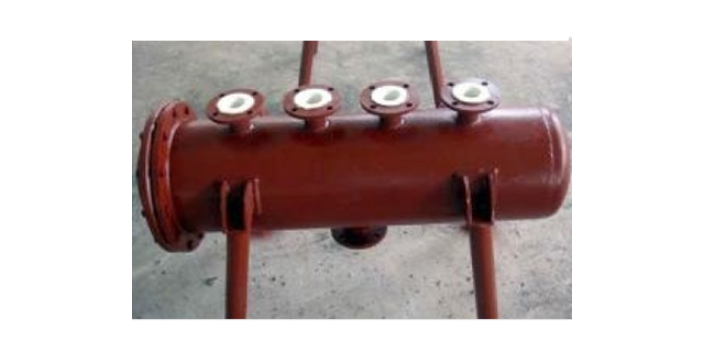
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。福建钢衬塑设备哪家好松尚真诚希望与您携手、共创辉煌。
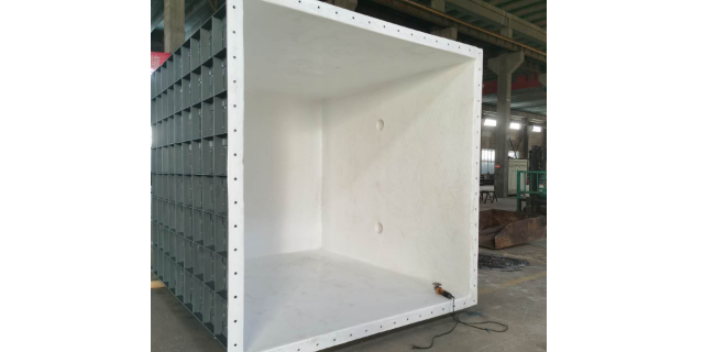
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚产品适用范围广,产品规格齐全,欢迎咨询。
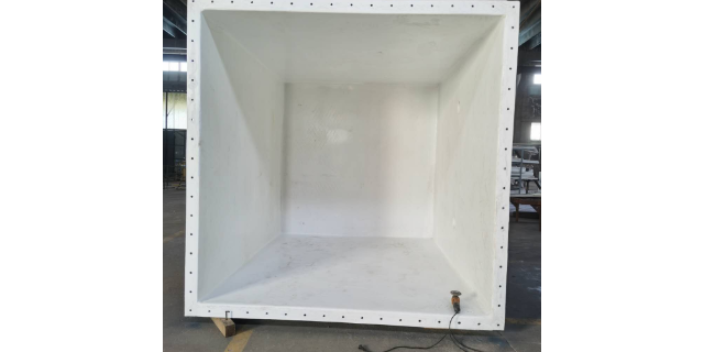
聚四氟乙烯具有优异的耐高低温性能,其长期使用温度范围约为-200℃至260℃,短期可耐300℃高温,在-200℃的深冷条件下仍能保持一定的柔韧性,不会发生脆裂。PTFE的熔点约为327℃,在熔点以下其分子结构保持稳定,力学性能变化较小;当温度超过熔点后,PTFE由结晶态转变为无定形态,呈现透明的高弹态,但不发生流动分解,分解温度高于400℃。在260℃长期使用时,PTFE的热失重很小,每小时失重率低于0.01%,保证了在较高温度下的服役可靠性。需要指出的是,PTFE在200℃以上开始产生微量热分解,释放出低分子含氟气体,因此在高温工况下应注意通风和防护。衬四氟设备在选型时,需根据实际工况温度选择合适的衬里材料和结构,常规PTFE衬里适用温度一般为-20℃至180℃,采用改性PTFE或PFA等可熔性氟塑料可进一步拓展高温使用范围,满足更高温度工况的防腐需求。淄博松尚复合材料有限公司具有一支经验丰富、技术力量过硬的专业技术人才管理团队。四川衬塑设备安装
松尚团结、创新、合作、共赢。浙江紧衬四氟设备价格
钢壳的制造质量是衬四氟设备的基础,直接影响衬里层的结合质量和设备整体性能。钢壳制造包括钢材下料、卷制成型、焊接组装、无损检测和机械加工等工序。焊接是钢壳制造的关键,需按GB 150和相关焊接标准进行,焊缝需经外观检查和无损检测(射线探伤、超声波探伤等),保证焊缝质量。钢壳内壁的几何形状和表面状态对衬里质量影响很大,内壁需平整光滑,焊缝余高需打磨至与母材齐平,不得有尖角、毛刺、焊瘤等缺陷;法兰翻边口、接管转角等部位需采用圆角过渡(圆角半径一般R≥5毫米),避免尖角刺破或应力集中损伤衬层。表面预处理是衬里施工前的重要工序,对于紧衬、板衬等需粘结的工艺,钢壳内壁需经喷砂除锈至Sa2.5级,表面粗糙度Ra≥50微米,形成均匀的粗糙度锚点,增强粘合剂与钢壳的机械咬合力;喷砂后需及时清理表面灰尘和油污,并在规定时间内完成涂胶施工,防止表面二次污染和氧化。对于松衬、等静压等非粘结工艺,钢壳内壁也需清理干净,去除焊渣、氧化皮和油污,保证衬层贴合平整。钢壳制造完成后,需进行尺寸检验和压力试验,确认钢壳满足设计要求后,方可进行衬里施工。浙江紧衬四氟设备价格