商机详情 -
现场动平衡仪哪个好用
造纸烘缸与压光辊的质量偏心会直接传递到纸幅,表现为横幅厚度波动与纸面压痕,严重时影响成品合格率。动平衡服务针对烘缸、压光辊、施胶辊与导辊等辊类部件,按辊体长度与转速确定校正平面,在车间平衡机上完成测量与配重。校正前需要检查辊面的中高与磨损状态,辊面损伤应先行修复再平衡。以一台直径1500毫米的压光辊为例,校正后辊体振动大幅下降,纸张横幅定量偏差明显收窄。测量按辊体两端支撑位置布置测点,采用设备实际运行转速。校正完成后复测辊体振动与纸张横幅定量偏差,确认改善效果。对多辊组设备,建议按检修周期逐根安排检测与校正。校正数据纳入设备档案,用于制定辊体修复周期。对高速纸机,辊类部件的平衡状态对断纸率影响较为直接。联轴器不对中与不平衡容易混淆,先找正再配重。现场动平衡仪哪个好用
振动治理工作要取得长期效果,离不开企业与技术服务方的双向配合。企业方面,日常点检数据及时记录并提供给服务方,检修窗口提前沟通,现场作业条件如电源、吊装、脚手架提前准备;服务方面,按规程开展测量与施工,数据如实记录,治理效果如实反馈,发现问题主动说明。双方的沟通机制也很重要:建立设备清单与台账模板,统一测量部位与数据处理口径;每次服务后召开简短回顾,总结经验并调整下一次的安排;出现治理效果不理想的情况,共同分析原因而不是相互推诿。长期配合下来,服务方对企业的设备状况越来越熟悉,治理方案越来越贴合实际,企业也能从服务中获得技术转移,培养出自己的振动管理人员,实现能力的共同成长。双向配合加定期回顾,治理方案越来越贴合实际,企业的振动管理能力也随之成长。单弓绞线机动平衡校正平衡校正完成,复测数据与验收标准对照一下。
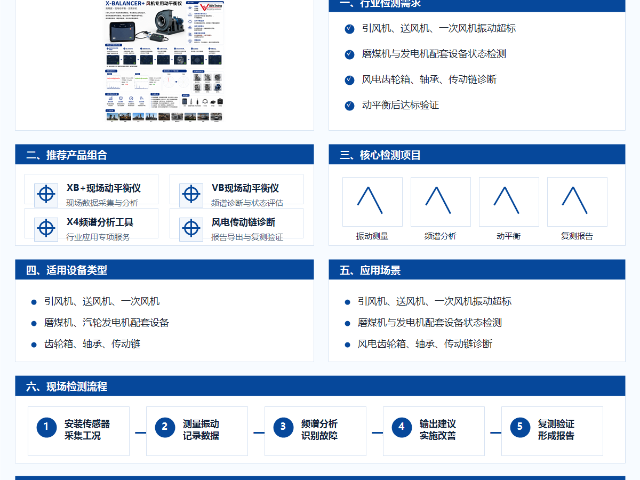
规范的现场动平衡服务有一套完整的作业流程。开工前先了解设备的型号、转速、功率、传动方式与历史振动数据,办理作业许可并落实断电挂牌等安全措施。随后进行初始测量,在轴承座选定测点,采集振幅与相位数据,必要时做频谱分析,确认不平衡是振动的主导因素。接着在转子校正面上加装已知质量的试重块,再次启动复测,对比加试重前后振动与相位的变化。依据这些变化计算校正配重的质量与安装角度,实施加重或去重施工。收尾阶段重新启动设备,测量残余振动并与许可限值对照,达标后整理数据、出具报告,交付企业存档。整个流程环环相扣,测量环节的数据质量决定校正成败,施工环节的工艺水平决定配重的牢固程度,两个环节都不能省略或简化。每个环节的数据都记录归档,形成完整的作业记录,后续治理时可以直接调用参考,缩短准备时间。
砂轮与磨床主轴的平衡在精密加工领域有着特殊意义。砂轮直径大、转速高,微小的不平衡量在高速旋转下就会产生可观的离心力,直接反映到加工表面:工件表面出现振纹、粗糙度变差、尺寸精度下降,都与砂轮不平衡有关。砂轮平衡的方式包括法兰盘上的平衡轨道手工平衡、平衡块调整,以及在线自动平衡装置。手工平衡要求把砂轮连同法兰架在平衡心轴上,调整平衡块位置直至任意角度都能静止,操作依赖经验且耗时;现代磨床多配备在线平衡装置,在不停机的情况下自动完成测量与配重。砂轮每次修整、更换之后都应重新平衡,修整改变了质量分布,旧数据不能沿用。加工表面质量出现莫名变差时,把砂轮平衡状态列入排查清单,往往能较快找到原因,少走弯路。把砂轮平衡列入加工质量排查清单,表面振纹出现时优先检查,往往能较快锁定原因。动平衡服务提供数据报告,便于企业存档查找。
去重校正是加重之外的另一条路径,适用于不便加装配重的转子。常见做法有打磨去重与钻孔去重两种:打磨适合材料余量较厚的部位,通过磨除表层金属减轻偏重侧的质量;钻孔则按孔径、孔深与材料密度计算去除量,在指定位置去除金属。去重施工前需要准确判定偏重方位,这依赖相位测量的精度,方位判断错误会让越修越偏,返工在所难免。去重深度必须严格控制,不得伤及转子的结构强度,叶片根部、焊缝附近、薄壁区域一般不去重,转轴上的关键受力部位同样回避。与加重相比,去重不需要在转子上增加附加物,外观干净,适合对气流扰动有要求的场合;缺点是材料去除后无法恢复,反复试凑的累积去除量可能超限。实际作业中,工程师会依据转子结构与现场条件,在加重与去重之间按实际条件做选择,或两种方式搭配使用。无论加重还是去重都以实测数据为准,边测边调,让每一步施工都有依据支撑,减少返工。频谱里的一倍频偏高,往往提示质量分布不均匀。高速电主轴动平衡校正
风机检修计划里,把平衡校正与清灰、修补一并排进去。现场动平衡仪哪个好用
电机转子的动平衡是电机维修与设备治理中的重要项目。电机转子在制造阶段都经过平衡处理,但使用中可能出现绕组端部绑扎松动、冷却风扇叶片积尘、鼠笼条松动变形、转轴弯曲等问题,平衡状态随之变化。电机振动偏大时,影响不只停留在电机本体,振动会通过底脚传递到基础与被拖动设备,加速连接部位的松动与磨损。电机转子的平衡校正多在平衡机上完成,拆卸送修前应先排除电气因素:转子断条、气隙不均也会引起振动,特征与不平衡有别,可通过断电惰走观察振动是否消失来区分。带风扇叶的电机还要留意风扇积尘与叶片损伤,清理后复测。对于现场不便拆运的大型电机,也可采用现场动平衡方式,在联轴器或风扇端加配重处理。校正后的电机振动值应与相关标准对照,确认达到许可范围再投运。电机送修前先排除电气因素,确认机械问题后再做平衡,避免重复拆运,节省工期与费用。现场动平衡仪哪个好用
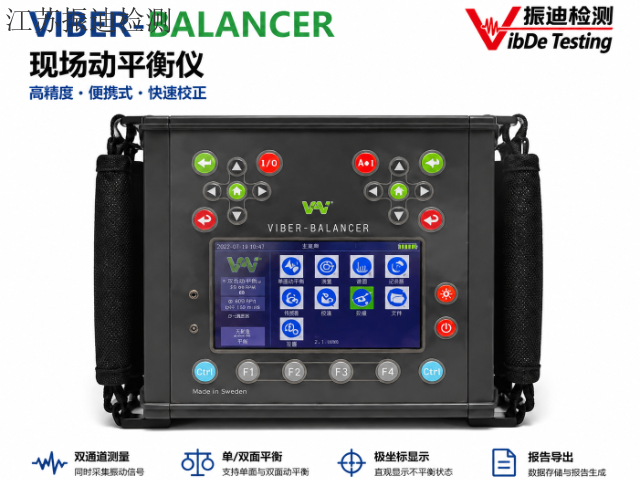
江苏振迪检测的价值,体现在每一次现场服务的数据里。在江苏宝应某企业大型离心风机动平衡校正中,团队将振动值从20.1 mm/s 降至 0.8 mm/s;杭州某电机制造企业绕线机振动值4.25 mm/s,经检测校正后恢复至安全区间。从水泥厂选粉机、石化企业润滑油泵,到风电齿轮箱、机床主轴,振迪工程师携带瑞典VMI Viber X5振动分析仪与X-Balancer动平衡仪,以ISO 18436-2国际注册振动分析师资质为支撑,做到“客户采集数据,振迪提供分析”,一年质保加终身远程技术指导。立足昆山、服务江苏及全国,我们坚持“技术服务+仪器销售与培训”双线并行,既做设备健康的守门人,也做预知保养制度的共建者。不夸大、不空谈,用频谱说话,用振值验证——这是振迪检测对每一位客户的承诺。