商机详情 -
主轴如何调动平衡
日常点检是维持设备良好振动状态的重要防线,建议企业建立简明可执行的操作习惯。点检内容可以概括为看、听、摸、记四步:看电流表与轴承温度有无异常变化,观察地脚螺栓与护罩是否松动;听运行声音有无按周期出现的异响与摩擦声;触摸轴承座感受振动烈度变化与温升;把测量值与观察结果记入点检表,与上次数据对比。发现振幅明显上升或出现新异响时,及时上报并安排仪器复测,不要等下一个点检周期。点检表的设计要简单,测量部位、单位、预警线标注清楚,方便岗位人员执行。对于关键设备,可以加装在线测振装置,把点检升级为连续监测,趋势数据自动生成。日常点检发现的问题交由专业动平衡服务处理,两者衔接顺畅,设备振动状态就能长期保持在受控范围。点检制度的生命力在于坚持,配合定期专业治理,设备振动管理就形成完整闭环。振迪检测专注于动平衡服务,助力故障诊断维修行业实现快速维修。主轴如何调动平衡
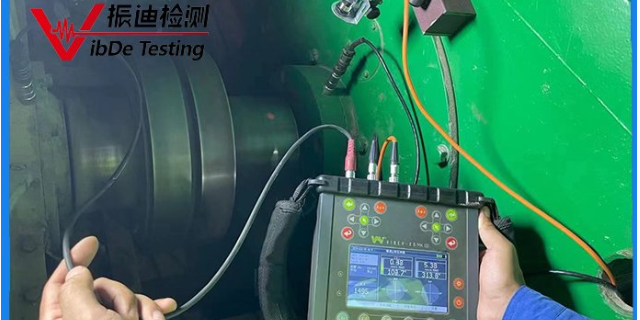
高温设备的动平衡作业需要考虑温度因素。输送热介质的风机、泵与烘干设备转子长期处于较高温度,配重块焊接后随温度循环可能产生附加应力;某些叶轮在热态下发生变形,冷态平衡合格但热态振动偏大的情况并不少见。针对这类设备,校正流程区分冷态与热态两个工况:冷态完成基础校正后,再在热态运行阶段复测振动,观察残余不平衡随温度的变化;热态振动明显上升时,结合叶轮结构分析变形原因,必要时做专门处理。高温环境对传感器与线缆的耐温要求高,测点选在远离热源、便于散热的部位,必要时加装隔热防护。配重材料也要耐得住工况温度,普通碳钢配重块在高温下氧化减薄,影响校正效果的持久程度。把温度因素纳入方案,治理成果才经得起考验。冷态与热态分两个阶段测量核实,温度因素的影响被纳入方案,治理成果经得起长期运行。主轴如何调动平衡我们的动平衡服务可以帮助您提高设备的可靠性。
球磨机、立磨选粉机与辊压机等粉磨设备转速虽低,但转子与辊体质量大,微小的质量偏心也会产生较大的动载荷。动平衡服务针对这类大质量低转速设备,采用适合的校正方式,在检修窗口内完成测量与配重。技术人员按设备结构确定测点与校正平面,并复核基础上部的振动分布。校正后主轴承振动与瓦温下降,设备运行的稳定性提高。测量选在主轴承座与减速机位置,结合瓦温一起判断设备状态。校正前检查衬板、辊面与转子叶片的磨损情况,确认偏心来源。由于设备质量大,配重方案需要结合实际结构确定,注意固定方式的可靠性。校正后复测主轴承振动与温度,确认运行状态改善。对连续生产系统,通常把作业与衬板更换、润滑保养一并安排。相关数据可用于评估设备的剩余使用寿命与检修安排。
砂轮机与抛光主轴的转速通常在每分钟数千转以上,砂轮的质量偏心会产生较大的离心力,严重时可能导致砂轮破裂。动平衡服务针对砂轮主轴与抛光主轴,在装配完成后测量振动与相位,按砂轮直径与转速确定配重。校正前检查砂轮的静平衡状态与法兰盘的接触面,法兰不平整的应先处理。校正后工件表面质量提升,主轴轴承的发热与噪声下降。测量选在主轴前后轴承位置,按砂轮允许的工作转速进行。对使用中的砂轮机,更换砂轮后需要重新测量并视情况配重。校正完成后复测主轴发热与噪声,确认运行状态稳定。数据写入设备点检记录,便于跟踪砂轮与主轴的配合状态。作业前确认防护罩与防护措施到位,安全条件满足再开机测量。对批量磨削工序,建议按周记录主轴振动数据。砂轮与主轴的配合状态可通过复测数据持续跟踪。风机叶轮补焊之后,需要重新做一次平衡校正。
起重机械的制动轮与卷筒在长期使用后会出现磨损与变形,质量偏心会引起机构振动与制动效果下降。动平衡服务针对制动轮、卷筒与滑轮组件,在检修期间安排校正,采用车间平衡机处理可拆部件。校正前检查制动轮的工作面与轮毂键槽状态,磨损超限的应先更换。校正后机构运行更平稳,制动距离更加一致。测量选在卷筒与制动轮两端支撑位置,按机构运行速度进行。对可拆部件,在车间平衡机上完成校正,测量条件更为稳定。校正后复测机构振动与制动距离,确认运行状态一致。数据纳入起重设备的定期检验记录。作业前确认设备停稳、吊具落地并挂牌断电,安全条件满足再开工。对使用频繁的机构,建议把检测纳入年度检验计划。校正记录可作为设备安全管理资料的组成部分。对卷筒与制动轮的连接螺栓,作业时一并复核紧固状态。振迪检测以专业的动平衡服务赢得故障诊断维修行业口碑。回转风机动平衡校正
平衡数据存档三年以上,趋势分析才有基础。主轴如何调动平衡
基础与连接松动是振动偏大的常见原因,表现与不平衡有相似之处,需要甄别。地脚螺栓松动、轴承座与支架结合面存在间隙、基础混凝土开裂或灌浆层脱空,都会让振动随负荷与温度变化出现波动,频谱上除转速频率外还伴有倍频成分。诊断时可观察振动在不同方向上的相位关系:松动引起的相位表现紊乱,不平衡的相位规律清晰。振幅对工况变化敏感也是松动的提示信号。处理顺序上先紧固与修复基础:按力矩复紧全部螺栓,处理结合面间隙,修复灌浆层,完成后再复测振动;若数值仍偏大,再开展平衡校正。顺序颠倒是现场常见的教训,松动未消除就配重,等于把振动能量继续注入松散的结构,加速损坏。把紧固件检查纳入按周期执行的点检项目,重要螺栓做防松标记,隐患就能在早期被发现。紧固件按力矩复紧并做防松标记,纳入周期点检,松动隐患便能在早期被发现和处理。主轴如何调动平衡