商机详情 -
驱动轴动平衡校准
振动检测报告是动平衡服务交付的重要组成,完整的报告让治理过程有据可查。报告通常包含设备基本信息,如型号、转速、功率、传动方式与安装位置;测量仪器的型号与校准状态;测点布置示意,标明每个测点的方向;校正前的振动数据,含振幅、相位与频谱摘要;试重与配重的记录,如质量、角度、固定方式;校正后的复测数据与前后对比;结论部分给出残余振动与限值的对照,以及后续维护建议。报告的价值不只在于本次验收,更在于数据积累:设备再次出现振动问题时,历史相位与影响系数可以直接调用,缩短诊断时间。建议企业把每份报告归入设备档案,与检修记录、备件更换记录一并管理,形成完整的治理历史。报告格式可以按企业档案习惯定制,与现有管理体系衔接,查阅调用都方便。报告归入设备档案统一管理,与检修记录相互补充,设备治理的历史完整可查。风机叶轮上的配重块,数量不宜过多,位置分布要均匀。驱动轴动平衡校准
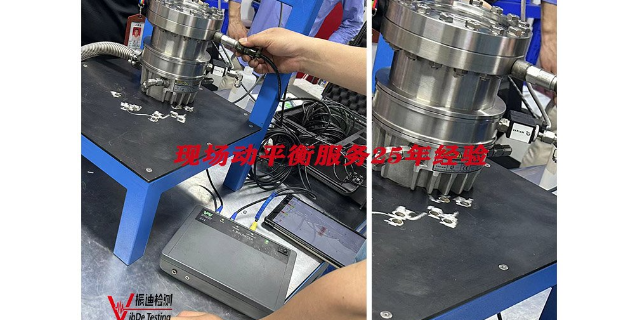
江苏振迪检测为更换轴承后出现新振动问题的叶轮机提供相位对比诊断。新轴承安装后振动增大可能原因是转子与轴配合处发生相对位移。我们调取本次大修前***一次记录的振动相位数据与当前测量值进行对比。若相位变化超过三十度说明不平衡质量位置发生了位移。在重新调整轴承安装状态后,在新轴承跑合完成的热态条件下执行现场动平衡精细调整。设备振动水平不*能够恢复,甚至可以达到优于大修前的状态,新轴承的整体使用寿命也得到保障。风机风量平衡怎么调振迪检测动平衡服务,让您的旋转设备振动问题得到根本性改善。
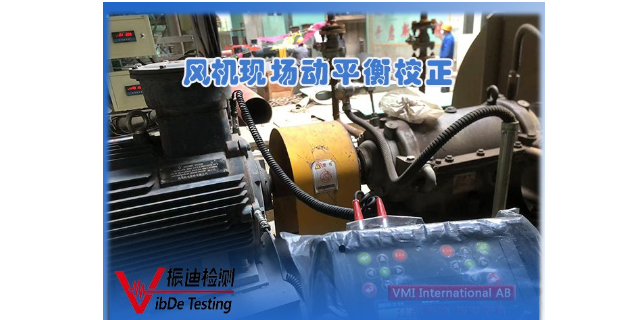
江苏振迪检测为密炼机主驱动电机的现场动平衡服务提供激光对中预处理步骤。电机与齿轮箱之间的联轴器对中误差会在频谱上产生两倍频分量,与不平衡的一倍频分量叠加后干扰诊断。我们首先使用双激光对中仪将对中偏差调整至零点零五毫米以内,排除不对中干扰后再测量不平衡量。然后在电机风扇或联轴器端面上加装配重片,每片质量从五克到五十克不等。经过三至四次调整,电机前后轴承振动速度从七点一毫米每秒分别降至二点五毫米每秒和三点零毫米每秒以下。
主轴振动超标会直接反映到工件表面,出现振纹、尺寸波动与刀具异常磨损,这些问题往往被误判为工艺参数不合适。动平衡服务通过对主轴与刀柄组件做校正,把振动源从工艺环节中分离出来,让加工参数的调整更有方向。校正时技术人员按常用转速逐段测量,找出振动上升明显的转速区间。实践表明,主轴平衡状态改善后,工件的表面质量合格率提升,废品率随之下降。校正时把刀柄、砂轮等附件一并计入,避免只处理主轴本体而忽略附件带来的影响。对高转速、小直径刀具的工序,振动对表面质量的影响更为突出。测量数据可用于判断机床当前适合加工的转速区间,指导工艺安排。对于批量加工的产线,建议在换刀周期内安排一次振动复测。把平衡状态与加工质量数据放在一起分析,工艺改进的方向会更清楚。振动数据按月对比,设备状态的变化一目了然。

设备大修与技术改造往往涉及转子修复、轴承更换与基础加固,动平衡是其中的关键工序之一。动平衡服务可提前介入,在方案讨论阶段给出测点布置与校正要求,避免工序之间互相干扰。转子修复完成后安排平衡校正,随后在试车阶段测量带负荷振动,确认整机状态达到要求。把动平衡与检修工序衔接好,可以减少重复拆装,也让验收数据更有说服力。对改造后变更转速或者更换叶轮的设备,需要重新确定平衡等级要求。检修期间还可同步完成对中调整与地脚紧固检查。作业计划按检修网络图排定,避免与其他工序。相关记录一并纳入大修竣工资料。对改造后的设备,建议在投运一个月内安排一次复测。检修队伍与我们的作业人员按工序交接,避免交叉等待。对涉及多台设备的项目,按设备清单逐台确认完成情况。动平衡服务适合按年度检修计划安排,与生产节奏错开进行。从动轴动平衡校正
现场平衡的设备,仪器与传感器要提前校准。驱动轴动平衡校准
江苏振迪检测为食品真空包装设备旋片式真空泵的现场动平衡服务提供振动与温度双重监测。转子动平衡恶化不*导致泵体振动增大,还会因转子与泵腔间隙不均产生摩擦热使泵体温度升高。我们分析振动频谱中旋片通过频率的能量分布判断各旋片质量一致性。在泵转子端面或平衡槽上进行配重,同时使用激光测温仪扫描泵体不同区域表面温度实时监控配重效果。平衡完成后泵体振动值与表面工作温度均有***下降,旋片与泵腔内壁接触载荷趋于均匀。驱动轴动平衡校准