商机详情 -
转子不平衡故障
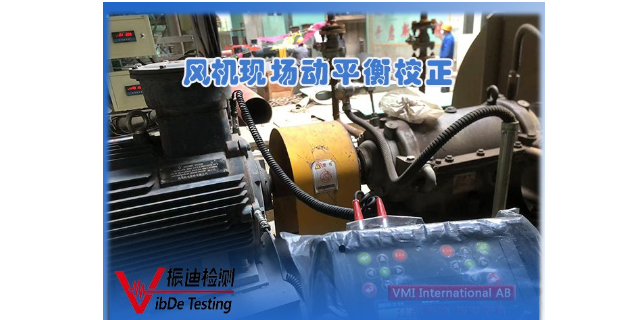
江苏振迪检测对轴流式叶轮机的现场动平衡服务采用双平面校正法。轴流叶轮的直径通常较大,轴向尺寸也较宽,单平面平衡无法同时消除静不平衡与力偶不平衡。我们在叶轮的前后两个平面上分别加装配重,通过双通道同步采集两个轴承位的振动与相位数据,利用矢量分解算法将总配重合理分配到两个平面上。经过校正后,轴承座振动烈度通常从7.1mm/s等级下降至2.8mm/s等级,叶片通过频率的振动能量也同步降低,风机运行噪声下降约五分贝。降低噪音,维持良好的动平衡状态是我们想要看到的。旋转设备不平衡?选择振迪检测动平衡服务,让问题无处遁形。转子不平衡故障
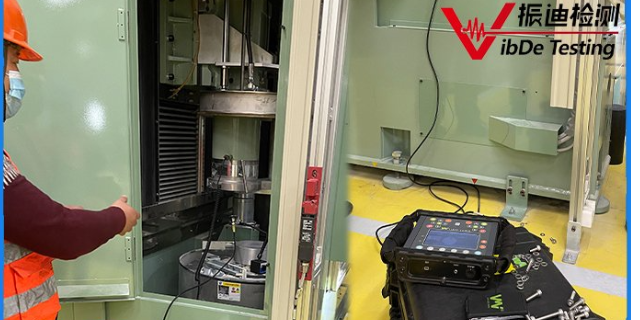
动平衡服务交付的不只是当次振动数据,还包括可以长期使用的数据资产。每次作业的记录按设备编号归档,内容包括设备参数、测点位置、校正前后数据、配重方案与复检建议。数据可以按时间顺序排列,形成振动趋势曲线,用于判断设备状态的变化速度。对集团客户,多厂区使用同一套记录格式,便于横向比较管理效果。我们可提供记录模板与判读说明,协助客户建立自己的数据体系。对关键机组,建议每季度更新一次数据并复核趋势变化。长期积累的数据还可用于评估同类设备的可靠性差异。数据归档方式可结合客户既有的管理系统确定。对纸质报告与电子记录并存的情况,统一编号便于检索。建议按设备重要程度分级设定数据保存周期。数据交接时双方确认份数与格式。对历史数据缺失的设备,可从本次检测起建立基线。发电机动平衡服务振迪检测动平衡服务,让您的旋转设备振动问题得到根本性改善。
设备大修与技术改造往往涉及转子修复、轴承更换与基础加固,动平衡是其中的关键工序之一。动平衡服务可提前介入,在方案讨论阶段给出测点布置与校正要求,避免工序之间互相干扰。转子修复完成后安排平衡校正,随后在试车阶段测量带负荷振动,确认整机状态达到要求。把动平衡与检修工序衔接好,可以减少重复拆装,也让验收数据更有说服力。对改造后变更转速或者更换叶轮的设备,需要重新确定平衡等级要求。检修期间还可同步完成对中调整与地脚紧固检查。作业计划按检修网络图排定,避免与其他工序。相关记录一并纳入大修竣工资料。对改造后的设备,建议在投运一个月内安排一次复测。检修队伍与我们的作业人员按工序交接,避免交叉等待。对涉及多台设备的项目,按设备清单逐台确认完成情况。
机床主轴的平衡状态直接决定加工精度,主轴在装配电机、刀柄与砂轮之后,整体质量分布会偏离设计状态。动平衡服务面向车床、磨床、加工中心与机床的主轴部件,可在车间平衡机上按转速等级完成校正,必要时到现场对整机做运行状态下的测量。校正前先测主轴在常用转速下的振动与相位,再确定配重位置与重量。实测中,磨床主轴经过校正后,工件表面粗糙度与圆度波动明显减小,砂轮的修整间隔也得以延长。校正通常在平衡装置或者机床本体上完成,测点选在主轴前后端与箱体处。对加工中心主轴,还需考虑刀柄的动平衡等级是否与主轴转速匹配。测量时按照常用转速逐级升速,记录各转速下的振动与相位变化。校正完成后建议在装刀后复测一次,因为刀具本身也会带来新的不平衡量。旋转设备动平衡找振迪检测,专业服务让您无忧。
江苏振迪检测为多级离心压缩机提供现场动平衡服务时,采用滞后角法进行精确校正。多级转子长径比较大,各叶轮的残余不平衡量会沿轴向矢量叠加。我们在压缩机轴端安装反光带与激光相位传感器,在额定转速下采集振动幅值与相位,通过计算系统滞后角反推不平衡质量的实际位置。该方法*需两次启机即可完成校正,无需多次试重。校正后压缩机轴振动位移峰峰值控制在二十五微米以内,满足API 617标准对高速透平设备的运行要求,机组可连续运转一个检修周期。振迪检测的动平衡服务团队经验丰富。插入式风机动平衡服务
振迪检测,故障诊断维修行业的强大后盾,专业提供动平衡服务。转子不平衡故障
电机转子在制造、绕线或者长期运行之后都可能出现质量偏心,进而带来越来越明显的振动与温升。动平衡服务针对各类异步电机、直流电机与永磁电机转子,按转子重量与工作转速确定校正方式,中小型转子可在车间平衡机上完成校正,大型电机转子则可安排现场处理。校正前先测量初始不平衡量与相位,再按影响系数法计算配重,安装后复测残余不平衡量。以一台75千瓦电机转子为例,校正后振动速度有效值通常从4毫米每秒以上降到1毫米每秒左右,轴承温度下降约5摄氏度。校正作业可在设备检修期内安排,单台中小型电机转子通常在半天内完成测量与配重。对绕线转子还需复核集电环的圆跳动,避免转子本体以外的因素干扰判断。校正完成后给出轴承振动、温度与电流的对照数据,作为设备复装的验收参考。对同一型号的批量转子,我们按批次记录数据,便于观察制造质量的一致性。全部数据出具报告,便于设备管理部门归档与后续对比。转子不平衡故障