商机详情 -
宁波卧式深孔钻定制
多轴深孔钻是精准精密机械针对大规模、高效率加工需求研发的重心产品,充分展现了公司在多轴联动技术方面的深厚积累。该设备拥有多个加工轴,能够同时对多个工件或一个工件的多个孔位进行加工,大幅提升了加工效率,有效缩短了生产周期。通过先进的数控系统对各轴运动进行精准精密协同控制,多轴深孔钻能够实现较高的加工精度和一致性,即使在大批量生产过程中,也能确保每一个孔的加工质量都符合严格的标准。对于大型制造企业而言,多轴深孔钻的应用不*降低了单位产品的加工成本,还为企业实现规模化生产提供了强有力的设备支持,增强了企业在市场中的**竞争力。七轴深孔钻消除多次装夹带来累计误差,整套空间孔系位置度、同轴度得到有效保障。宁波卧式深孔钻定制
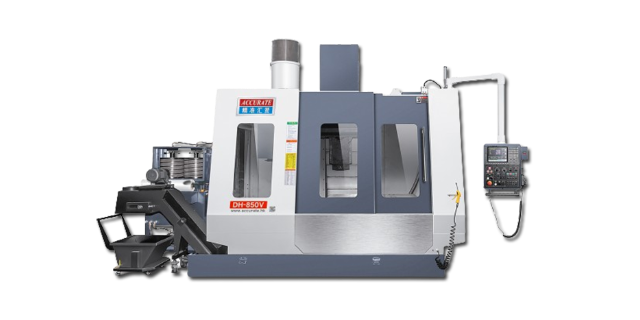
在精密模具制造领域,深孔钻的应用堪称 “细作利器”。模具冷却系统的深孔加工精度直接影响产品成型质量与生产效率,传统钻削方式易出现孔壁粗糙、轴线偏移等问题,而深孔钻凭借高压内排屑系统与导向机构,能实现直径 5mm-80mm、深径比达 1:30 的深孔加工,孔壁粗糙度可控制在 Ra0.8μm 以下,轴线直线度误差不超过 0.1mm/m。某汽车模具企业引入五轴深孔钻机床后,模具冷却孔加工效率提升 40%,产品注塑周期缩短 15%,有效解决了复杂模具深孔加工难题。苏州卧式深孔钻直销这款七轴深孔钻高刚性铸铁机身,多重时效去应力,抑制振动,保障长时间生产精度稳定。
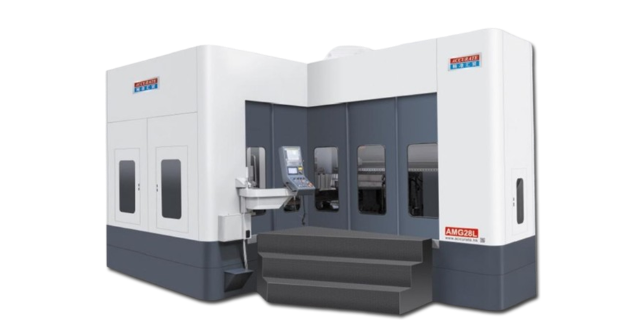
轨道交通装备领域,深孔钻为高铁车轴的深孔加工提供可靠保障。高铁车轴需加工直径 20mm-30mm、深度 800mm-1200mm 的探伤孔,用于定期检测车轴内部应力与损伤,孔道精度直接关系到行车安全。深孔钻采用数控深孔钻床,搭配超声波探伤定位系统,加工前通过三维建模确定孔道路径,加工过程中实时反馈孔径与深度数据,加工精度可达 ±0.01mm,孔道内壁无台阶与划痕。某轨道交通企业采用该技术后,高铁车轴探伤孔加工合格率提升至 99.5%,车轴使用寿命延长至 15 年以上。
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。七轴深孔钻智能跟刀支撑机构,钻杆进给受力均匀,有效延长刀具使用寿命,节约耗材成本。
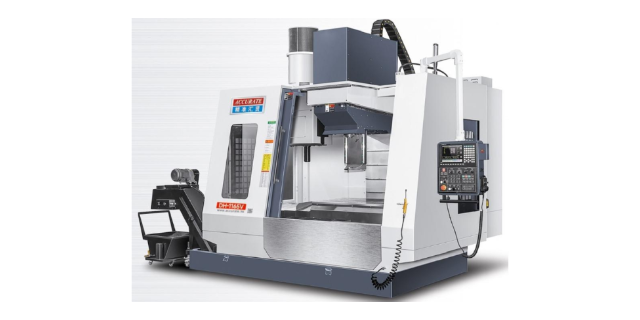
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。精准精密七轴深孔钻,大型模胚复杂孔系加工,摆脱外协制约,企业实现内部自主加工。常州复合深孔钻加盟
高精度深孔钻一次成型深孔,同轴度误差极小,孔壁光洁无毛刺,省去二次修孔工序提升产能。宁波卧式深孔钻定制
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。宁波卧式深孔钻定制