商机详情 -
无锡高精度深孔钻床
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。东莞市精准精密七轴深孔钻,兼顾大小工件加工能力,一机覆盖多品类订单,提高设备利用率。无锡高精度深孔钻床
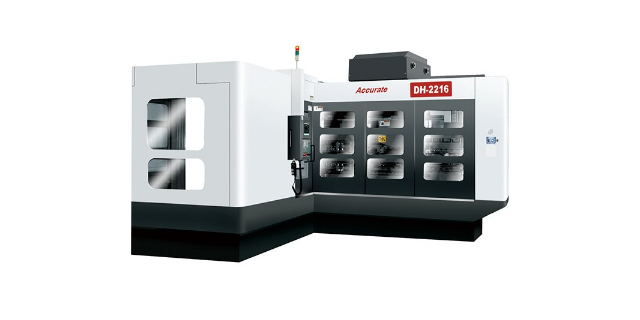
精细深孔钻加工过程中的工艺控制要点,是保障加工质量与效率的关键环节。在加工前,需做好充分的工艺准备工作:首先要根据工件材料的特性、深孔的长径比以及精度要求,合理选择钻头类型与材质,例如加工高温合金时优先选用硬质合金枪钻,加工小直径深孔时选用外排屑钻头;其次要精细设定加工参数,包括主轴转速、进给量、冷却油压力与流量等,参数设定不当易导致钻头磨损加剧、孔壁质量下降等问题。加工过程中,需重点监控冷却排屑系统的运行状态,确保冷却油供应充足、切屑排出顺畅,避免因切屑堵塞引发加工故障;同时要关注钻头的磨损情况,通过设备的实时监测系统或定期抽检,及时更换磨损严重的钻头。加工完成后,需采用高精度检测设备(如三坐标测量仪、内径千分尺等)对深孔的孔径、直线度、表面光洁度等关键指标进行检测,确保加工工件符合质量要求。此外,对加工过程中产生的废屑、废油的回收处理,也是工艺控制的重要内容,既符合绿色制造的要求,也能降低加工成本。浙江复合深孔钻源头厂家这款七轴深孔钻高刚性铸铁机身,多重时效去应力,抑制振动,保障长时间生产精度稳定。
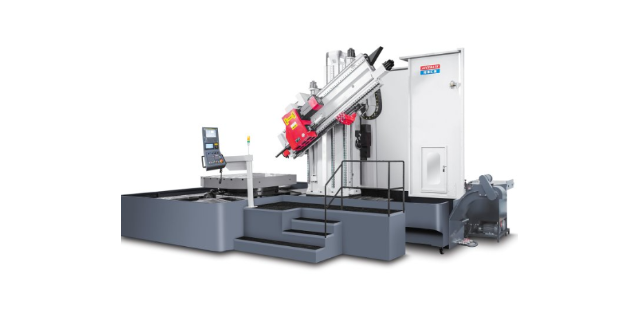
节能降耗的 “绿色加工先锋”精准精密七轴深孔钻在追求高精度的同时,将节能设计贯穿设备全生命周期。其主轴采用变频节能电机,根据加工负载自动调节转速与功率,空载运行时功率消耗降低 60%,连续加工 8 小时可节省电能约 12 度;液压系统配备节能型油泵,流量按需分配,避免传统设备 “大流量小需求” 的能源浪费;设备外壳采用轻量化度合金材料,减少机身自重的同时,降低运输与安装阶段的能耗。某机械制造企业引入 10 台该设备后,年度总能耗较传统深孔钻设备下降 28%,不*降低生产成本,还助力企业达成绿色生产目标,获得当地环保部门的节能表彰。
随着 5G 技术的广泛应用以及 6G 技术研发的加速推进,中国作为 6G 专利申请的主要来源国,在通信技术领域的地位日益凸显,这也为深孔钻技术的发展带来了新的机遇。应用到深孔钻技术的产品与日俱增,从通信设备零部件到高级电子元件,对深孔钻设备的精度、效率、智能化水平提出了更高要求。精准精密机械敏锐捕捉到这一行业趋势,紧跟祖国发展步伐,积极推动深孔钻技术与新兴技术的融合创新。公司加大研发投入,探索将物联网、人工智能等技术应用到深孔钻设备中,实现设备的智能化监测、远程运维和自适应加工,不断提升产品的**竞争力。在时代发展的浪潮中,精准精密机械定将凭借技术创新与匠心品质,在深孔钻领域持续深耕,为中国制造业的高质量发展贡献更多力量。精密深孔钻适配航空液压模具零件,长径比深孔不偏斜,尺寸公差严苛,批量加工一致性出众。
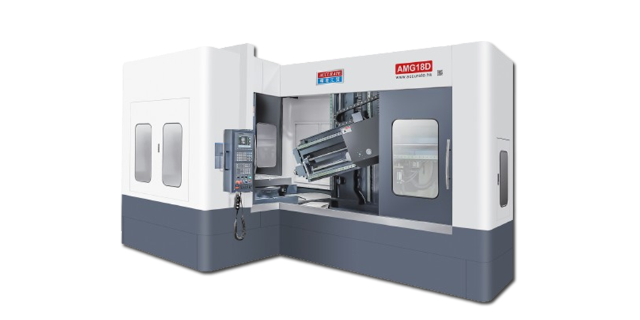
在新能源装备制造领域,深孔钻的作用愈发凸显,东莞精准精密凭借对行业需求的深刻洞察,推出的深孔钻完美适配新能源产业加工场景。以风电设备主轴为例,需加工直径 50mm、深度 1500mm 的深孔,传统设备易出现孔壁粗糙、直线度偏差大等问题,而东莞精准精密的深孔钻通过高压内冷系统与刀具的配合,能有效带走切削热量,减少刀具磨损,加工后的孔壁粗糙度可达 Ra≤1.6μm,直线度误差小于 0.02mm,满足风电设备长期稳定运行的要求。同时,设备可适应高强度钢、复合材料等新能源装备常用材料的加工,为新能源产业的规模化发展提供设备保障。七轴深孔钻消除多次装夹带来累计误差,整套空间孔系位置度、同轴度得到有效保障。宁波深孔钻源头厂家
东莞市精准精密七轴深孔钻,回转工作台搭配移动立柱,复杂工件装夹后实现多面加工。无锡高精度深孔钻床
电子信息产业的快速发展,对深孔钻的加工精度与灵活性提出更高要求,东莞精准精密的深孔钻精细契合这一需求。在通讯设备散热器、服务器外壳等部件加工中,设备可针对薄壁、异形工件进行定制化加工,通过优化切削参数与夹具设计,避免工件变形,确保深孔的垂直度与光洁度。以通讯设备散热器为例,需在厚度只 2mm 的铝合金板材上加工直径 1.5mm、深度 30mm 的散热孔,东莞精准精密的深孔钻不*能精细完成钻孔,还能实现每小时 1200 件的加工速度,满足电子产业快速迭代的生产节奏,助力企业在激烈的市场竞争中抢占先机。无锡高精度深孔钻床