商机详情 -
立式深孔钻设备
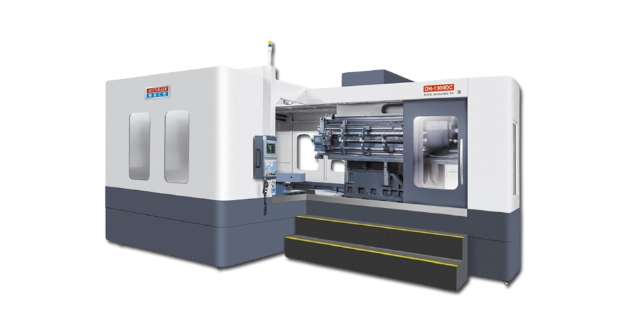
深孔钻的技术发展:从传统到智能传统深孔钻依赖人工调整参数,加工效率低、精度把控难。如今,智能深孔钻集成CNC系统,实现参数自动优化、实时监测切削状态。如加工过程中,通过振动传感器感知异常,自动调整进给速度。发展还体现在刀具创新,可转位刀片深孔钻,换刀便捷、切削效率提升。维护保养要跟上智能步伐,定期校准数控系统,检查传感器精度,清洁电子元件散热通道,确保智能功能稳定运行。深孔钻排屑方式的应用与选择深孔钻有外排屑(如枪钻)、内排屑(如BTA钻)等方式。枪钻适合小直径深孔,外排屑简单,但排屑空间小,加工深孔时需控制切屑形状。BTA钻内排屑通过高压切削液将切屑从钻杆内部排出,适合大直径深孔,排屑效率高。应用中,根据孔径、深度、材质选排屑方式,如加工不锈钢深孔,内排屑可避免切屑缠绕。发展上,排屑技术朝着更高效、低能耗优化,如气液混合排屑。维护时,针对不同排屑方式,清理排屑通道,检查切削液压力、流量,保证排屑顺畅。复合材料深孔钻可针对碳纤维等复合材料进行深孔加工。立式深孔钻设备
深孔钻冷却系统的重要性与维护深孔钻加工时,切削区温度高,冷却系统至关重要。切削液不*降温,还起润滑、排屑作用。高压大流量切削液系统,可有效将切屑排出、冷却刀具。应用中,不同加工材质、孔径,切削液参数(压力、流量、浓度)不同。发展上,冷却系统向环保、高效发展,如采用油雾冷却、低温切削液。维护时,定期清理冷却水箱,更换切削液滤芯,检测切削液浓度与pH值,防止因冷却问题导致刀具磨损加剧、加工精度下降。深孔钻加工不同材质的工艺差异加工钢材(如45#钢、不锈钢)时,深孔钻需关注刀具磨损、切屑控制,不锈钢易加工硬化,要采用合适切削参数与刀具涂层;加工铝合金,需防止粘刀,保证孔壁光滑,选用锋利刀具与低粘度切削液;加工钛合金,因材料导热性差,切削温度高,需优化冷却与进给策略。发展中,针对新型复合材料(如碳纤维增强复合材料),深孔钻研发适配工艺,避免分层、崩裂。维护保养要根据加工材质,调整刀具刃磨参数,清洁机床时注意不同材质切屑的腐蚀性,做好防护。江苏立式深孔钻按需设计超声振动深孔钻借助超声振动改善切削条件,提高加工质量。
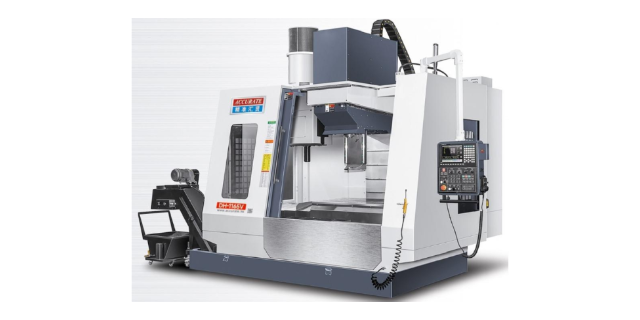
深孔钻加工精度控制的要点深孔钻加工精度受机床精度、刀具磨损、切削参数等影响。机床主轴跳动要控制在极小范围,保证钻头稳定进给;刀具磨损会导致孔径变化、孔直线度偏差,需实时监测;切削参数中,进给量、转速匹配不当易引发振动,影响精度。应用时,加工高精度深孔(如航空航天部件),采用在线检测系统,实时反馈精度数据。发展上,精度控制向数字化、自适应发展,系统自动调整参数补偿误差。维护时,定期校准机床几何精度,如导轨平行度、主轴垂直度,为精度控制提供基础保障。
汽车制造升级,深孔钻成产线 “效率担当”汽车发动机缸体加工中,深孔钻承担着油道、水道的精密加工任务。某车企新建产线中,BTA 深孔钻加工直径 8mm、深度 200mm 的油道孔,采用伺服同步进给系统,进给精度达 ±0.01mm/r,孔的圆柱度误差<0.03mm,确保机油顺畅循环。对比传统加工方式,深孔钻集成自动换刀 + 在线检测功能,换刀时间缩短至 15 秒,加工效率提升 40%;通过切削参数自适应调整(根据材料硬度、刀具磨损实时优化),废品率从 3% 降至 0.5%。在新能源汽车电机壳加工中,深孔钻还可加工冷却水道,实现 “液冷散热”,助力电机性能提升,成为汽车制造升级的装备。阶梯深孔钻可加工具有阶梯形状的深孔,满足特殊结构需求。
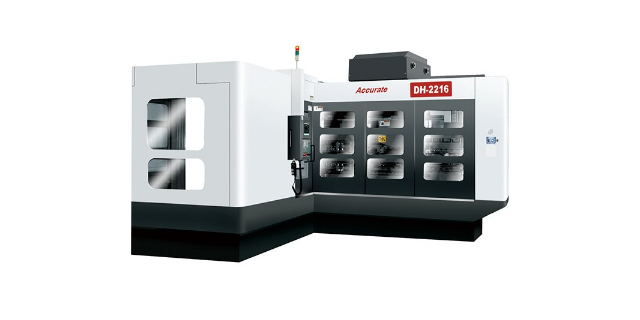
精密机械的深孔钻设备在提升 “中国制造” **竞争力方面发挥着积极作用。通过提供高精度、高效率的深孔加工解决方案,帮助下游制造企业提升产品质量和生产效率,增强其在国际市场的竞争力。例如在液压元件行业,使用公司的深孔钻设备加工的油缸,其孔壁精度和表面光洁度明显提升,使液压系统的运行效率提高,能耗降低;在模具行业,高精度的深孔冷却系统加工,能提升模具的冷却效率,缩短产品成型周期。这种通过设备技术进步带动下游产业升级的模式,正是公司助力 “中国制造” 向更高水平发展的体现。可伸缩深孔钻钻杆能根据加工深度灵活调整长度。无锡高精度深孔钻销售
深孔钻的切削热管理对加工精度和刀具寿命至关重要。立式深孔钻设备
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出优良的深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻。立式深孔钻设备