商机详情 -
南京六轴深孔钻零售
深孔钻发展趋势:从 “能加工” 到 “加工”未来深孔钻将向 “加工” 演进:一是微型化,加工直径<0.5mm 的微孔,满足电子芯片、医疗微器件需求;二是超高速,结合磁悬浮主轴(转速达 80000r/min),加工效率提升 5 倍;三是绿色化,采用干式切削、微量润滑(MQL),切削液用量减少 90%;四是无人化,通过 5G + 物联网实现远程运维、自动补刀,打造 “黑灯工厂”。深孔钻的技术突破,将持续推动航空航天、汽车、能源等行业向 “更高精度、更高效能” 升级,成为工业制造的 “隐形装备”。激光辅助深孔钻利用激光预热,降低难加工材料切削难度。南京六轴深孔钻零售
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻在3D打印后处理加工的应用3D打印的复杂金属部件,常需深孔钻加工后续孔道,用于连接、功能实现。深孔钻可精细加工打印件上的深孔,弥补3D打印在深孔精度上的不足。发展中,3D打印与深孔钻加工融合,形成“打印-后处理”一体化流程。维护时,3D打印件材质、结构特殊,加工前需分析残余应力,深孔钻要调整切削参数防止打印件变形,作业后清理机床,防止金属粉末进入设备影响精度。南京六轴深孔钻零售可转位深孔钻刀片更换便捷,减少刀具更换时间。
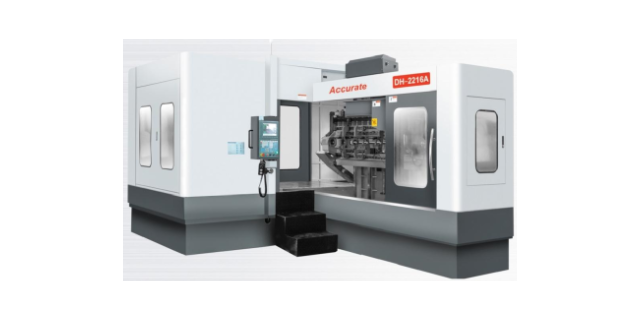
多轴深孔钻是精确机械应对高效批量生产的主要设备。它通过多个主轴的协同工作,能在同一时间对工件的不同位置进行深孔加工,大幅提升了单位时间的产出效率。为确保多轴运行时的精度,研发团队在主轴同步性、进给一致性等方面进行了大量优化,使各轴加工的孔位精度偏差控制在极小范围内。无论是汽车零部件还是工程机械配件的批量加工,多轴深孔钻都能凭借高效与精确的双重优势,满足客户的量产需求。数控板管深孔钻专门针对板材和管材类工件的深孔加工设计,在结构上进行了针对性优化。对于板材,它能实现大平面上的密集深孔加工,通过特殊的夹具系统确保板材在加工过程中不变形;对于管材,则能根据管径大小灵活调整定位方式,完成沿管身轴线或径向的深孔加工。设备的数控系统还内置了针对板管加工的参数库,操作人员可根据材料厚度、管径大小等参数快速调用,缩短了调试时间,提升了生产效率。
深孔钻的自动化生产线集成可大幅提升生产效率和一致性,典型配置包括:数控深孔钻床、自动上下料机器人、工件定位系统、在线检测装置和控制系统。通过工业以太网实现设备间数据交互,通信周期≤1ms,确保生产节拍同步。生产线可实现多品种、小批量柔性生产,通过快速换刀系统(换刀时间≤10 秒)和参数调用功能,实现不同零件的快速切换。某工程机械厂的深孔加工自动化生产线投入使用后,生产效率提升 80%,人均产值提高 2 倍,产品一致性(尺寸公差波动)控制在 0.01mm 以内,提升市场竞争力。深孔钻的进给量和切削速度搭配合理,能提高加工质量。
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。BTA 深孔钻排屑顺畅,能有效解决深孔加工中的排屑难题。上海数控深孔钻按需设计
硬质合金深孔钻刀具硬度高,切削性能优越。南京六轴深孔钻零售
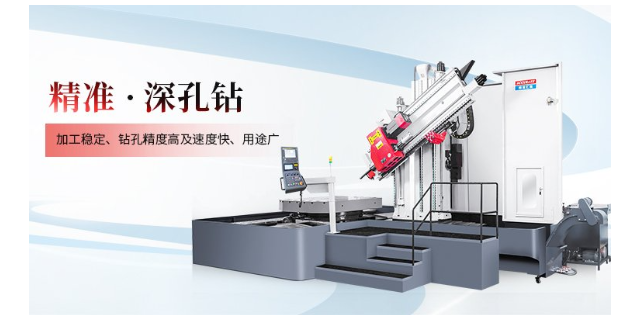
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。南京六轴深孔钻零售