商机详情 -
上海五轴深孔钻
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效带出铁屑。针对深孔加工中容易出现的 “堵屑” 问题,设备内置了智能监测系统,一旦发现排屑异常便会自动减速或停机,避免刀具损坏和工件报废,为安全生产提供了有力保障。深孔钻的加工精度很大程度上依赖于设备的刚性,精密机械在机身设计上采用了强度较高的铸铁材料,并通过有限元分析优化了结构布局,提高了设备的整体刚性。在高速钻孔时,机身的变形量被控制在微米级,确保了钻孔的直线度和垂直度。这种对刚性的追求,使得精密机械的深孔钻在加工长径比超过 50 的深孔时,仍能保持稳定的精度,满足了高级装备制造对深孔加工的严苛要求。激光辅助深孔钻利用激光预热,降低难加工材料切削难度。上海五轴深孔钻
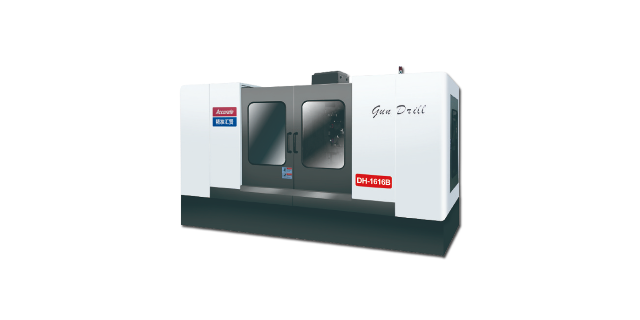
精细机械将 “绿色制造” 理念融入深孔钻设备的设计中,在提升性能的同时注重节能减排。设备采用高效电机和变频技术,能根据加工负载自动调节能耗,避免能源浪费;冷却系统使用环保型冷却液,且配备了回收过滤装置,实现循环利用;在噪音控制方面,通过优化机械结构和加装隔音装置,将设备运行噪音控制在行业较低水平。这些细节上的环保设计,不*降低了客户的生产运营成本,也体现了公司对可持续发展的社会责任。深孔钻设备的可靠性是客户关注的重点,精细机械从零部件选型到生产工艺都严格把控。主要部件如主轴、导轨等均选用国际品牌,确保性能稳定;在装配环节,采用高精度装配工艺和严格的测试流程,每台设备都要经过数千小时的连续运行测试,验证其在长期使用中的可靠性;售后服务团队建立了快速响应机制,能及时为客户提供维修保养服务,降低设备停机时间。这种对可靠性的多维度保障,让客户在使用过程中更放心。江苏立式深孔钻代理深孔钻加工后的孔壁粗糙度可达到较高要求。
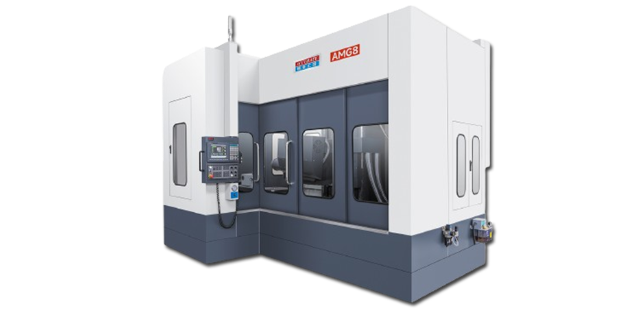
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-92),耐磨性好,适合加工高强度钢、铸铁等,可提高切削速度 2-3 倍;陶瓷刀具(如 Al₂O₃基陶瓷)耐高温性能优异(可达 1200℃),适合加工高温合金,但脆性大,需慎用;立方氮化硼(CBN)刀具硬度仅次于金刚石,适合加工 HRC50 以上的淬硬钢,寿命是硬质合金的 10-20 倍。某汽车齿轮厂加工 20CrMnTi 渗碳淬火齿轮(HRC58-62)的深孔时,采用 CBN 刀具后,单件加工时间从 4 分钟缩短至 1 分钟,刀具更换频率从每班次 3 次降至 1 次。
排屑不畅是深孔钻加工中最常见的问题,易导致刀具磨损、孔壁划伤甚至断刀。解决方案包括:优化排屑槽设计,采用不等距螺旋槽,减少切屑堵塞概率;提高切削液压力,对于直径<10mm 的小孔,压力需达 20-30MPa,确保切屑顺利排出;采用断屑技术,通过改变切削刃几何参数(如增大前角至 10°-15°),使切屑断裂成短卷状,避免长条状切屑缠绕。加工过程中,可通过振动传感器监测切削状态,当振动幅值超过 0.1mm 时,自动降低进给速度或暂停排屑。某航空零件厂加工直径 8mm、深度 800mm 的深孔时,采用上述方案后,因排屑问题导致的废品率从 15% 降至 3% 以下。深孔钻的刀具破损监测系统可及时发现刀具异常并报警。
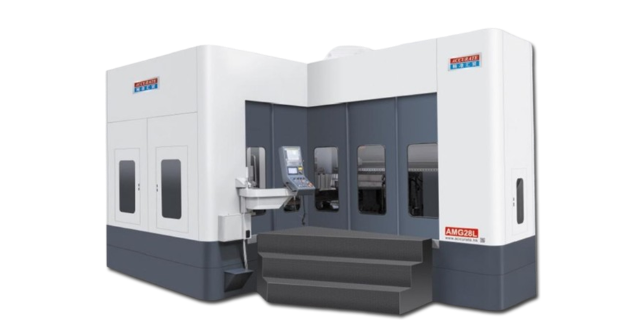
深孔钻的误差补偿技术应用深孔加工中,因机床热变形、刀具磨损等产生误差。误差补偿技术通过传感器实时监测误差源,如主轴温度、刀具磨损量,数控系统自动调整加工参数补偿误差。应用于高精度深孔加工(如航空发动机孔),可提升加工精度。发展上,误差补偿向更智能、发展,融合多种误差源建模补偿。维护时,要保证传感器正常工作,定期校准补偿模型参数,确保误差补偿系统精细有效。深孔钻在船舶制造部件加工的应用船舶发动机缸体、推进器轴等部件的深孔加工,关乎船舶动力与运行安全。缸体深孔保证燃油、润滑油通道顺畅;推进器轴深孔用于减重、安装检测元件。船舶制造对部件可靠性要求高,深孔钻需稳定加工大厚度、高强度钢材。发展中,船舶向大型化、智能化发展,深孔钻适配数字化造船需求,实现加工数据共享。维护时,因船舶部件加工环境潮湿,做好机床防锈、防腐,定期检查电气元件密封性,防止海水、湿气侵蚀。环保型深孔钻切削液可减少对环境的污染和对人体的危害。上海五轴深孔钻
深孔钻加工可实现自动化生产,提高生产效率和质量稳定性。上海五轴深孔钻
孔径尺寸精度控制需从刀具、机床和工艺多方面入手。刀具方面,采用可调节式深孔钻头,通过微调刀片位置,将孔径公差控制在 ±0.01mm 以内;机床方面,主轴转速稳定性需高,转速波动≤5%,避免因转速变化导致切削力波动;工艺方面,采用试切法,首件加工后测量孔径,根据偏差调整刀具参数,批量加工时每 10 件抽检一次,确保尺寸稳定。加工塑性材料时,需考虑材料弹性恢复,预留 0.01-0.03mm 的加工余量;加工脆性材料时,需控制进给速度,避免产生崩边。某精密仪器厂加工直径 15mm、公差 H7(+0.018/0)的深孔时,通过上述方法,尺寸合格率从 90% 提升至 99% 以上。上海五轴深孔钻