商机详情 -
江苏五轴深孔钻定做
深孔钻的误差补偿技术应用深孔加工中,因机床热变形、刀具磨损等产生误差。误差补偿技术通过传感器实时监测误差源,如主轴温度、刀具磨损量,数控系统自动调整加工参数补偿误差。应用于高精度深孔加工(如航空发动机孔),可提升加工精度。发展上,误差补偿向更智能、发展,融合多种误差源建模补偿。维护时,要保证传感器正常工作,定期校准补偿模型参数,确保误差补偿系统精细有效。深孔钻在船舶制造部件加工的应用船舶发动机缸体、推进器轴等部件的深孔加工,关乎船舶动力与运行安全。缸体深孔保证燃油、润滑油通道顺畅;推进器轴深孔用于减重、安装检测元件。船舶制造对部件可靠性要求高,深孔钻需稳定加工大厚度、高强度钢材。发展中,船舶向大型化、智能化发展,深孔钻适配数字化造船需求,实现加工数据共享。维护时,因船舶部件加工环境潮湿,做好机床防锈、防腐,定期检查电气元件密封性,防止海水、湿气侵蚀。电子设备制造中深孔钻可加工精密零部件的微小深孔。江苏五轴深孔钻定做
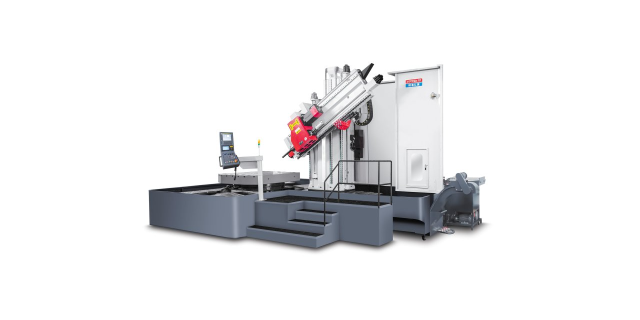
精密机械的技术团队不*专注于深孔钻设备的研发,还致力于为客户提供多维度的技术支持。在设备交付前,会根据客户的加工需求进行工艺方案设计,推荐合适的刀具、夹具和加工参数;在设备安装调试阶段,派专业技术人员现场指导,确保设备快速投入生产;在后续使用过程中,定期组织技术培训,帮助客户操作人员提升技能,优化加工工艺。这种 “设备 + 服务” 的模式,让客户在深孔加工领域获得的不*是一台设备,更是一套完整的解决方案。随着中国制造向 “中国精造”“中国创造” 升级,精密机械的深孔钻设备也在不断向高级化迈进。团队瞄准国际先进水平,在高精度、高效率、智能化等方面持续突破,部分技术指标已达到国际水平。例如在超深孔加工领域,通过研发的深孔钻削技术,实现了长径比超过 100:1 的深孔加工,满足了特殊行业的极端需求;在智能诊断方面,引入 AI 算法对设备运行数据进行分析,能提前预警潜在故障,实现预测性维护。这些技术突破,正是公司推动 “中国精造” 的具体实践。上海高精度深孔钻招商深孔钻技术不断创新,为制造业发展提供有力支持。
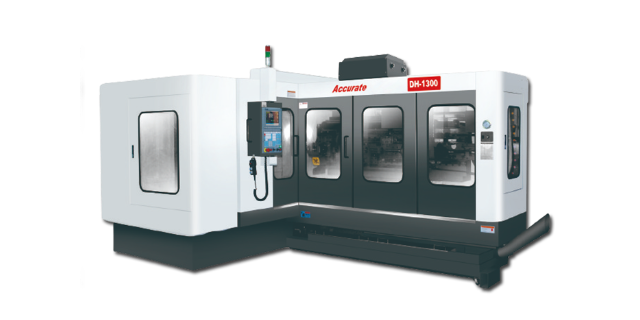
深孔钻的磨损监测对保证加工质量和降低成本至关重要,方法包括:离线检测,定期测量刀具尺寸(如切削刃磨损量、钻杆直径),当磨损量超过 0.2mm 时,及时更换或重磨;在线监测,通过安装在主轴上的力传感器,实时监测切削力变化,当切削力超过初始值的 30% 时,发出磨损预警;振动监测,通过加速度传感器采集切削振动信号,分析频谱特征,识别刀具磨损状态(如后刀面磨损的特征频率)。建立刀具寿命数据库,记录不同材料、参数下的刀具寿命,优化换刀周期。某汽车零部件厂采用磨损监测系统后,刀具过度磨损导致的废品率从 8% 降至 2%,刀具成本降低 15%。
多轴深孔钻是精确机械应对高效批量生产的主要设备。它通过多个主轴的协同工作,能在同一时间对工件的不同位置进行深孔加工,大幅提升了单位时间的产出效率。为确保多轴运行时的精度,研发团队在主轴同步性、进给一致性等方面进行了大量优化,使各轴加工的孔位精度偏差控制在极小范围内。无论是汽车零部件还是工程机械配件的批量加工,多轴深孔钻都能凭借高效与精确的双重优势,满足客户的量产需求。数控板管深孔钻专门针对板材和管材类工件的深孔加工设计,在结构上进行了针对性优化。对于板材,它能实现大平面上的密集深孔加工,通过特殊的夹具系统确保板材在加工过程中不变形;对于管材,则能根据管径大小灵活调整定位方式,完成沿管身轴线或径向的深孔加工。设备的数控系统还内置了针对板管加工的参数库,操作人员可根据材料厚度、管径大小等参数快速调用,缩短了调试时间,提升了生产效率。深孔钻的切削液具有冷却、润滑和排屑等多重作用。
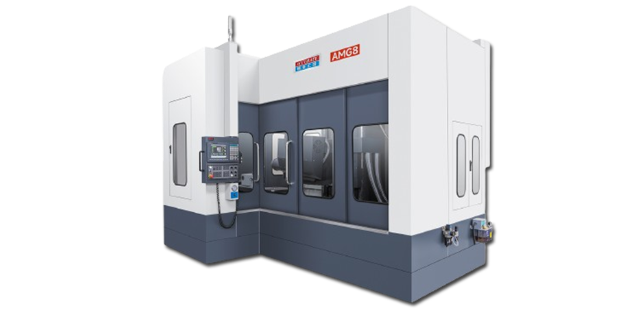
深孔钻的刀具寿命管理系统应用刀具寿命管理系统通过采集切削参数、振动数据、电流信号等,预测刀具剩余寿命,提前预警更换。应用于深孔钻加工,可避免因刀具突然失效影响加工进度、损坏工件。发展中,该系统与数控系统深度融合,实现刀具寿命精细管理。维护时,要保证数据采集传感器正常,定期校准预测模型,根据加工材质、工艺变化,更新刀具寿命数据库,确保系统准确有效。深孔钻在农业机械部件加工的作用农业机械如拖拉机发动机缸体、播种机传动部件,深孔加工保障油路、水路畅通,提升机械性能与可靠性。农业机械生产批量大、成本控制严,深孔钻需高效、稳定且性价比高。发展中,农业机械向智能化发展,部件精度要求提升,深孔钻适配升级需求。维护时,考虑农业机械加工环境相对简陋,加强机床防护,定期清理灰尘、杂质,检查切削液过滤,保证设备在恶劣环境下正常运行。高效节能深孔钻降低了加工过程中的能源消耗。宁波多轴深孔钻代理
阶梯深孔钻可加工具有阶梯形状的深孔,满足特殊结构需求。江苏五轴深孔钻定做
直线度是深孔加工的关键精度指标,控制方法包括:机床方面,选用高刚性深孔钻床,主轴径向跳动≤0.01mm,导轨直线度≤0.02mm/m,减少机床自身误差;刀具方面,增加钻杆直径或采用中空钻杆,提高刚性,钻杆长径比超过 50:1 时,需采用预应力处理,减少弯曲变形;工艺方面,采用分级切削,初始阶段进给速度降低至正常速度的 50%,待钻孔深度达 3-5 倍直径后,再提高至正常速度,确保初始导向准确。加工过程中,可通过激光干涉仪实时监测孔的直线度,当偏差超过 0.1mm/m 时,自动调整进给方向进行补偿。某液压阀厂采用这些方法后,深孔直线度控制在 0.05mm/m 以内,满足液压元件的密封要求。江苏五轴深孔钻定做