商机详情 -
上海高速卧式加工中心联系人
高传四开卧式加工中心出口机型面向海外市场,提供多语言操作系统(中文、英文、西班牙语、俄语等)、电压频率适配(380V/50Hz、440V/60Hz、480V/60Hz)与 CE/UL 认证配置,满足不同国家与地区的准入要求。出口机型包装采用熏蒸木箱与防锈处理,海运条件下防锈期 6 个月,设备到港后状态良好。海外服务网络覆盖东南亚、中东、欧洲、南美等地区,当地代理商可提供安装调试与日常维护,总部技术团队远程支持,关键备件海外仓储备,发货周期 7 天内。出口机型说明书与操作手册提供当地语言版本,培训可通过现场或远程视频进行。某东南亚客户采购 3 台出口机型,当地代理商 5 天完成安装调试,培训 3 天即可投产,设备运行 1 年稼动率 85%,客户追加订单 2 台,海外市场口碑逐步建立。卧式加工中心适用于模具模架侧孔、侧型腔加工,完成多方位的开粗与精铣工序。上海高速卧式加工中心联系人
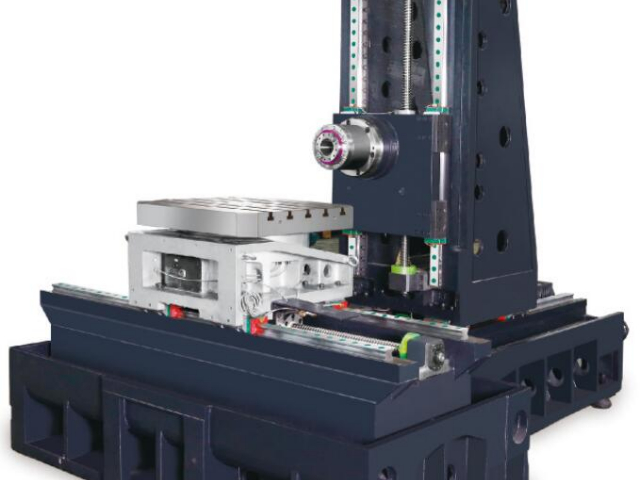
高传四开卧式加工中心立柱采用大截面框型结构,截面尺寸 600×500 mm,壁厚 30 mm,与床身通过 8 颗 M24 螺栓定位连接,结合面刮研处理,接触率 80% 以上。立柱导轨面采用镶钢导轨或直线导轨两种方案,镶钢导轨材质 GCr15,淬火硬度 HRC58,适合重载切削;直线导轨采用 45 mm 宽幅滚柱导轨,适合中高速加工。Z 轴滑枕沿立柱导轨上下移动,配重采用氮气平衡缸,平衡精度 95%,Z 轴上下移动时电机负载差小于 10%,反向间隙 0.005 mm。立柱顶部预留主轴电机与冷却管路安装位,走线槽内置,外观整洁。立柱侧面安装刀库与换刀机构,重心分布合理,整机抗倾覆力矩 25 kN・m,重切削时机身无明显晃动。高精度卧式加工中心欢迎选购运动部件采用高精度导轨,摩擦小,高传四开卧式加工中心运行平稳,精度持久。
高传四开卧式加工中心可加工铜合金、铝合金、锌合金等有色金属零件,这类材料切削速度高、刀具磨损慢,对设备高速性能与排屑要求较高。以铜合金阀体为例,材料 ZCuSn10Pb1,外形 200×150×120 mm,内孔 φ80 mm,粗糙度 Ra0.8。高速主轴 10000 rpm 配合金刚石刀具,铜合金精车(镗)表面光亮,粗糙度可达 Ra0.4。有色金属切屑细碎,纸带过滤机 25 μm 精度可有效过滤,切削液清洁度高。主轴吹气功能可清理铜屑,防止切屑粘附在已加工表面。设备可选配油雾收集器,铜合金加工时油雾浓度低于 8 mg/m³。某铜阀企业导入后,阀体加工节拍 15 分钟,月产量 8000 件,表面质量与尺寸精度均满足出口要求,刀具成本比传统设备降低约 25%。
高传四开卧式加工中心刀具寿命管理功能完善,系统可按切削时间、加工件数或切削距离三种方式计数,每把刀具设定寿命阈值,达到阈值自动提示或禁止调用。刀具数据可存储 200 组,包含刀具号、长度补偿、半径补偿、寿命计数与备用刀号,管理方便。可选配激光对刀仪,自动测量刀具长度与半径,测量精度 ±0.002 mm,对刀时间 10 秒 / 把,避免人工对刀误差。对刀仪安装在工作台内侧,换刀后自动测量,超差报警,防止刀具破损或装夹错误导致废品。刀具磨损补偿可通过宏程序自动叠加,加工尺寸随刀具磨损逐步补偿,批量一致性好。系统支持刀具家族管理,同规格多把刀可设为一组,一把达到寿命自动调用下一把,不中断生产。卧式加工中心带有故障信息提示模块,故障点位直观展示,缩短设备检修耗时。
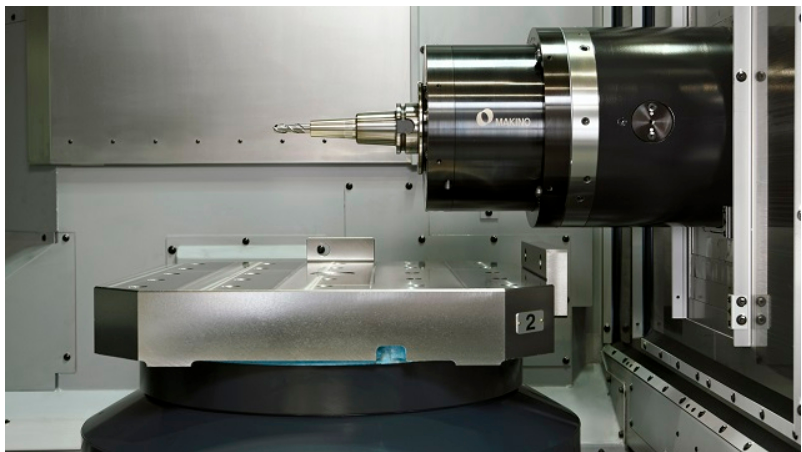
高传四开卧式加工中心适用于医疗器械零件加工,如手术器械、影像设备壳体、康复器械结构件等,这类零件材料多样、精度要求高、表面质量严格。以 CT 机探测器壳体为例,材料 7075 铝合金,壁厚 3 mm,平面度 0.02 mm,表面粗糙度 Ra1.6。高速主轴 15000 rpm 配合小直径刀具,薄壁加工时采用高速小切深策略,变形量控制在 0.015 mm 以内。设备防护完善,切削液不外溅,适合洁净车间。在机测量可检测关键尺寸,首件合格率 98%。针对不锈钢手术器械零件,主轴中心出水配合内冷钻头,深孔加工顺畅。系统支持微米级进给,小进给单位 0.001 mm,精密零件加工能力充足。某医疗器械企业导入后,壳体加工节拍 25 分钟,月产量 2000 件,表面质量与尺寸精度均满足医疗行业标准要求。卧式加工中心主轴轴承组合配置合理,高速运转状态振动幅度低,表面成型效果好。安徽自动化卧式加工中心性能
卧式加工中心工作台承载负荷充足,能够安放自重较大的工装与重型工件坯料。上海高速卧式加工中心联系人
高传四开卧式加工中心大行程机型可满足大型零件加工需求,X 轴行程 2000 mm,Y 轴 1600 mm,Z 轴 1400 mm,工作台面 1250×1250 mm 或 1600×1600 mm,承载 3000–5000 kg。大型机型床身采用三点支撑设计,避免地基不平导致的床身变形,导轨全长直线度 0.015 mm。主轴齿轮箱低速档扭矩 1200 N・m,大型钢件粗铣时金属去除率 150 cm³/min。X 轴采用双丝杠驱动或大导程单丝杠,快移速度 15–20 m/min,大行程下定位精度 0.012 mm。排屑机加宽至 400 mm,排屑量 500 kg/h,适合大型零件大量切屑排出。设备可加工风电齿轮箱箱体、大型柴油机缸体、注塑机模板等大型零件,一次装夹完成多面加工,减少大型工件翻面吊装的风险与时间。上海高速卧式加工中心联系人