商机详情 -
浙江工业龙门加工中心24小时服务
高传四开龙门加工中心在铝合金件加工方面可通过高速主轴配置实现高效加工,铝合金具有密度低、切削性能好的特点,适合高转速、大进给的加工策略。设备可配置电主轴或直联高速主轴,转速可达 8000rpm 至 15000rpm,部分配置可达 20000rpm 以上,铝合金加工时切削速度高,材料去除率大。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,铝合金加工时进给速度可设定在 3000mm/min 至 8000mm/min 范围内,加工效率较高。以铝合金散热器底板加工为例,采用直径 50mm 三刃铝合金铣刀,转速 10000rpm,进给 5000mm/min,切削深度 5mm,加工后平面表面粗糙度可达 Ra1.6 以下,单件加工时间较短。铝合金加工时切屑为带状,容易缠绕刀具,冷却系统配备大流量冲屑,可及时冲走切屑,避免切屑刮伤已加工表面。刀具可选用整体硬质合金立铣刀或金刚石涂层刀具,铝合金加工时刀具寿命较长,表面质量较好。对于铝合金薄壁件和精密零件,可采用小切深、高转速的精加工策略,减少切削力和工件变形。设备数控系统支持高速前瞻和 NURBS 插补,铝合金曲面加工时进给速度平稳,表面光顺度较好。龙门加工中心支持自定义加工循环,重复性加工任务可简化编程操作步骤。浙江工业龙门加工中心24小时服务
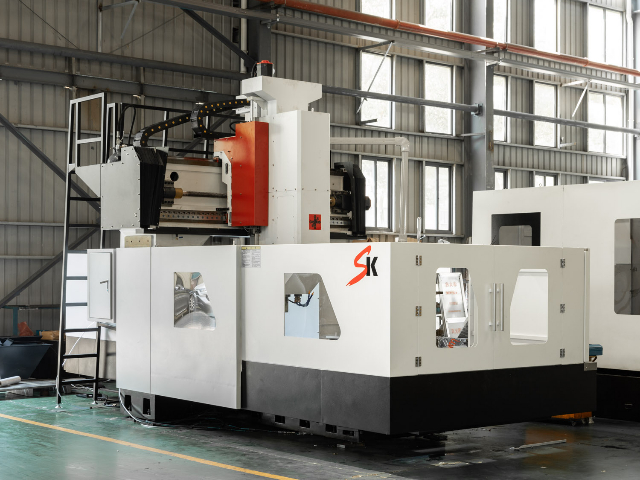
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。安徽可靠龙门加工中心厂家龙门加工中心防护结构密封性良好,阻挡切削粉尘与冷却液侵入传动部件。
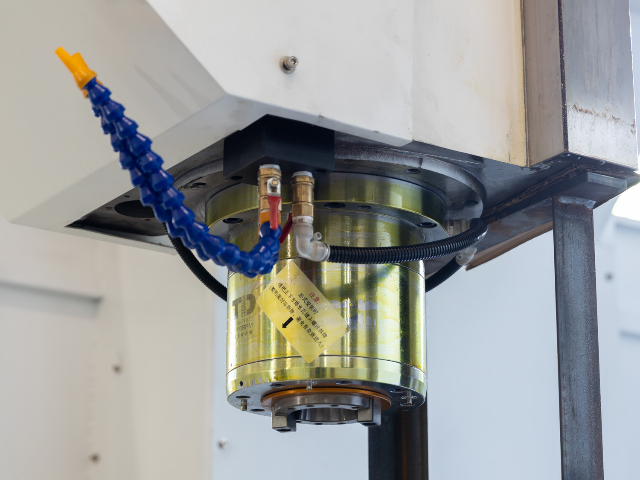
高传四开龙门加工中心在工程机械行业可用于挖掘机车架、装载机臂架、推土机机架、起重机转台、压路机框架等结构件的加工。这类工件多为厚板焊接结构,焊缝余高较大,加工余量不均匀,设备主轴功率 22kW 至 37kW,扭矩输出充足,粗加工时可承受断续切削带来的冲击。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,能够覆盖中小型至大型工程机械结构件的尺寸范围。工作台承重 8000kg 至 20000kg,T 型槽与压板配合可实现工件的稳固装夹。机床三向硬轨结构经过淬火处理,刚性较好,面对焊接件的硬点和余量波动时切削平稳。主轴转速 50rpm 至 6000rpm,低速段适合大余量开粗,中速段适合平面精铣。数控系统支持螺旋插补与刚性攻丝,可完成结构件上的大直径孔镗削和螺纹加工。设备配备大流量冲屑系统,加工产生的大量切屑可及时排出。对于工程机械制造企业的批量结构件生产,该设备能够在保证加工质量的同时提升单位时间产出。
高传四开龙门加工中心可配合交钥匙工程与整厂规划服务,为客户提供从设备选型、工艺规划、车间布局到安装调试、人员培训的整体解决方案。客户提出生产需求后,技术团队根据工件种类、材料、尺寸、产量和工艺要求,规划所需设备的型号、数量和配置,包括龙门加工中心、数控车床、铣床、钻床等设备的组合方案。车间布局阶段,根据设备外形尺寸、操作空间、物料流向、吊装需求和安全规范,出具车间平面布置图,合理规划设备区、物料区、刀具区、检测区和通道,使生产流程顺畅。工艺规划阶段,针对典型工件制定标准工艺路线和加工程序,确定每道工序的设备、刀具、切削参数和装夹方案,形成可直接执行的工艺文件。设备交付后,工程师上门完成安装调试和试加工验证,并为客户操作人员提供设备操作、编程、保养和故障排查的系统培训。整厂规划还可包括刀具柜、工装架、冷却液系统、排屑系统、压缩空气系统等配套设施的建议。交钥匙工程使客户无需多方协调,即可获得从规划到投产的一站式服务,缩短项目周期,降低建厂和扩产的综合成本。龙门加工中心适用于橡塑模具、压铸模具的型腔开粗与成型加工工序。
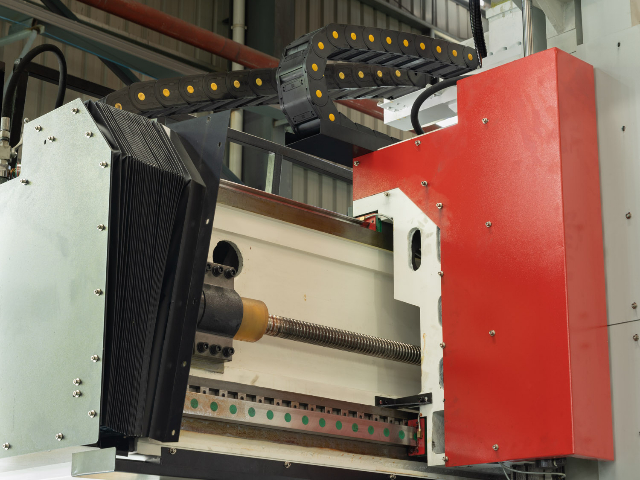
高传四开龙门加工中心在重切削粗加工方面具备较强的设备基础,主轴采用齿轮箱两级变速结构,低速档输出扭矩可达 600N・m 至 1200N・m,面对铸铁、铸钢、焊接件等大余量工件时可承受较大切削负荷。X 轴和 Y 轴进给采用齿轮齿条传动或大直径滚珠丝杠,进给推力充足,粗加工时进给速度可保持在 1000mm/min 至 3000mm/min 范围内稳定运行。三向导轨采用重载硬轨结构,导轨面宽度较大,经过淬火磨削处理,承载能力强,粗加工时振动较小。机床床身、立柱、横梁均采用大截面铸造结构,筋板布局经过优化,整体刚性较好,重切削时机床变形量处于较小范围。以铸铁件粗加工为例,切削深度可达 10mm 至 20mm,切削宽度可达 80mm 至 150mm,金属去除率较高。主轴配备恒温冷却系统,长时间重切削下主轴温度稳定,热伸长量较小。润滑系统采用定时定量自动润滑,导轨面和丝杠始终保持油膜覆盖,减少重切削下的磨损。排屑系统配备大流量冲屑和螺旋或链板式排屑机,粗加工产生的大量切屑可及时排出。重切削粗加工能力使设备能够在粗加工阶段快速去除大余量,为后续精加工留出均匀余量,适合铸件、锻件、焊接件等毛坯余量大的工件加工。龙门加工中心适配轨道交通构件加工,满足大型型材的孔位与轮廓成型加工。浙江高精度龙门加工中心大概费用
龙门加工中心配备大容量刀库,自动换刀流程顺畅,减少人工换刀等待时长。浙江工业龙门加工中心24小时服务
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。浙江工业龙门加工中心24小时服务