商机详情 -
安徽制造龙门加工中心售后服务
高传四开龙门加工中心已在多个制造业领域获得客户应用,覆盖通用机械、汽车零部件、模具制造、工程机械、轨道交通、船舶配套、能源装备等行业。在通用机械行业,客户使用设备加工机床床身、减速机壳体、泵体阀体等铸件,一次装夹完成多面加工,工序周转时间缩短。在汽车零部件行业,客户使用设备加工发动机缸体、变速箱壳体、悬挂构件等,孔系位置度和平面度满足图纸要求,批量加工一致性较好。在模具行业,客户使用设备加工汽车覆盖件模、注塑模、压铸模,复杂型面加工后表面光顺,钳工研修工作量减少。在工程机械行业,客户使用设备加工挖掘机车架、装载机臂架等焊接结构件,大余量粗加工时切削稳定,设备故障率较低。在轨道交通行业,客户使用设备加工转向架构架和轴箱体,长行程加工条件下定位精度保持稳定。在船舶配套行业,客户使用设备加工柴油机缸体和舵机壳体,重载切削下机床刚性表现良好。在能源装备行业,客户使用设备加工风电轮毂和底座,大型工件装夹方便,加工效率满足交付要求。不同行业客户的应用反馈为设备的持续优化提供了实际依据,也为潜在客户提供了可参考的行业实践。设备在多行业的广泛应用验证了其在不同加工场景下的适应性和可靠性。严格按照保养计划更换主轴冷却机组与液压系统的过滤滤芯。安徽制造龙门加工中心售后服务
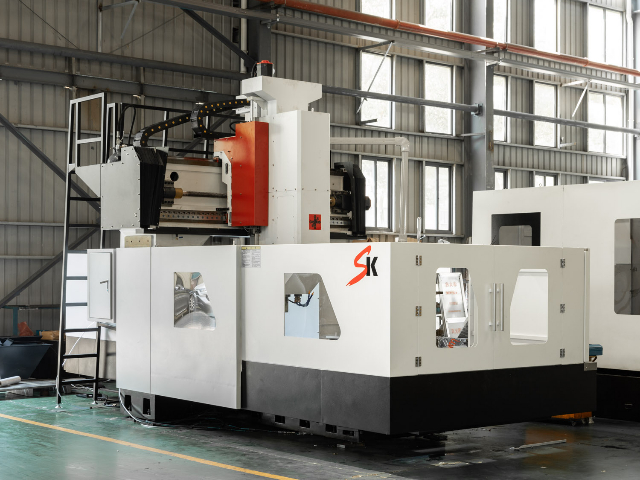
高传四开龙门加工中心可用于注塑机和压铸机模板的加工,包括定模板、动模板、哥林柱导向孔、T 型槽、模具安装面等特征的铣削和镗削。模板多为铸钢或球墨铸铁材质,尺寸大、重量大,单件重量常在数吨至十余吨,设备工作台承重 10000kg 至 20000kg,T 型槽布局便于大型模板的装夹固定。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,可覆盖中小型至大型注塑机模板的尺寸范围。模板上的哥林柱孔同轴度要求严格,设备采用精镗刀分级镗削,孔径公差可控制在 H7 级以内,孔距精度满足装配要求。以 500 吨注塑机动模板加工为例,粗铣留 2mm 余量,半精铣留 0.5mm 余量,精铣后模具安装面平面度和 T 型槽位置度符合图纸要求。主轴齿轮箱传动结构低速扭矩充足,铸钢模板粗加工时切削稳定。模板加工方案使设备在注塑机械、压铸机械、橡胶机械等行业的大型模板生产中能够提供可靠的加工能力。龙门加工中心厂家供应定期备份数控系统参数,以防数据丢失导致设备无法正常运行。
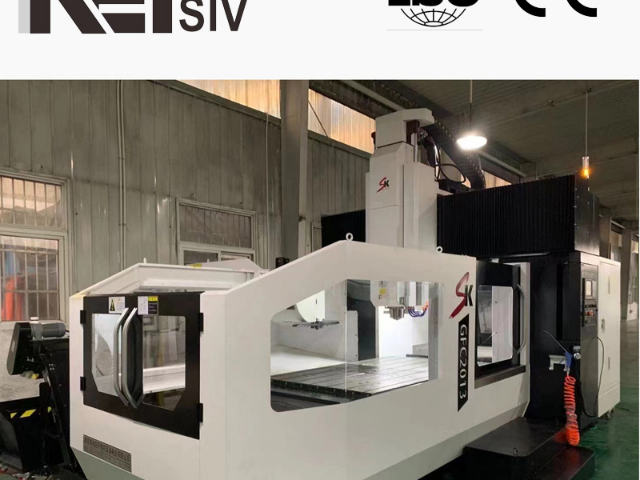
高传四开龙门加工中心可提供刀具与工装夹具配套方案,帮助客户在设备交付时同步获得完整的加工工具配置,减少后续选型和采购的时间成本。刀具配套根据客户的工件材料、加工工序和设备主轴配置制定,涵盖面铣刀、立铣刀、球头刀、圆角刀、镗刀、钻头、铰刀、丝锥、刀柄、拉钉等完整刀具体系。铸铁件加工可选用可转位硬质合金面铣刀和 CBN 刀片,钢件加工可选用涂层硬质合金刀具,铝合金加工可选用金刚石涂层或整体硬质合金高光刀具,难加工材料可选用陶瓷刀具或硬质合金刀具。刀柄根据主轴锥孔配置 BT50 系列,包括 ER 刀柄、侧固刀柄、面铣刀柄、镗刀柄、热缩刀柄等类型,满足不同刀具的夹持需求。工装夹具配套根据工件形状和装夹需求设计,包括压板、平口钳、组合夹具、夹具、真空吸盘、永磁吸盘等。大型结构件可采用 T 型槽螺栓压板组合装夹,箱体件可采用定位夹具,薄板件可采用真空吸盘,批量零件可设计多工位夹具实现一次装夹多件加工。刀具和夹具方案还包括刀具预调仪、对刀仪、刀具柜、工具车等辅助设备的配置建议。配套方案使客户在设备投产前即可获得完整的工具体系,缩短投产准备周期,同时刀具选型与设备性能匹配,有利于发挥设备的加工效率和精度。
高传四开龙门加工中心在工程机械行业可用于挖掘机车架、装载机臂架、推土机机架、起重机转台、压路机框架等结构件的加工。这类工件多为厚板焊接结构,焊缝余高较大,加工余量不均匀,设备主轴功率 22kW 至 37kW,扭矩输出充足,粗加工时可承受断续切削带来的冲击。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,能够覆盖中小型至大型工程机械结构件的尺寸范围。工作台承重 8000kg 至 20000kg,T 型槽与压板配合可实现工件的稳固装夹。机床三向硬轨结构经过淬火处理,刚性较好,面对焊接件的硬点和余量波动时切削平稳。主轴转速 50rpm 至 6000rpm,低速段适合大余量开粗,中速段适合平面精铣。数控系统支持螺旋插补与刚性攻丝,可完成结构件上的大直径孔镗削和螺纹加工。设备配备大流量冲屑系统,加工产生的大量切屑可及时排出。对于工程机械制造企业的批量结构件生产,该设备能够在保证加工质量的同时提升单位时间产出。采用干式切削、微量润滑技术,高传四开龙门加工中心践行绿色加工理念,符合环保要求。
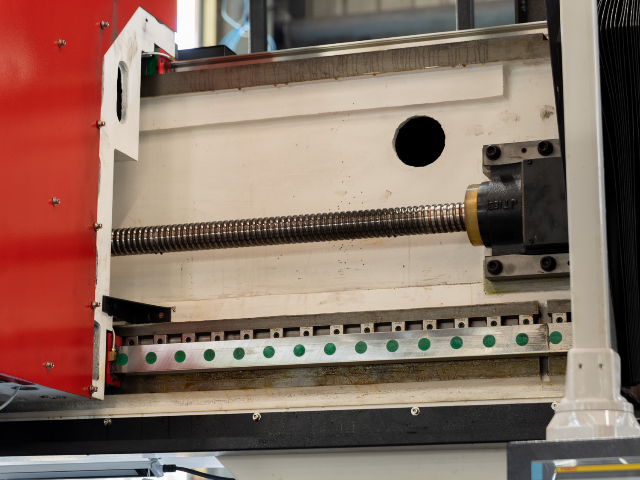
高传四开龙门加工中心可配置远程监控与智能运维系统,实现设备运行状态的实时监测、故障预警和远程诊断,提升设备运维效率和可用性。远程监控系统通过工业以太网采集数控系统、伺服驱动器、PLC 和传感器的数据,包括主轴转速和负载、进给轴位置和速度、机床报警信息、切削液温度和液位、润滑系统状态、电气柜温度等,数据实时上传至云端平台或客户本地服务器。客户可通过电脑或手机端查看设备运行状态、加工进度、报警信息和历史数据,随时随地掌握设备运行情况。故障预警功能可根据设备运行数据和历史故障记录,对潜在故障进行提前预警,例如主轴温度异常升高、润滑系统供油不足、伺服电机负载过大等,预警信息及时推送至管理人员,便于在故障发生前进行预防性维护,减少非计划停机。在能源装备制造领域,高传四开龙门加工中心助力大型部件加工,提高效率与精度。上海大型龙门加工中心售后服务
高速切削技术加持,高传四开龙门加工中心显著提高材料去除率,缩短产品生产周期。安徽制造龙门加工中心售后服务
高传四开龙门加工中心在不锈钢及合金钢加工方面可通过设备刚性和冷却系统适配提供稳定的加工方案。不锈钢和合金钢具有强度高、韧性大、导热性差、加工硬化倾向大的特点,切削时刀具容易磨损和崩刃,对设备刚性和冷却条件要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,不锈钢粗加工时可承受较大切削负荷,转速可在 100rpm 至 800rpm 范围内调节。三向硬轨结构刚性较好,不锈钢加工时切削力较大,机床振动较小,刀具让刀量可控。以 304 不锈钢法兰加工为例,粗车或粗铣采用直径 63mm 可转位面铣刀,切削深度 3mm 至 5mm,进给 300mm/min,半精铣留 0.5mm 余量,精铣后表面粗糙度可达 Ra3.2 以下。冷却系统配备大流量高压冷却,切削液流量可达 100L/min 以上,不锈钢加工时切削区域温度高,充足的切削液可有效降低刀具温度,减少加工硬化。刀具可选用硬质合金涂层刀具或陶瓷刀具,不锈钢加工时根据材料牌号和加工工序选择合适的刀具材质和几何角度。对于沉淀硬化不锈钢和高温合金等难加工材料,可采用较低的切削速度和较厚的切削深度,避免切削刃长时间处于高温区域。设备润滑系统定时定量供油,导轨面和丝杠在重载切削下保持良好润滑,减少磨损。安徽制造龙门加工中心售后服务