商机详情 -
工业龙门加工中心设备厂家
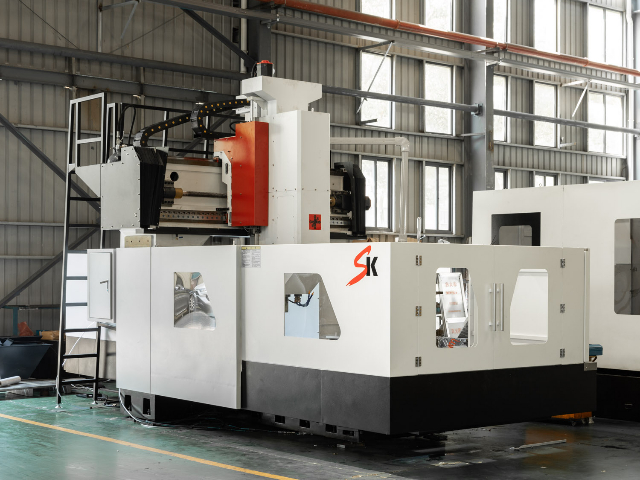
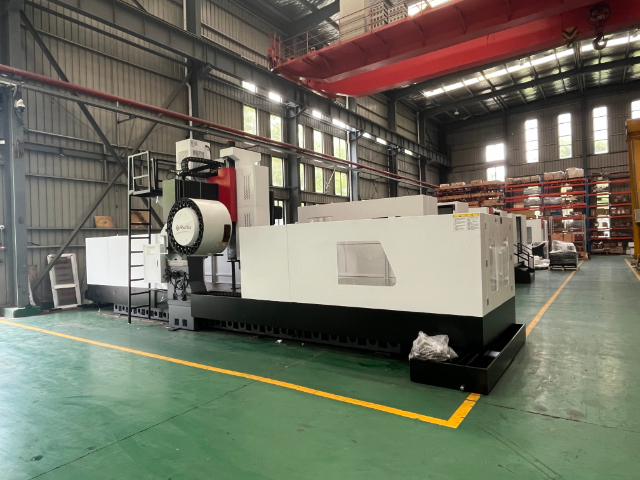
高传四开龙门加工中心适用于船舶重工行业的大型零部件加工,可处理柴油机缸体、缸盖、曲轴箱、舵机壳体、推进器部件、甲板机械基座等工件。船舶零部件体积大、重量大、材料多为铸铁或铸钢,设备工作台承重达到 15000kg 至 20000kg,T 型槽间距合理,便于大型工件的吊装与固定。X 轴行程 4000mm 至 6000mm,Y 轴行程 2500mm 至 4000mm,Z 轴行程 1000mm 至 1500mm,加工空间充裕。主轴采用齿轮箱两级变速结构,低速大扭矩输出,粗加工时金属去除率较高。机床床身采用树脂砂铸造,经过自然时效与振动时效处理,内应力释放充分,长期使用下精度衰减较慢。导轨采用重载硬轨结构,导轨面经过淬火磨削,承载能力强。润滑系统采用定时定量自动润滑,各润滑点供油均匀。对于船舶行业常见的单件小批量、大余量、长周期加工特点,设备可实现长时间无人值守连续运行,适合船舶配套企业的重型加工需求。高传四开龙门加工中心,结构设计符合 ISO 国际标准,零部件及仪表均采用 SI 计量单位制。工业龙门加工中心设备厂家
高传四开龙门加工中心可配备在机测量系统,实现工件装夹后的自动找正、加工过程中的尺寸检测和加工完成后的精度验证。在机测量系统由接触式测头、信号传输模块和测量软件组成,测头安装在主轴上,通过刀柄与主轴连接,测量时测头接触工件表面并触发信号,系统记录当前坐标位置并计算工件尺寸和位置。工件找正时,测头自动接触工件的基准面、基准孔或基准边,系统根据测量数据自动计算工件坐标系偏移和旋转角度,无需人工打表找正,找正时间可从传统的数十分钟缩短至数分钟。以大型箱体件找正为例,传统人工打表需要反复调整工件位置,在机测量后系统自动设定坐标系,找正效率提升明显。加工过程中,测头可测量关键尺寸和孔位,超差时系统自动补偿刀具偏置或坐标系,保证批量加工的尺寸一致性。加工完成后,测头可对工件进行***尺寸检测,生成测量报告,无需将工件搬运至三坐标测量机,减少周转时间。测头系统具备碰撞保护功能,测量时如发生异常接触会自动停机,保护测头和工件。江苏大型龙门加工中心参考价高传四开龙门加工中心采用轻量化运动部件与高性能导轨,提高进给速度。
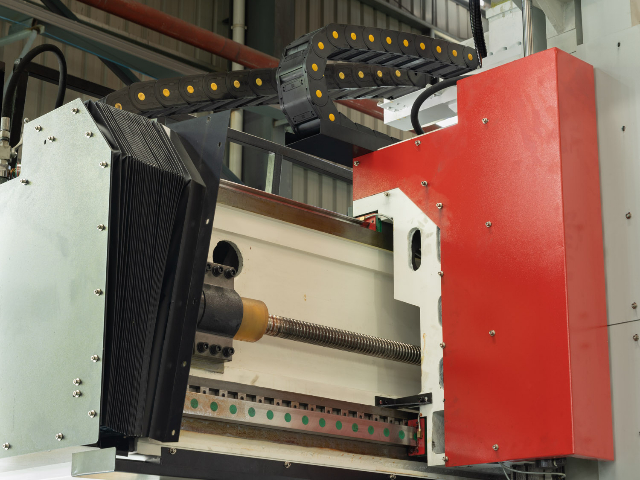
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。采用干式切削、微量润滑技术,高传四开龙门加工中心践行绿色加工理念,符合环保要求。
高传四开龙门加工中心可在一次装夹中完成铣、镗、钻、扩、铰、锪、攻丝等多道工序的复合加工,减少工件在不同设备间的周转和多次装夹带来的误差累积。设备配备自动换刀系统,刀库容量 24 把至 60 把,可根据工序需求装载面铣刀、立铣刀、球头刀、镗刀、钻头、铰刀、丝锥等多种刀具,加工过程中系统按程序自动换刀,无需人工干预。以齿轮箱壳体加工为例,一次装夹后可依次完成结合面铣削、轴承孔镗削、定位销孔钻铰、螺纹孔攻丝、油孔钻孔等十余道工序,传统工艺需要在铣床、镗床、钻床等多台设备间周转,采用复合加工后单件生产周期可缩短 40% 以上。数控系统支持多坐标系设定和子程序调用,不同工序可在不同坐标系下编程,程序结构清晰,便于调试和修改。设备可配备工件测头和刀具对刀仪,工件装夹后自动找正并设定坐标系,刀具磨损后自动测量并补偿,多工序加工过程中的精度保持性较好。工作台承重较大,T 型槽布局合理,复杂工件和工装可稳固装夹。冷却和排屑系统可适应多工序连续加工的需求,长时间运行下切削液温度和切屑排出保持稳定。数控龙门加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。河北高精度龙门加工中心行价
高速化与复合化发展,高传四开龙门加工中心的电主轴普及,车铣复合功能强大。工业龙门加工中心设备厂家
高传四开龙门加工中心在孔系加工方面具备稳定的精度保障能力,可完成钻孔、扩孔、铰孔、镗孔、锪孔、攻丝等多种孔加工工序。设备三向定位精度可达 ±0.008mm 至 ±0.012mm,重复定位精度可达 ±0.005mm 至 ±0.008mm,孔系位置度能够满足多数机械零件的图纸要求。主轴采用 BT50 锥孔,刀柄夹持精度较高,镗孔时可选用精镗刀进行孔径微调,微调量可达 0.001mm 级,孔径公差可控制在 H7 级以内。数控系统支持刚性攻丝功能,主轴转速与进给同步控制,螺纹加工精度稳定,可加工 M3 至 M30 范围内的内螺纹。对于多孔系零件,可采用多坐标系设定和子程序调用,一次装夹完成所有孔位加工,减少二次装夹的位置误差。孔加工时可根据孔径和材料选择合适的切削参数,以铸铁件上直径 30mm 孔加工为例,先钻底孔后镗孔,镗孔转速 800rpm,进给 100mm/min,加工后孔径精度和表面粗糙度均能满足要求。冷却系统配备主轴中心出水,深孔钻削时排屑顺畅,孔壁表面质量较好。设备可配备在机测头,孔加工后自动测量孔径和孔位,超差时自动补偿,适合批量孔系零件的稳定生产。孔系加工精度保障能力使设备在箱体、阀体、泵体、法兰盘等多孔零件加工中能够提供可靠的精度支撑。工业龙门加工中心设备厂家