商机详情 -
安徽龙门加工中心厂家
高传四开龙门加工中心可配置远程监控与智能运维系统,实现设备运行状态的实时监测、故障预警和远程诊断,提升设备运维效率和可用性。远程监控系统通过工业以太网采集数控系统、伺服驱动器、PLC 和传感器的数据,包括主轴转速和负载、进给轴位置和速度、机床报警信息、切削液温度和液位、润滑系统状态、电气柜温度等,数据实时上传至云端平台或客户本地服务器。客户可通过电脑或手机端查看设备运行状态、加工进度、报警信息和历史数据,随时随地掌握设备运行情况。故障预警功能可根据设备运行数据和历史故障记录,对潜在故障进行提前预警,例如主轴温度异常升高、润滑系统供油不足、伺服电机负载过大等,预警信息及时推送至管理人员,便于在故障发生前进行预防性维护,减少非计划停机。可配备多种附件头,高传四开龙门加工中心根据工件要求特殊设计,加工更灵活。安徽龙门加工中心厂家
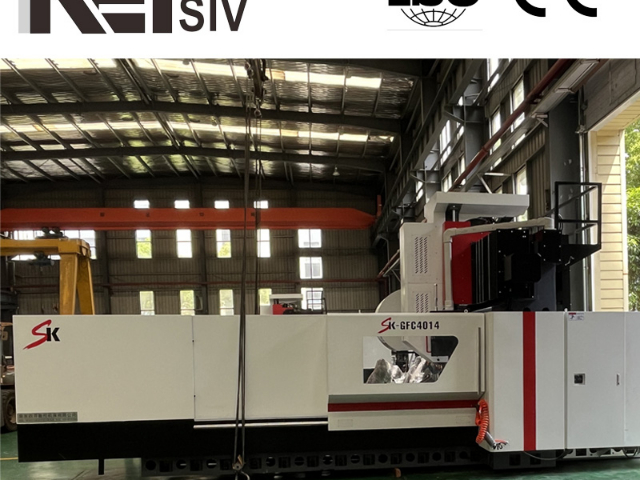
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。耐用龙门加工中心市场高传四开龙门加工中心,结构设计符合 ISO 国际标准,零部件及仪表均采用 SI 计量单位制。
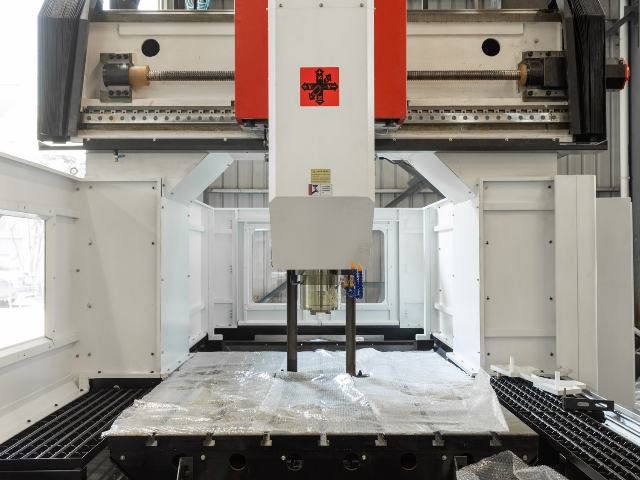
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。
高传四开龙门加工中心可配备在机测量系统,实现工件装夹后的自动找正、加工过程中的尺寸检测和加工完成后的精度验证。在机测量系统由接触式测头、信号传输模块和测量软件组成,测头安装在主轴上,通过刀柄与主轴连接,测量时测头接触工件表面并触发信号,系统记录当前坐标位置并计算工件尺寸和位置。工件找正时,测头自动接触工件的基准面、基准孔或基准边,系统根据测量数据自动计算工件坐标系偏移和旋转角度,无需人工打表找正,找正时间可从传统的数十分钟缩短至数分钟。以大型箱体件找正为例,传统人工打表需要反复调整工件位置,在机测量后系统自动设定坐标系,找正效率提升明显。加工过程中,测头可测量关键尺寸和孔位,超差时系统自动补偿刀具偏置或坐标系,保证批量加工的尺寸一致性。加工完成后,测头可对工件进行***尺寸检测,生成测量报告,无需将工件搬运至三坐标测量机,减少周转时间。测头系统具备碰撞保护功能,测量时如发生异常接触会自动停机,保护测头和工件。定期检查并调整机床各轴导轨镶条的间隙确保其传动精度。
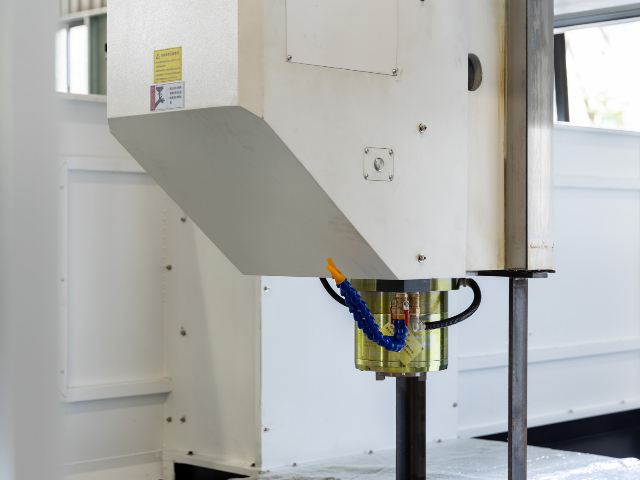
高传四开龙门加工中心在减速机与齿轮箱壳体加工中可承担轴承孔镗削、结合面铣削、定位销孔钻铰、螺纹孔攻丝等多道工序。齿轮箱壳体多为铸铁或铸铝材质,轴承孔之间的同轴度和中心距要求严格,设备三向定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,孔系位置度能够满足装配要求。主轴采用 BT50 锥孔,配合精镗刀可实现孔径微调,微调量达 0.001mm 级,轴承孔公差可控制在 H7 级以内。以行星减速机壳体加工为例,一次装夹即可完成输入孔、输出孔和中间轴承孔的同轴镗削,避免多次装夹造成的孔系错位。数控系统支持多坐标系和子程序调用,同系列不同规格壳体可快速切换程序,适合批量生产。冷却系统配备中心出水,深孔钻削时排屑顺畅。齿轮箱壳体加工方案使设备在减速机、变速器、传动箱等行业能够提供稳定的孔系加工能力。高传四开龙门加工中心的数控系统具备自适应控制技术,自动优化切削参数。浙江数控龙门加工中心大概价格
平面与曲面结构加工,高传四开龙门加工中心表现出色,如模具模架、船舶甲板构件等。安徽龙门加工中心厂家
高传四开龙门加工中心的排屑与防护系统经过针对性设计,能够适应不同加工场景下的切屑处理和设备防护需求。排屑系统根据机型和加工材料配置螺旋式、链板式或刮板式排屑机,螺旋式排屑机适合铸铁、铸钢等粉状和小颗粒切屑,链板式排屑机适合钢件、铝合金等长条状和大体积切屑,刮板式排屑机适合细小切屑和切削液分离。排屑机安装在机床底座内部,加工产生的切屑通过工作台落屑孔和斜面滑入排屑机,由排屑机自动输送至集屑车,无需人工清理。切削液系统配备多级过滤装置,包括磁性分离器、滚筒过滤器和精密滤网,切削液回流后经过多级过滤,切屑被分离收集,过滤后的切削液清洁度较高,可减少刀具磨损和泵体堵塞。防护系统采用全封闭或半封闭结构,防护罩由钢板和有机玻璃组成,加工时关闭防护罩可有效防止切削液和切屑飞溅,保护操作人员安全。导轨和丝杠配备伸缩式钢板防护罩或风琴防护罩,随轴移动自动伸缩,防止切屑和切削液进入导轨和丝杠内部,减少运动部件的磨损。主轴前端配备气幕保护和环形冷却喷嘴,加工时可防止切削液和粉尘进入主轴轴承。安徽龙门加工中心厂家