商机详情 -
江苏高速龙门加工中心服务热线
高传四开龙门加工中心可配置远程监控与智能运维系统,实现设备运行状态的实时监测、故障预警和远程诊断,提升设备运维效率和可用性。远程监控系统通过工业以太网采集数控系统、伺服驱动器、PLC 和传感器的数据,包括主轴转速和负载、进给轴位置和速度、机床报警信息、切削液温度和液位、润滑系统状态、电气柜温度等,数据实时上传至云端平台或客户本地服务器。客户可通过电脑或手机端查看设备运行状态、加工进度、报警信息和历史数据,随时随地掌握设备运行情况。故障预警功能可根据设备运行数据和历史故障记录,对潜在故障进行提前预警,例如主轴温度异常升高、润滑系统供油不足、伺服电机负载过大等,预警信息及时推送至管理人员,便于在故障发生前进行预防性维护,减少非计划停机。龙门框架结构稳固,高传四开龙门加工中心的横梁、立柱坚实,确保加工平稳准确。江苏高速龙门加工中心服务热线
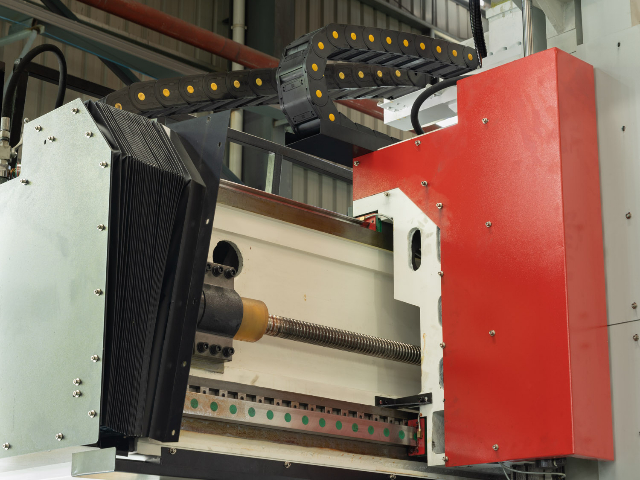
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。浙江龙门加工中心零售价格数控龙门加工中心,利用先进的润滑系统,降低机械部件磨损,延长设备使用寿命。
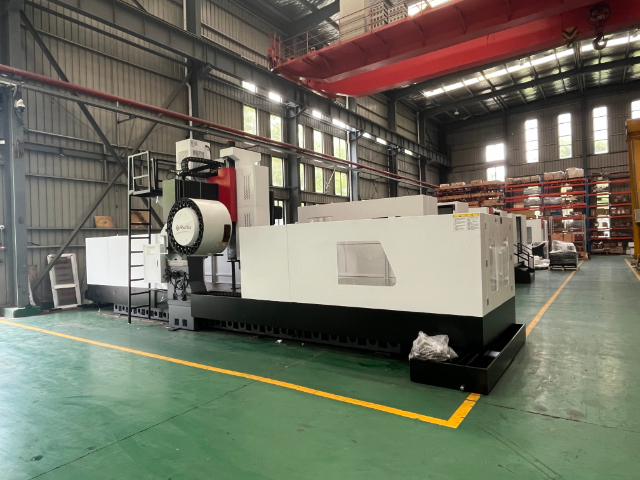
高传四开龙门加工中心可根据客户需求配置多种数控系统,主流选项包括发那科、西门子、三菱等品牌系统,不同系统在操作界面、编程方式、功能模块上各有特点。发那科系统响应速度较快,后台编辑功能成熟,适合习惯于日系系统操作的操作人员;西门子系统具备较强的五轴联动和高级工艺功能,适合复杂曲面和多任务加工场景;三菱系统性价比突出,界面友好,适合中小企业的日常生产。标准配置系统具备三轴联动、直线插补、圆弧插补、螺旋插补、刚性攻丝、刀具半径补偿、刀具长度补偿、螺距误差补偿、反向间隙补偿等基础功能。系统内存容量可扩展至数 GB,支持大容量加工程序的存储与调用,也可通过 USB、以太网、CF 卡等方式传输程序。操作面板配备彩色液晶显示屏,按键布局合理,手持单元支持手动进给和对刀操作。系统支持多语言切换,可满足不同地区操作人员的使用习惯。对于有自动化需求的客户,系统可扩展 PLC 接口和以太网通信功能,对接上下料机械手、物料输送线等设备。多种系统配置使设备能够适应不同企业的技术体系和操作习惯。
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。每日作业后需彻底清理机床各轴导轨与工作台面上的切屑与油污.
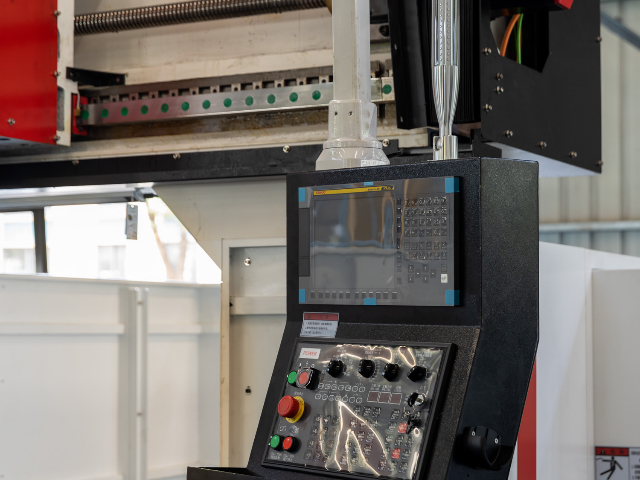
高传四开龙门加工中心在刚性与稳定性方面具备扎实的结构基础。机床床身采用整体树脂砂铸造,壁厚均匀,筋板采用蜂窝状或井字形布局,单位重量下的抗弯刚度较高。床身经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。立柱采用双柱对称结构,与床身通过螺栓和定位销紧固连接,结合面经过精密铲刮,接触面积占比达到较高水平,受力时连接面变形均匀。横梁采用大截面铸造结构,导轨面经过中频淬火处理,硬度均匀,磨削后导轨直线度控制在每米较小公差范围内。滑枕采用长导向结构,导向面长度与截面尺寸比例经过优化,悬伸加工时抗倾覆力矩较大。三向传动根据机型配置硬轨或线轨,硬轨机型导轨面宽、承载能力强,适合重载切削;线轨机型采用滚珠滑块导向,运动灵敏,适合中高速进给。进给传动采用大直径滚珠丝杠或齿轮齿条,丝杠经过预拉伸安装,减少热伸长对定位精度的影响。伺服电机与丝杠通过弹性联轴器直联,传动间隙小。整机重量与加工行程配比合理,大行程机型相应增加床身和立柱重量,保证大跨度下的刚性。设备在粗加工时振动较小,精加工时表面粗糙度稳定,适合对加工一致性要求较高的生产场景。数控龙门加工中心在航空航天领域有着很大的作用,助力大型航空结构件的精密制造。浙江多功能龙门加工中心行价
我司龙门加工中心经模块化设计,可依市场需求系列化、客户化制造,性价比超高,值得信赖。江苏高速龙门加工中心服务热线
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。江苏高速龙门加工中心服务热线