商机详情 -
稳定龙门加工中心参考价
高传四开龙门加工中心可根据客户的具体工件特征和生产工艺提供定制化配置方案。在行程规格方面,X 轴可从 2000mm 延伸至 8000mm,Y 轴从 1500mm 延伸至 5000mm,Z 轴从 600mm 延伸至 2000mm,客户可根据工件尺寸选择对应规格,也可在标准规格基础上提出加长或加高需求。在主轴配置方面,可根据加工材料选择皮带传动、齿轮传动或直联电主轴,功率从 15kW 到 55kW 不等,转速从 4000rpm 到 12000rpm 覆盖。在刀库方面,可选择 16 把至 80 把不同容量,刀库形式包括斗笠式、圆盘式、链条式,满足不同工序数量的需求。在数控系统方面,可配置发那科、西门子、三菱等品牌,也可根据客户现有产线的系统统一性要求进行匹配。在工作台方面,可选择固定工作台、移动工作台或双工作台交换结构,双工作台机型可在加工的同时进行另一工件的装夹,提升设备利用率。在辅助功能方面,可加装中心出水、油雾收集器、自动排屑机、对刀仪、测头、安全门等选配装置。对于有特殊工艺需求的客户,技术团队可参与工艺评估,提供设备配置与加工工艺的整体建议。定制化能力使设备能够贴合不同行业、不同工件、不同生产模式的实际需求,避免标准配置与实际生产不匹配造成的资源浪费。铁路机车车辆制造中,高传四开龙门加工中心凭借宽幅面加工能力,保障关键部件质量。稳定龙门加工中心参考价
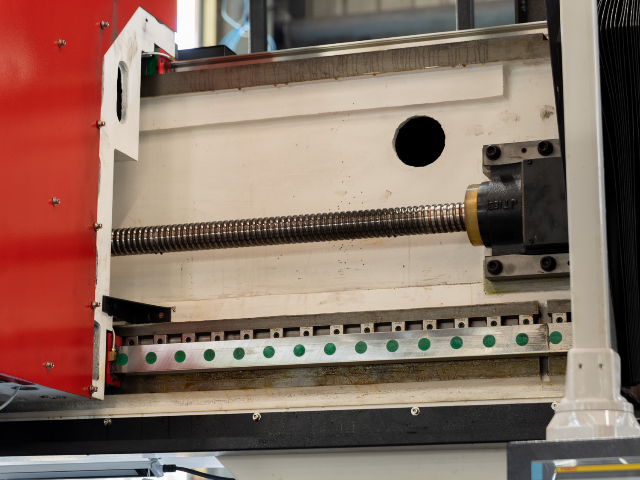
高传四开龙门加工中心在焊接结构件加工方面具备适配的设备能力,可处理工程机械车架、矿山机械机架、钢结构节点、桥梁构件、港口机械结构件等焊接件的加工。焊接结构件由钢板切割后焊接成型,焊缝余高较大,加工余量不均匀,部分区域存在焊接硬化层,对设备刚性和抗冲击能力要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,焊接件粗加工时可承受断续切削带来的冲击,切削深度可达 8mm 至 15mm。三向硬轨结构经过淬火处理,导轨面硬度较高,面对焊接件的硬点和余量波动时切削平稳,导轨磨损较小。以挖掘机车架焊接件加工为例,工件重量可达数吨,工作台承重 10000kg 至 20000kg,T 型槽和压板配合可实现工件的稳固装夹,粗铣焊缝余高和安装面时切削稳定。焊接件加工前通常需要进行时效处理或振动去应力,减少加工后的变形,设备大工作台面便于时效后工件的吊装和定位。数控系统支持螺旋插补和刚性攻丝,可完成焊接件上的大直径孔镗削和螺纹加工。冷却系统配备大流量冲屑,焊接件加工时切屑体积较大,可及时排出。排屑系统可配备链板式排屑机,适合焊接件加工产生的大体积切屑输送上海龙门加工中心市场严格按照保养计划更换主轴冷却机组与液压系统的过滤滤芯。
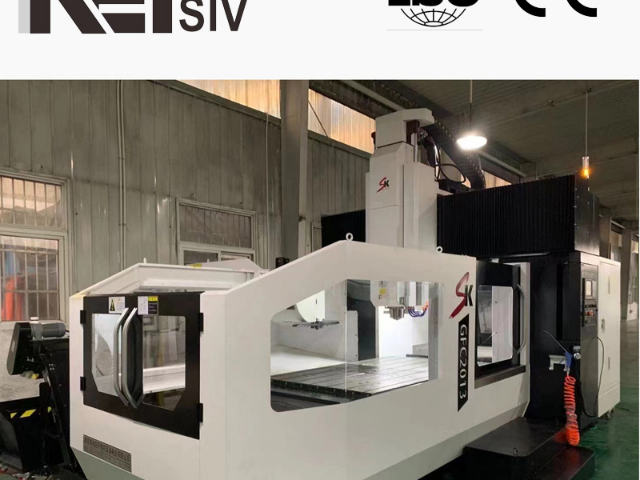
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。
高传四开龙门加工中心的主轴系统根据机型和加工需求提供多种配置方案。标准配置采用皮带传动主轴,转速范围 50rpm 至 6000rpm,功率 22kW,扭矩 150N・m,适合通用铣削、镗削、钻孔加工。重载配置采用齿轮箱传动主轴,转速范围 20rpm 至 4000rpm,功率 37kW,扭矩可达 600N・m 以上,适合大余量粗加工和难切削材料加工。高速配置采用直联或电主轴,转速可达 8000rpm 至 12000rpm,适合铝合金、铜合金等材料的高速精铣和模具型面加工。主轴轴承采用进口精密角接触球轴承或圆锥滚子轴承,根据载荷特性匹配,轴承组经过预紧装配,径向跳动和轴向窜动控制在较小范围。主轴配备恒温冷却系统,油温控制在设定值 ±1℃ 范围内,减少长时间运行下的热伸长。主轴锥孔采用 BT50 或 CAT50 标准,拉刀力稳定,刀具夹持可靠。主轴前端配备气幕保护和环形冷却喷嘴,加工时可有效防止切削液和粉尘进入轴承内部。多种主轴配置使设备能够覆盖从粗加工到精加工、从普通材料到难加工材料的加工需求。必须定期检查并紧固龙门框架、刀库等关键部位的连接螺栓。
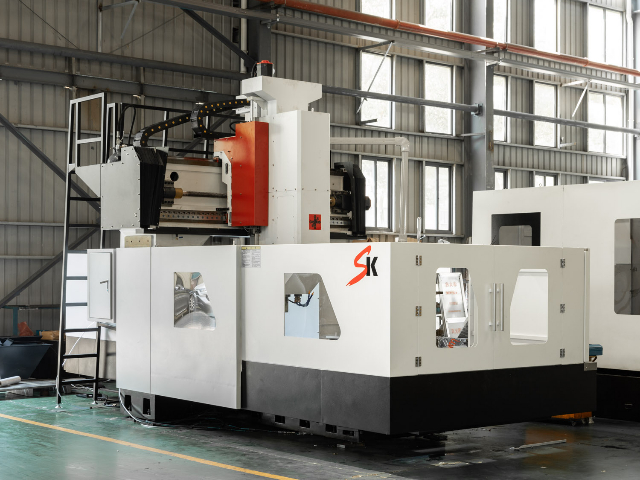
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。每日作业后需彻底清理机床各轴导轨与工作台面上的切屑与油污.上海龙门加工中心市场
智能加工生产线中,高传四开龙门加工中心与上下游设备协同,实现工件自动流转与加工。稳定龙门加工中心参考价
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。稳定龙门加工中心参考价