商机详情 -
上海直销龙门加工中心参数
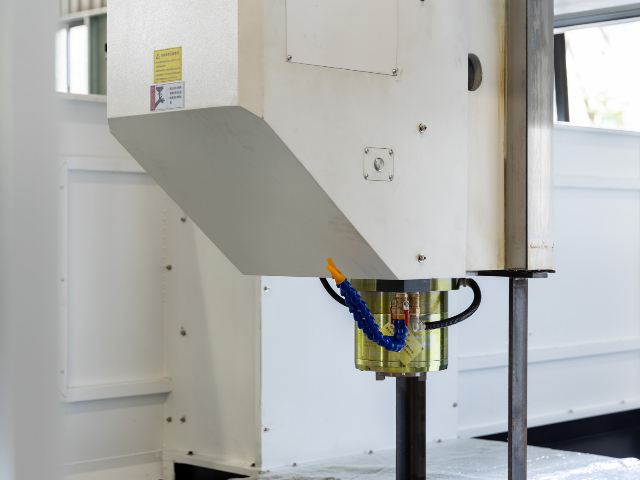
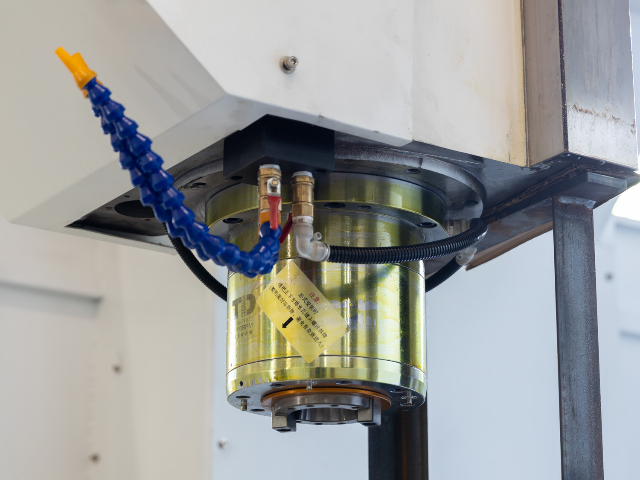
高传四开龙门加工中心配备自动换刀系统,刀库形式根据机型和容量需求分为斗笠式、圆盘式和链条式三种。斗笠式刀库容量通常为 16 把至 24 把,结构简单、维护方便,适合刀具种类较少的通用加工场景。圆盘式刀库容量为 24 把至 40 把,换刀速度较快,刀套翻转稳定,适合中等刀具需求的模具和零件加工。链条式刀库容量可扩展至 60 把甚至更多,适合刀具种类繁多、工序复杂的柔性加工场景。换刀机构采用机械手臂式或主轴直接式,根据刀库形式匹配,换刀时间从数秒至十余秒不等。刀具识别采用编码方式,每把刀具对应刀号,系统可自动记忆刀具位置,换刀时准确调取。刀库配备刀具重量和长度限制保护,超重或超长刀具无法装入对应刀套,防止换刀过程中发生碰撞。主轴端面配备清洁吹气装置,换刀前自动清理锥孔和刀柄端面的切削液与碎屑,保证刀具夹持精度。刀库可配备刀具寿命管理功能,系统记录每把刀具的使用时间,达到设定寿命后提示更换,避免刀具过度磨损影响加工质量。自动换刀系统使设备能够在一次装夹中完成多工序连续加工,减少人工换刀的辅助时间。定期备份数控系统参数,以防数据丢失导致设备无法正常运行。上海直销龙门加工中心参数
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。安徽自动化龙门加工中心怎么用多工位或双工作台设计,让高传四开龙门加工中心实现 “加工 - 装夹” 并行,提升效率。
高传四开龙门加工中心在锂电池设备结构件加工中可应用于辊压机机架、涂布机墙板、卷绕机底座、模切机平台、化成柜框架等工件的加工。锂电池设备结构件多为焊接钢结构件或铝合金型材拼接件,尺寸较大且形位公差要求严格,设备 X 轴行程可覆盖 2000mm 至 6000mm,能够容纳长条形机架和墙板类工件的整体加工。锂电池设备对辊面平行度和安装面平面度要求较高,设备三向定位精度 ±0.008mm,重复定位精度 ±0.005mm,能够满足关键尺寸的加工要求。以涂布机墙板加工为例,一次装夹可完成辊筒安装孔、轴承座孔、定位面和连接孔的加工,孔系位置度和平面度满足涂布精度要求。主轴转速范围 50rpm 至 6000rpm,铝合金结构件可采用中高速精铣,焊接钢结构件可采用低速大扭矩粗铣。冷却系统配备大流量冲屑,加工产生的切屑可及时排出。锂电池设备结构件加工方案使设备在新能源装备制造领域能够提供稳定的加工支撑,适配锂电池产线设备对加工精度和交付周期的要求。
高传四开龙门加工中心可在一次装夹中完成铣、镗、钻、扩、铰、锪、攻丝等多道工序的复合加工,减少工件在不同设备间的周转和多次装夹带来的误差累积。设备配备自动换刀系统,刀库容量 24 把至 60 把,可根据工序需求装载面铣刀、立铣刀、球头刀、镗刀、钻头、铰刀、丝锥等多种刀具,加工过程中系统按程序自动换刀,无需人工干预。以齿轮箱壳体加工为例,一次装夹后可依次完成结合面铣削、轴承孔镗削、定位销孔钻铰、螺纹孔攻丝、油孔钻孔等十余道工序,传统工艺需要在铣床、镗床、钻床等多台设备间周转,采用复合加工后单件生产周期可缩短 40% 以上。数控系统支持多坐标系设定和子程序调用,不同工序可在不同坐标系下编程,程序结构清晰,便于调试和修改。设备可配备工件测头和刀具对刀仪,工件装夹后自动找正并设定坐标系,刀具磨损后自动测量并补偿,多工序加工过程中的精度保持性较好。工作台承重较大,T 型槽布局合理,复杂工件和工装可稳固装夹。冷却和排屑系统可适应多工序连续加工的需求,长时间运行下切削液温度和切屑排出保持稳定。采用干式切削、微量润滑技术,高传四开龙门加工中心践行绿色加工理念,符合环保要求。
高传四开龙门加工中心可用于注塑机和压铸机模板的加工,包括定模板、动模板、哥林柱导向孔、T 型槽、模具安装面等特征的铣削和镗削。模板多为铸钢或球墨铸铁材质,尺寸大、重量大,单件重量常在数吨至十余吨,设备工作台承重 10000kg 至 20000kg,T 型槽布局便于大型模板的装夹固定。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,可覆盖中小型至大型注塑机模板的尺寸范围。模板上的哥林柱孔同轴度要求严格,设备采用精镗刀分级镗削,孔径公差可控制在 H7 级以内,孔距精度满足装配要求。以 500 吨注塑机动模板加工为例,粗铣留 2mm 余量,半精铣留 0.5mm 余量,精铣后模具安装面平面度和 T 型槽位置度符合图纸要求。主轴齿轮箱传动结构低速扭矩充足,铸钢模板粗加工时切削稳定。模板加工方案使设备在注塑机械、压铸机械、橡胶机械等行业的大型模板生产中能够提供可靠的加工能力。高传四开龙门加工中心,框架式 “龙门” 结构,刚性极强,重型切削也能稳定应对。江苏耐用龙门加工中心价位
在能源装备制造领域,高传四开龙门加工中心助力大型部件加工,提高效率与精度。上海直销龙门加工中心参数
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。上海直销龙门加工中心参数