商机详情 -
安徽高效龙门加工中心市场
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。数控龙门加工中心,经严格的出厂检测流程,质量层层把关,交付用户放心设备。安徽高效龙门加工中心市场
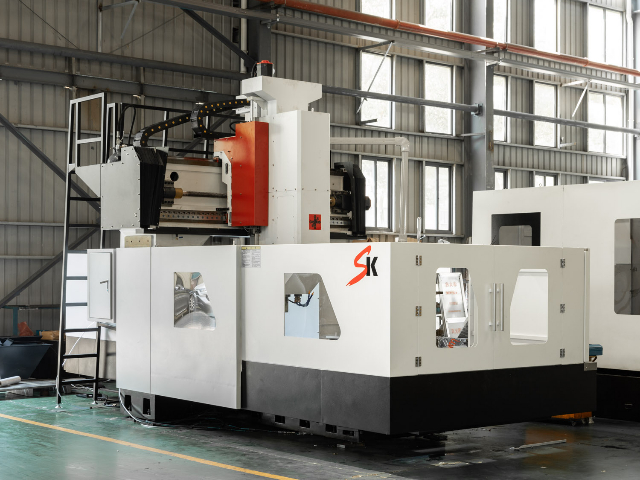
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。安徽多功能龙门加工中心优势大刚性结构减少切削振动,高传四开龙门加工中心实现高精度表面加工。
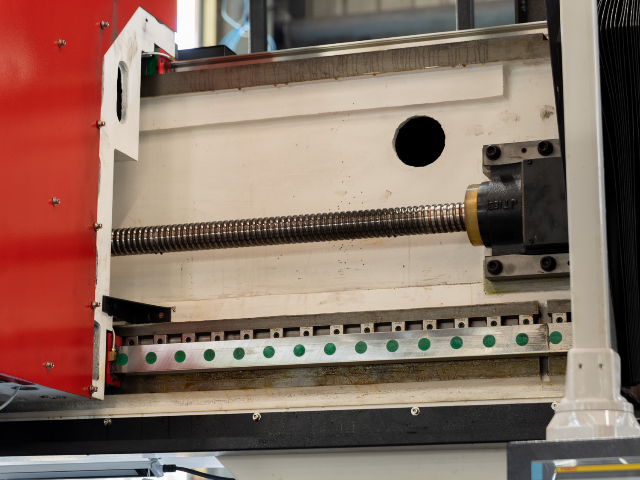
高传四开龙门加工中心在重切削粗加工方面具备较强的设备基础,主轴采用齿轮箱两级变速结构,低速档输出扭矩可达 600N・m 至 1200N・m,面对铸铁、铸钢、焊接件等大余量工件时可承受较大切削负荷。X 轴和 Y 轴进给采用齿轮齿条传动或大直径滚珠丝杠,进给推力充足,粗加工时进给速度可保持在 1000mm/min 至 3000mm/min 范围内稳定运行。三向导轨采用重载硬轨结构,导轨面宽度较大,经过淬火磨削处理,承载能力强,粗加工时振动较小。机床床身、立柱、横梁均采用大截面铸造结构,筋板布局经过优化,整体刚性较好,重切削时机床变形量处于较小范围。以铸铁件粗加工为例,切削深度可达 10mm 至 20mm,切削宽度可达 80mm 至 150mm,金属去除率较高。主轴配备恒温冷却系统,长时间重切削下主轴温度稳定,热伸长量较小。润滑系统采用定时定量自动润滑,导轨面和丝杠始终保持油膜覆盖,减少重切削下的磨损。排屑系统配备大流量冲屑和螺旋或链板式排屑机,粗加工产生的大量切屑可及时排出。重切削粗加工能力使设备能够在粗加工阶段快速去除大余量,为后续精加工留出均匀余量,适合铸件、锻件、焊接件等毛坯余量大的工件加工。
高传四开龙门加工中心在铝合金件加工方面可通过高速主轴配置实现高效加工,铝合金具有密度低、切削性能好的特点,适合高转速、大进给的加工策略。设备可配置电主轴或直联高速主轴,转速可达 8000rpm 至 15000rpm,部分配置可达 20000rpm 以上,铝合金加工时切削速度高,材料去除率大。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,铝合金加工时进给速度可设定在 3000mm/min 至 8000mm/min 范围内,加工效率较高。以铝合金散热器底板加工为例,采用直径 50mm 三刃铝合金铣刀,转速 10000rpm,进给 5000mm/min,切削深度 5mm,加工后平面表面粗糙度可达 Ra1.6 以下,单件加工时间较短。铝合金加工时切屑为带状,容易缠绕刀具,冷却系统配备大流量冲屑,可及时冲走切屑,避免切屑刮伤已加工表面。刀具可选用整体硬质合金立铣刀或金刚石涂层刀具,铝合金加工时刀具寿命较长,表面质量较好。对于铝合金薄壁件和精密零件,可采用小切深、高转速的精加工策略,减少切削力和工件变形。设备数控系统支持高速前瞻和 NURBS 插补,铝合金曲面加工时进给速度平稳,表面光顺度较好。高传四开龙门加工中心的远程监控系统,让管理者随时掌握机床运行状况。
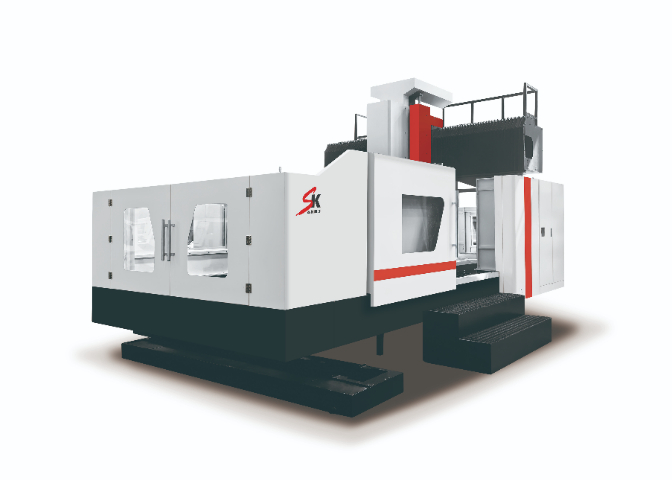
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。平面与曲面结构加工,高传四开龙门加工中心表现出色,如模具模架、船舶甲板构件等。安徽多功能龙门加工中心优势
动柱龙门加工中心立柱可横向移动,增加 Y 轴运动范围,加工更宽工件更具优势。安徽高效龙门加工中心市场
采用龙门式框架结构,横梁、立柱等关键部件通常选用质量钢材并经过特殊工艺处理,具有较高的刚性。在加工过程中,能有效抵抗切削力和振动,确保刀具运行平稳,从而保证加工精度和表面质量。即使在对大型、重型工件进行强力切削时,也能保持良好的稳定性,不会因机床变形而影响加工效果,适合长时间、高负荷的加工任务。工作台尺寸多样,可承载各种大小的工件,从中小型模具到数米长、数吨重的大型机械部件都能轻松应对。配合多轴联动功能,如常见的X、Y、Z三轴联动,部分机型还支持五轴联动,能够加工复杂的三维曲面、异形结构等。在航空航天领域,可用于加工飞机发动机叶片、机身框架等形状复杂的零部件;在船舶制造中,能对大型船用发动机缸体、螺旋桨等进行精密加工。 安徽高效龙门加工中心市场