商机详情 -
浙江高效龙门加工中心
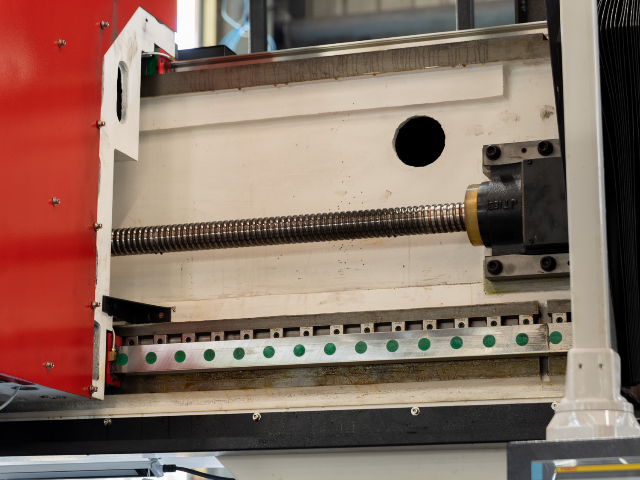
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。定期检查并调整机床各轴导轨镶条的间隙确保其传动精度。浙江高效龙门加工中心
高传四开龙门加工中心在轨道交通零部件加工中可应用于转向架构架、轴箱体、齿轮箱壳体、制动盘安装座、车体连接构件等工件的加工。轨道交通零部件多为焊接结构件或铸钢件,尺寸较大且形位公差要求严格,设备 X 轴行程可延伸至 6000mm,Y 轴行程可达 3000mm,能够容纳长条形构架类工件的整体加工。主轴功率 30kW 至 37kW,齿轮箱传动输出大扭矩,面对厚板焊接件的坡口加工和余量铣削时切削稳定。机床配备中心出水与外部冷却双系统,深孔钻削时排屑顺畅。三向定位精度 ±0.01mm,重复定位精度 ±0.006mm,能够满足轨道交通行业对孔系位置度和平面度的要求。数控系统支持多工件坐标系设定,一次装夹可完成构架多个面的孔系与平面加工。设备的龙门结构刚性较好,加工过程中振动较小,刀具损耗处于合理范围。对于轨道交通装备制造企业的批量生产与维修备件加工,该设备均能提供稳定的加工能力支撑。浙江数控龙门加工中心有哪些采用干式切削、微量润滑技术,高传四开龙门加工中心践行绿色加工理念,符合环保要求。
远程诊断功能使售后工程师能够通过网络远程查看设备报警信息和运行数据,初步判断故障原因,对于软件参数设置和程序类问题可远程指导解决,减少上门服务次数和响应时间。对于需要现场处理的硬件故障,远程诊断可提前确定故障部件和所需备件,工程师上门时携带对应备件,一次到场即可完成维修,缩短故障停机时间。智能运维系统可生成设备运行报告,包括开机率、利用率、加工工时、报警统计、维护记录等,为客户的设备管理和生产调度提供数据支撑。系统具备数据安全保障,采用加密传输和权限管理,客户数据安全可控。远程监控与智能运维功能使设备运维从被动响应转向主动预防,提升设备综合效率,适合多设备管理和规模化生产的企业使用。
高传四开龙门加工中心在深腔模具加工方面具备适配的结构配置,Z 轴行程可达 800mm 至 1500mm,滑枕伸出长度较长,能够深入模具型腔内部进行加工。对于汽车保险杠模、家电外壳模、物流周转箱模等深腔注塑模,型腔深度常在 300mm 至 800mm 之间,设备可通过加长刀柄和长刃刀具完成型腔底部和侧壁的加工。滑枕采用长导向结构,导向面长度较大,悬伸加工时抗倾覆能力强,刀具振动较小。主轴采用锥孔 BT50 配置,刀具夹持刚性较好,配合加长刀柄时仍能保持稳定切削。三向硬轨结构刚性充足,深腔粗加工时大余量切削下机床变形较小。数控系统支持三维曲面加工和残留余量识别,可对接编程的深腔分层铣削刀路,逐层去除余量。冷却系统配备主轴中心出水功能,深孔钻削和深腔铣削时切削液可直达切削区域,排屑顺畅,刀具温度较低。以深 600mm 的汽车保险杠模粗加工为例,采用直径 50mm 可转位铣刀,切削深度 5mm,逐层铣削至型腔底部,加工后余量均匀。深腔模具加工对设备 Z 向行程、滑枕刚性、冷却排屑均有较高要求,该设备的结构配置能够满足常见深腔模具的加工需求,适合模具制造企业的大中型深腔模具生产。必须定期检查并紧固龙门框架、刀库等关键部位的连接螺栓。
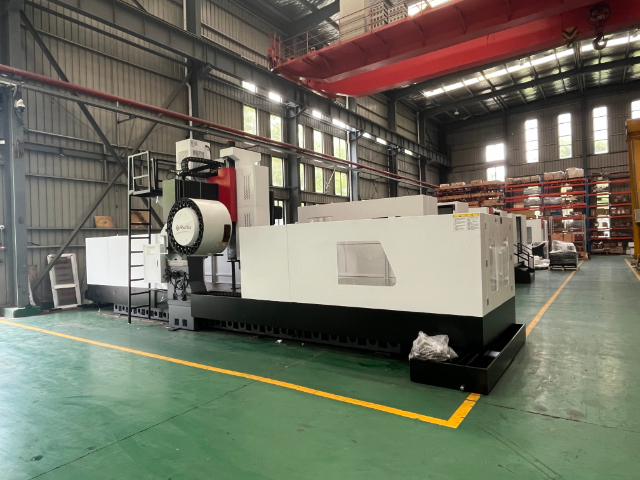
高传四开龙门加工中心可配合交钥匙工程与整厂规划服务,为客户提供从设备选型、工艺规划、车间布局到安装调试、人员培训的整体解决方案。客户提出生产需求后,技术团队根据工件种类、材料、尺寸、产量和工艺要求,规划所需设备的型号、数量和配置,包括龙门加工中心、数控车床、铣床、钻床等设备的组合方案。车间布局阶段,根据设备外形尺寸、操作空间、物料流向、吊装需求和安全规范,出具车间平面布置图,合理规划设备区、物料区、刀具区、检测区和通道,使生产流程顺畅。工艺规划阶段,针对典型工件制定标准工艺路线和加工程序,确定每道工序的设备、刀具、切削参数和装夹方案,形成可直接执行的工艺文件。设备交付后,工程师上门完成安装调试和试加工验证,并为客户操作人员提供设备操作、编程、保养和故障排查的系统培训。整厂规划还可包括刀具柜、工装架、冷却液系统、排屑系统、压缩空气系统等配套设施的建议。交钥匙工程使客户无需多方协调,即可获得从规划到投产的一站式服务,缩短项目周期,降低建厂和扩产的综合成本。智能化与数字化升级,高传四开龙门加工中心集成 AI 刀具磨损监测等先进技术。安徽制造龙门加工中心解决方案
高传四开龙门加工中心,采用日本发那科先进数控系统,实现任意五轴四联动,复杂加工轻松搞定。浙江高效龙门加工中心
高传四开龙门加工中心在铝合金件加工方面可通过高速主轴配置实现高效加工,铝合金具有密度低、切削性能好的特点,适合高转速、大进给的加工策略。设备可配置电主轴或直联高速主轴,转速可达 8000rpm 至 15000rpm,部分配置可达 20000rpm 以上,铝合金加工时切削速度高,材料去除率大。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,铝合金加工时进给速度可设定在 3000mm/min 至 8000mm/min 范围内,加工效率较高。以铝合金散热器底板加工为例,采用直径 50mm 三刃铝合金铣刀,转速 10000rpm,进给 5000mm/min,切削深度 5mm,加工后平面表面粗糙度可达 Ra1.6 以下,单件加工时间较短。铝合金加工时切屑为带状,容易缠绕刀具,冷却系统配备大流量冲屑,可及时冲走切屑,避免切屑刮伤已加工表面。刀具可选用整体硬质合金立铣刀或金刚石涂层刀具,铝合金加工时刀具寿命较长,表面质量较好。对于铝合金薄壁件和精密零件,可采用小切深、高转速的精加工策略,减少切削力和工件变形。设备数控系统支持高速前瞻和 NURBS 插补,铝合金曲面加工时进给速度平稳,表面光顺度较好。浙江高效龙门加工中心