商机详情 -
安徽直销龙门加工中心使用方法
现代龙门加工中心普遍集成自动化接口,可连接自动换刀系统(刀库容量达300把)、工件自动测量系统和机器人上下料单元。柔性制造系统(FMS)中的龙门机床可实现72小时无人化运行。***的智能机型配备自适应控制系统,能根据切削振动自动优化加工参数,生产效率提升25%。部分工厂已实现龙门加工中心与AGV小车的全自动物流对接。新一代龙门加工中心采用多项节能设计:主轴电机使用永磁同步技术,能耗降低20%;液压系统改用变频控制,空载功耗减少40%;再生制动装置可将减速能量回馈电网。热回收系统利用主轴冷却油的热量为车间供暖。这些技术使现代龙门机床的能耗比十年前机型降低35%,符合绿色制造标准。高传四开龙门加工中心,采用日本发那科先进数控系统,实现任意五轴四联动,复杂加工轻松搞定。安徽直销龙门加工中心使用方法
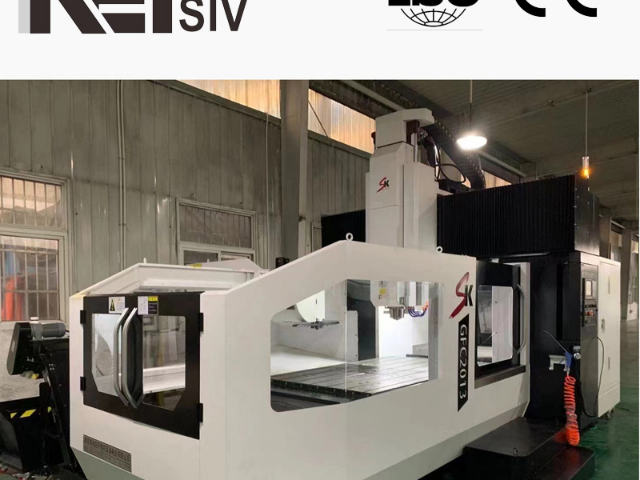
随着数控龙门铣床技术的成熟和应用领域的拓展,其市场规模不断扩大。在全球范围内,航空航天、汽车制造、模具加工等行业对数控龙门铣床的需求持续攀升。据相关数据显示,20世纪70年代,全球数控龙门铣市场规模*为数亿美元,到2010年已突破百亿美元大关。国外**机床企业凭借先进技术和品牌优势,占据了大部分**市场份额,产品远销世界各地,在国际市场竞争中处于**地位。国内数控龙门铣床市场同样呈现出蓬勃发展的态势。随着制造业的快速发展,对数控龙门铣床的需求日益旺盛。国内企业通过技术积累和创新,产品逐渐满足国内市场需求,并开始向国际市场进军。2018年我国数控龙门铣市场规模达到40亿元人民币,同比增长15%。**也加大对数控机床产业的扶持力度,如2015年发布《中国制造2025》规划,明确提出加快发展***数控机床,为行业发展注入强大动力。 安徽直销龙门加工中心使用方法机床可与企业内部及外部系统无缝对接,实现信息实时共享,高传四开龙门加工中心促进协同创新。
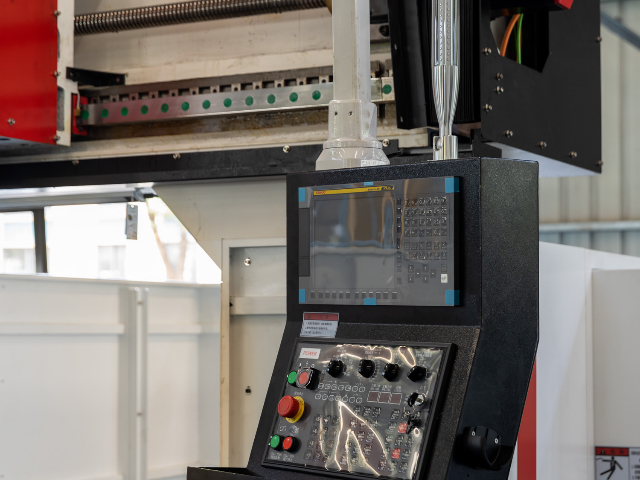
高传四开龙门加工中心建立了覆盖售前、售中、售后的技术支持体系。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有厂房条件,协助客户进行设备选型,提供行程规格、主轴配置、数控系统、辅助装置等方面的建议,并可出具设备布局图和基础施工图,指导客户完成厂房地基和电源、气源的准备。售中阶段,设备在工厂完成装配和调试后,邀请客户到厂进行预验收,按照双方确认的精度检验标准逐项检测,包括几何精度、定位精度、重复定位精度、试切件精度等,客户确认合格后发货。设备到达客户现场后,售后工程师上门进行安装调试,包括设备就位、水平调整、通电调试、精度复检、试加工验证等环节,调试完成后交付客户使用。培训方面,售后工程师为客户操作人员提供设备操作、程序编辑、日常保养、常见故障排查等方面的培训,培训时间根据客户需求安排,确保操作人员能够使用设备。质保期内,设备出现非人为故障时,售后团队提供免费维修服务,接到报修后响应时间较短,常用备件库存充足,复杂故障安排工程师上门处理。质保期后,提供终身有偿维修服务和备件供应,可签订年度维保协议,定期上门保养设备。
五轴龙门加工中心通过增加A/C摆头或回转工作台,实现复杂空间曲面的五面加工。这种配置可减少工件重复装夹,提高加工效率50%以上。摆头式五轴机床的动态精度可达0.02mm,特别适合叶轮、航空结构件等复杂零件的加工。现代五轴龙门机床还配备刀具中心点控制(TCP)功能,确保曲面加工时的刀具姿态比较好,大幅提升表面质量。可进行大切削量加工。配备50锥度(HSK-A100/BT50)的高扭矩主轴,能实现钢材10mm以上的大切深铣削。部分机型采用双主轴设计,同步加工效率提升80%。先进的切削力控制系统可实时调节进给速率,避免刀具过载。配合高压内冷系统(70bar),在钛合金等难加工材料切削中表现优异,刀具寿命延长30%。大尺寸加工能力突出,高传四开龙门加工中心工作台长度可达数米,承重能力强。
技术创新,**行业前沿在技术创新的道路上,龙门加工中心始终勇立潮头。部分机型配备的 A/C 轴摆动头,实现五轴联动,让复杂曲面加工变得轻而易举,一次装夹即可完成多面成型,有效避免重复定位误差,大幅提升加工精度与效率。智能化功能更是为其增色不少,自动换刀系统(ATC)快速响应,缩短辅助时间;在线测量与补偿技术实时监测,精细调整加工参数。此外,一些先进的龙门加工中心还搭载了主轴热补偿功能,应对加工过程中的热变形问题,确保加工精度始终如一。同时,节能模式(ECO)的应用,如液压系统间隙式启动、待机自动闭灯、润滑系统智能供给等,既节能环保,又为企业降低运营成本,以创新技术行业迈向新高度 。滑鞍与主轴箱在横梁上灵动穿梭,高传四开龙门加工中心三轴联动,驾驭复杂零件加工。上海高效龙门加工中心按需定制
滑枕结构分闭式和开式,高传四开龙门加工中心满足不同加工需求,适应性强。安徽直销龙门加工中心使用方法
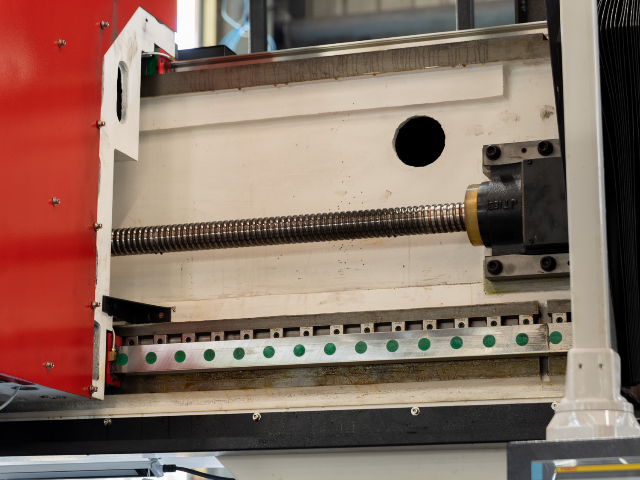
高传四开龙门加工中心在不锈钢及合金钢加工方面可通过设备刚性和冷却系统适配提供稳定的加工方案。不锈钢和合金钢具有强度高、韧性大、导热性差、加工硬化倾向大的特点,切削时刀具容易磨损和崩刃,对设备刚性和冷却条件要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,不锈钢粗加工时可承受较大切削负荷,转速可在 100rpm 至 800rpm 范围内调节。三向硬轨结构刚性较好,不锈钢加工时切削力较大,机床振动较小,刀具让刀量可控。以 304 不锈钢法兰加工为例,粗车或粗铣采用直径 63mm 可转位面铣刀,切削深度 3mm 至 5mm,进给 300mm/min,半精铣留 0.5mm 余量,精铣后表面粗糙度可达 Ra3.2 以下。冷却系统配备大流量高压冷却,切削液流量可达 100L/min 以上,不锈钢加工时切削区域温度高,充足的切削液可有效降低刀具温度,减少加工硬化。刀具可选用硬质合金涂层刀具或陶瓷刀具,不锈钢加工时根据材料牌号和加工工序选择合适的刀具材质和几何角度。对于沉淀硬化不锈钢和高温合金等难加工材料,可采用较低的切削速度和较厚的切削深度,避免切削刃长时间处于高温区域。设备润滑系统定时定量供油,导轨面和丝杠在重载切削下保持良好润滑,减少磨损。安徽直销龙门加工中心使用方法