商机详情 -
江苏数控龙门加工中心优势
高效排屑与冷却系统,保障长时间稳定加工高速切削会产生大量切屑,龙门高速铣床通常配备高压冲屑(70bar以上)和螺旋排屑器,确保切屑快速***,避免二次切削。例如,在铸铁或高温合金加工中,机床采用多喷嘴内冷系统,直接冷却刀具切削刃,延长刀具寿命。部分机型还配备油雾收集装置,减少车间环境污染,符合环保要求。
龙门高速铣床可根据需求选配不同配置,如自动换刀系统(60~120刀位)、激光对刀仪、在线测量探头等。例如,在模具行业,可增加3D扫描测头,实现加工后自动检测,减少人工干预。部分机型还支持后续升级,如从三轴扩展为五轴,或增加车铣复合功能,提高设备利用率。 铣削加工中,高传四开龙门加工中心能实现平面铣、轮廓铣、型腔铣,保证平面度。江苏数控龙门加工中心优势
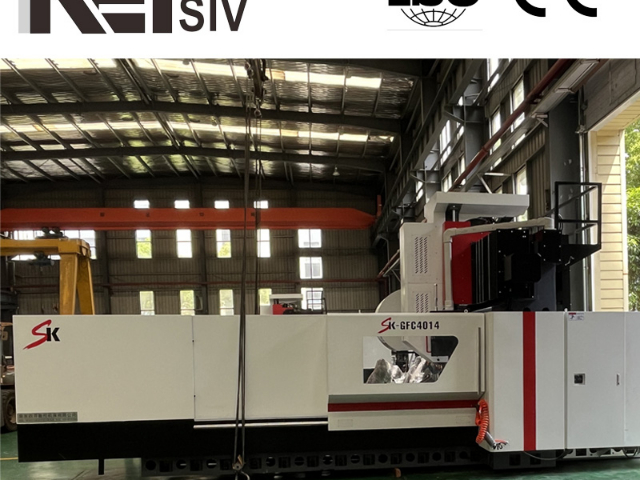
从 20 世纪中叶开始,不同行业对龙门加工中心的需求呈现出多样化的特点。在船舶制造行业,需要大型龙门加工中心来加工船体的大型零部件,其工作台尺寸和加工行程都非常大;而在电子制造行业,虽然加工的工件尺寸相对较小,但对加工精度和效率的要求较高,因此出现了小型高精度的龙门加工中心。此外,随着个性化定制需求的增加,龙门加工中心的规格和配置也更加多样化,用户可以根据自身的加工需求选择合适的机床型号,这进一步促进了龙门加工中心市场的繁荣和技术的发展。上海大型龙门加工中心参数滑枕结构分闭式和开式,高传四开龙门加工中心满足不同加工需求,适应性强。
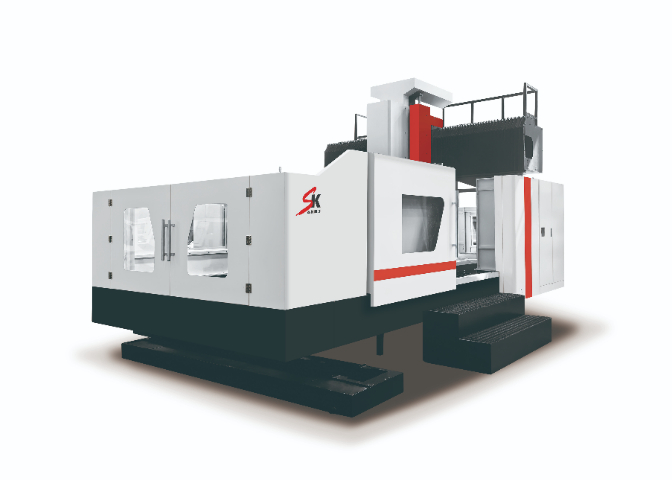
技术创新,**行业前沿在技术创新的道路上,龙门加工中心始终勇立潮头。部分机型配备的 A/C 轴摆动头,实现五轴联动,让复杂曲面加工变得轻而易举,一次装夹即可完成多面成型,有效避免重复定位误差,大幅提升加工精度与效率。智能化功能更是为其增色不少,自动换刀系统(ATC)快速响应,缩短辅助时间;在线测量与补偿技术实时监测,精细调整加工参数。此外,一些先进的龙门加工中心还搭载了主轴热补偿功能,应对加工过程中的热变形问题,确保加工精度始终如一。同时,节能模式(ECO)的应用,如液压系统间隙式启动、待机自动闭灯、润滑系统智能供给等,既节能环保,又为企业降低运营成本,以创新技术行业迈向新高度 。
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。大尺寸加工能力突出,高传四开龙门加工中心工作台长度可达数米,承重能力强。
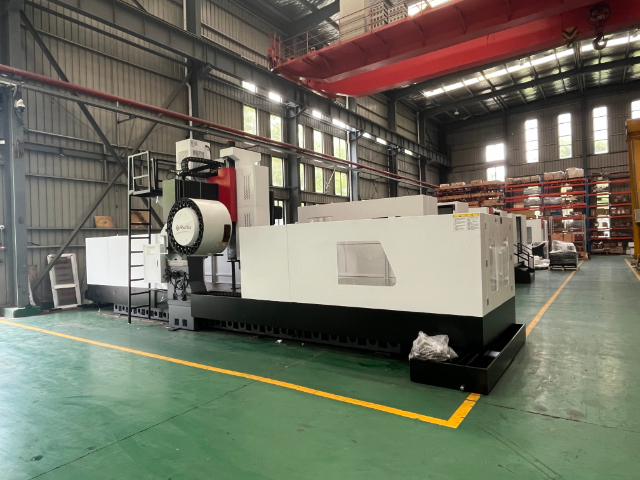
高传四开龙门加工中心建立了覆盖售前、售中、售后的技术支持体系。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有厂房条件,协助客户进行设备选型,提供行程规格、主轴配置、数控系统、辅助装置等方面的建议,并可出具设备布局图和基础施工图,指导客户完成厂房地基和电源、气源的准备。售中阶段,设备在工厂完成装配和调试后,邀请客户到厂进行预验收,按照双方确认的精度检验标准逐项检测,包括几何精度、定位精度、重复定位精度、试切件精度等,客户确认合格后发货。设备到达客户现场后,售后工程师上门进行安装调试,包括设备就位、水平调整、通电调试、精度复检、试加工验证等环节,调试完成后交付客户使用。培训方面,售后工程师为客户操作人员提供设备操作、程序编辑、日常保养、常见故障排查等方面的培训,培训时间根据客户需求安排,确保操作人员能够使用设备。质保期内,设备出现非人为故障时,售后团队提供免费维修服务,接到报修后响应时间较短,常用备件库存充足,复杂故障安排工程师上门处理。质保期后,提供终身有偿维修服务和备件供应,可签订年度维保协议,定期上门保养设备。龙门结构多样,高传四开龙门加工中心有横梁固定、分段升降、任意升降等类型。精密龙门加工中心生产厂家
滑鞍与主轴箱在横梁上灵动穿梭,高传四开龙门加工中心三轴联动,驾驭复杂零件加工。江苏数控龙门加工中心优势
高传四开龙门加工中心在重切削粗加工方面具备较强的设备基础,主轴采用齿轮箱两级变速结构,低速档输出扭矩可达 600N・m 至 1200N・m,面对铸铁、铸钢、焊接件等大余量工件时可承受较大切削负荷。X 轴和 Y 轴进给采用齿轮齿条传动或大直径滚珠丝杠,进给推力充足,粗加工时进给速度可保持在 1000mm/min 至 3000mm/min 范围内稳定运行。三向导轨采用重载硬轨结构,导轨面宽度较大,经过淬火磨削处理,承载能力强,粗加工时振动较小。机床床身、立柱、横梁均采用大截面铸造结构,筋板布局经过优化,整体刚性较好,重切削时机床变形量处于较小范围。以铸铁件粗加工为例,切削深度可达 10mm 至 20mm,切削宽度可达 80mm 至 150mm,金属去除率较高。主轴配备恒温冷却系统,长时间重切削下主轴温度稳定,热伸长量较小。润滑系统采用定时定量自动润滑,导轨面和丝杠始终保持油膜覆盖,减少重切削下的磨损。排屑系统配备大流量冲屑和螺旋或链板式排屑机,粗加工产生的大量切屑可及时排出。重切削粗加工能力使设备能够在粗加工阶段快速去除大余量,为后续精加工留出均匀余量,适合铸件、锻件、焊接件等毛坯余量大的工件加工。江苏数控龙门加工中心优势