商机详情 -
杭州航空钣金快速检测中心
机器视觉技术是另一种在平板零件尺寸快速检测中发挥重要作用的技术。它通过图像采集设备获取平板零件的图像,然后利用计算机视觉算法对图像进行处理和分析,提取出零件的边缘、轮廓等特征信息,进而计算出零件的尺寸。机器视觉技术具有检测速度快、自动化程度高、可检测复杂形状零件等优点。它可以对平板零件的多个尺寸参数进行同时检测,有效提高了检测效率。而且,机器视觉系统可以通过软件编程实现不同的检测功能,具有较强的灵活性和适应性,能够满足不同类型平板零件的检测需求。检测过程无需人工干预,减少人为误差。杭州航空钣金快速检测中心
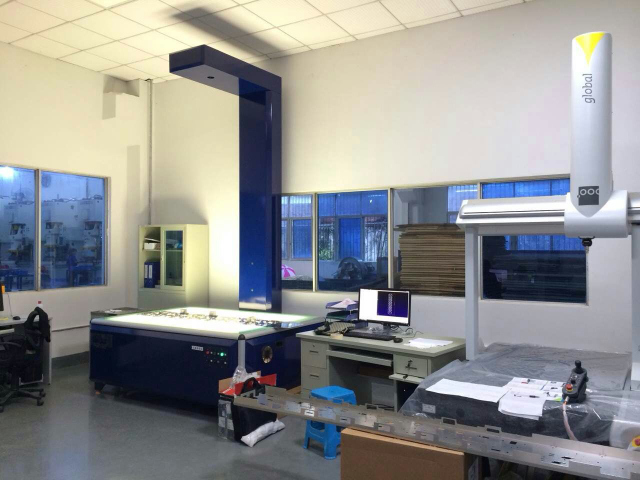
人机交互设计直接影响快速检测技术的易用性与普及度。现代检测系统通常配备触摸屏或图形化操作界面,用户可通过简单拖拽、点击完成检测参数设置,无需专业编程知识。实时数据可视化功能将检测结果以图表、三维模型等形式直观展示,帮助操作人员快速定位问题。例如,若检测到零件孔径偏小,系统会以红色高亮显示缺陷位置,并标注实际值与公差范围。智能提示系统则根据检测结论自动生成改进建议,如调整加工参数或更换模具。此外,远程监控与诊断功能使技术人员能够通过网络实时查看设备状态,及时解决故障,减少停机时间。安徽中小型零件尺寸检测设备平板零件检测可判断边缘倒角是否完整。
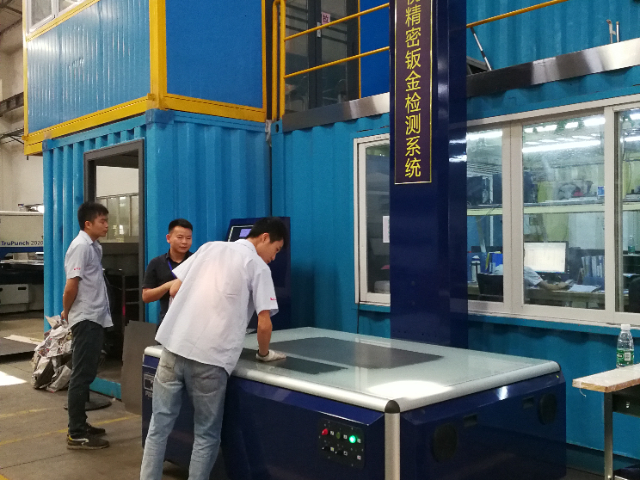
随着制造业对绿色生产的要求提升,检测系统的能耗优化成为重要课题。硬件层面,采用低功耗传感器(如CMOS图像传感器)与节能型运动平台(如直线电机配合能量回收装置),可明显降低待机与运行功耗。软件层面,通过动态调整传感器采样频率与数据处理单元的工作模式,实现按需供电。例如,在检测简单平板零件时,降低激光扫描仪的线宽与帧率,减少数据量与计算负载;在无检测任务时,使系统进入低功耗休眠状态。能耗优化的关键是建立能耗模型,量化不同操作模式下的能耗,通过优化算法(如遗传算法)寻找能耗与性能的较佳平衡点,实现绿色检测。
在保证检测精度的前提下,提高平板零件尺寸快速检测的效率是企业关注的重点。一方面,可以通过优化检测设备的硬件性能,如采用更高速的图像采集设备、更强大的数据处理芯片等,缩短图像采集和数据处理的时间。另一方面,对检测算法进行优化和改进,减少不必要的计算步骤,提高算法的运行速度。此外,还可以实现检测设备的自动化操作,减少人工干预,提高检测的连续性和稳定性。例如,采用自动上料和下料装置,使平板零件能够自动完成检测流程,有效提高了检测效率。检测结果可导出Excel、PDF等通用格式。
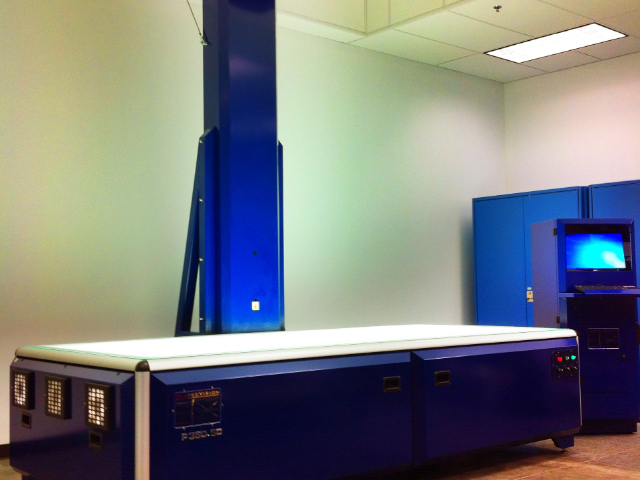
零件在检测过程中可能因自身运动或外部力作用产生变形,动态补偿技术通过实时监测变形量并修正测量结果,确保检测准确性。加速度传感器可测量零件振动频率与幅值,结合有限元分析模型预测变形分布,进而对激光扫描或相机成像数据进行逆向修正。例如,在检测旋转中的圆盘零件时,离心力会导致边缘向外膨胀,通过在扫描数据中减去理论变形量,可还原零件静止状态下的真实尺寸。动态补偿的难点在于变形模型的建立,需综合考虑材料弹性模量、零件结构及运动参数,通常采用实验标定与理论计算相结合的方式,通过多次测试优化模型参数,提升补偿精度。使用光学投影仪可同时比对多个特征是否符合公差要求。福建零件外观尺寸快速检测排名
平板零件检测可验证工艺孔位置是否正确。杭州航空钣金快速检测中心
实际生产环境中,温度、湿度、振动等因素可能对检测结果产生干扰,因此快速检测技术需具备强环境适应性。硬件层面,传感器与机械结构采用防护等级较高的材料,可抵御粉尘、油污等污染物的侵蚀。温度补偿算法通过实时监测环境温度,自动修正传感器读数,消除热胀冷缩对尺寸测量的影响。例如,在高温车间中,激光传感器的测量值可能因材料膨胀而偏大,补偿算法会结合材料热膨胀系数进行修正。振动隔离技术则通过减震台或主动降噪算法,抑制机械振动引起的数据波动,确保检测稳定性。此外,软件系统支持动态校准功能,可根据环境变化自动调整检测参数,维持高精度检测能力。杭州航空钣金快速检测中心