商机详情 -
上海中小型零件尺寸检测机构
虚拟调试技术通过数字孪生模型在虚拟环境中模拟检测过程,提前发现潜在问题并优化参数,减少现场调试时间与成本。在虚拟环境中,可调整传感器位置、扫描路径或算法参数,观察其对检测结果的影响,例如通过改变激光扫描仪的入射角,验证其对反光表面的测量稳定性。虚拟调试还能模拟异常场景,如零件表面存在油污或划痕时,检测系统是否能准确识别并排除干扰。其关键是建立高保真数字模型,需通过实际测量数据不断修正模型参数,确保虚拟环境与现实场景的行为一致性。虚拟调试的推广可明显缩短检测系统从设计到部署的周期,提升项目交付效率。检测前需校准设备,确保长期测量稳定性。上海中小型零件尺寸检测机构
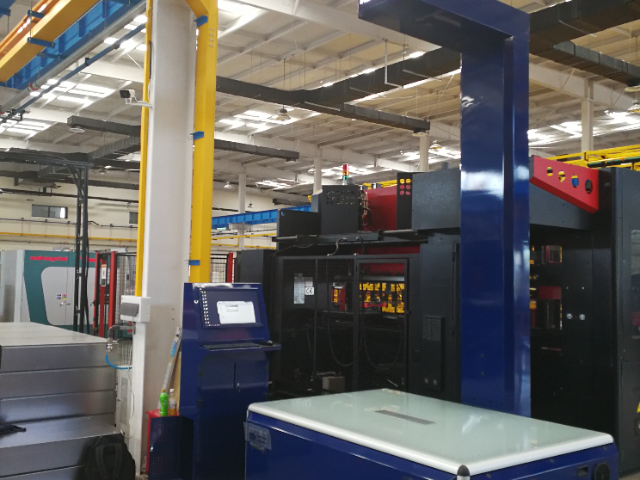
将平板零件尺寸快速检测与生产流程集成是实现高效生产的关键。通过在生产线上合理布置快速检测设备,可以实现对平板零件的实时在线检测。当零件经过检测设备时,系统能够迅速获取其尺寸信息,并与预设的标准尺寸进行比对。如果检测结果超出允许的误差范围,系统会及时发出警报,并将不合格零件自动分拣出来,防止其进入下一道工序。同时,检测数据可以反馈给生产控制系统,用于调整生产参数,优化生产过程,实现生产过程的闭环控制,提高生产的稳定性和产品质量的一致性。浙江医疗器械钣金快速检测报价使用光学投影仪可同时比对多个特征是否符合公差要求。
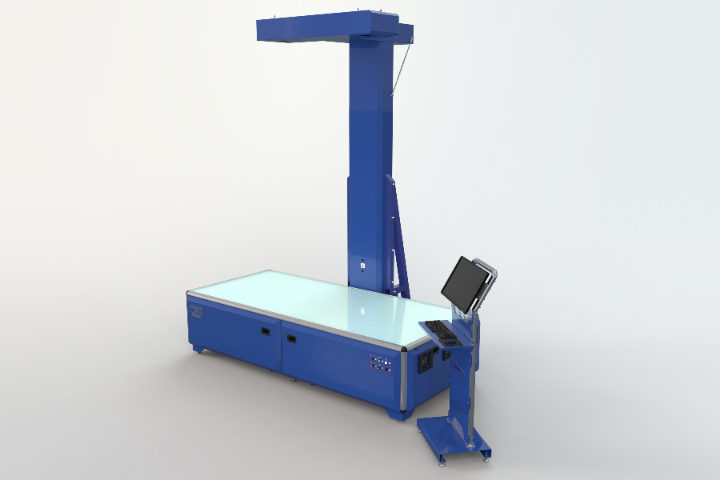
实时反馈是快速检测技术的关键价值之一,其通过将检测结果即时传递至生产系统,实现质量控制的闭环管理。当检测到尺寸超差时,系统可自动触发报警信号,并暂停生产线运行,防止不合格品流入下一工序。同时,反馈数据可同步至加工设备,指导其自动调整参数以修正偏差。例如,在数控机床加工过程中,检测系统实时监测零件尺寸,若发现厚度偏薄,可立即调整切削深度,确保后续零件符合要求。这种实时反馈机制明显提升了生产过程的稳定性与产品一致性,减少了废品率与返工成本。
工业现场的复杂环境对检测系统提出严苛挑战,温度波动、振动干扰及光照变化均可能影响测量结果。温度补偿技术通过在关键部件(如传感器、导轨)上布置温度传感器,建立热变形模型,实时修正尺寸偏差。例如,铝制零件在20℃至40℃范围内膨胀系数达0.000023/℃,若未补偿,1米长的零件可能产生0.46毫米的误差。振动隔离采用主动或被动方式,空气弹簧支撑平台可衰减低频振动,而压电陶瓷执行器则能通过反向运动抵消高频干扰。光照控制方面,结构光检测需保持光源强度稳定,LED阵列配合恒流驱动电路可实现亮度波动小于0.1%,而漫反射板的使用能均匀化光照分布,避免零件表面反光导致的测量盲区。环境适应性的本质是通过硬件冗余与算法补偿,将外部干扰对测量结果的影响降至可接受范围。检测结果可上传MES系统,实现质量数据追溯。
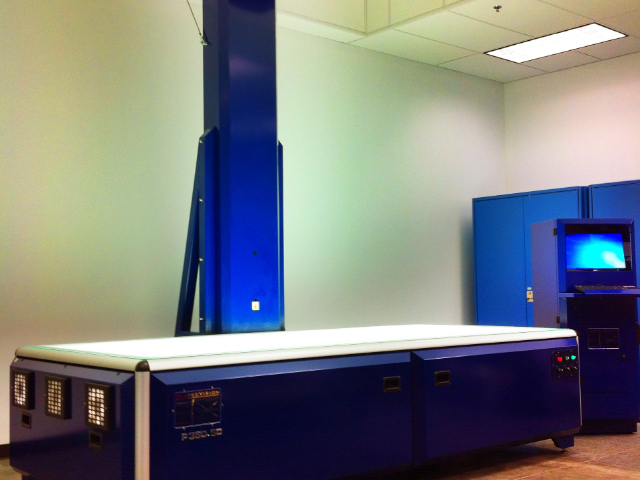
在质量管理体系中,检测数据需长期保存以供追溯。平板零件尺寸快速检测系统通常配备数据库模块,可自动存储每次检测的原始数据、处理结果及时间戳等信息。用户可通过关键词(如零件批次号、检测日期)快速检索历史记录,或生成统计报表(如尺寸分布图、CPK值)辅助质量分析。此外,系统支持与MES(制造执行系统)、ERP(企业资源计划)等上层管理系统对接,实现数据共享与流程协同。例如,检测不合格的零件信息可自动触发报警,并推送至生产调度模块进行隔离处理,避免缺陷品流入下一工序。系统支持多工位检测,提升吞吐量。广州航空钣金快速检测设备
平板零件尺寸快速检测是对平面类钣金件进行高效测量的技术。上海中小型零件尺寸检测机构
在平板零件尺寸快速检测过程中,人机交互起着重要作用。操作人员通过人机界面与检测设备和软件系统进行沟通和操作。人机界面设计应简洁直观,便于操作人员快速上手。通过人机界面,操作人员可以设置检测参数,如扫描速度、测量精度等,启动和停止检测过程,查看实时检测数据和图像。同时,软件系统应具备友好的提示和报警功能,当检测过程中出现异常情况,如设备故障、尺寸超差等,能够及时向操作人员发出警报,并提供相应的解决方案建议。良好的人机交互设计能够提高检测效率,减少操作失误,确保检测工作的顺利进行。上海中小型零件尺寸检测机构