商机详情 -
江苏中小型零件尺寸检测价格
平板零件尺寸快速检测的关键在于高效、准确地获取零件的几何参数,以判断其是否符合设计要求。这一过程依赖于先进的测量技术与算法的深度融合。传统检测方法往往受限于人工操作或单一传感器的局限性,而快速检测技术通过集成激光、视觉、超声波等多类型传感器,实现对零件表面及内部结构的多方位扫描。传感器阵列的协同工作能够捕捉微米级甚至纳米级的形变,确保检测结果的全方面性。同时,算法层面采用深度学习与模式识别技术,对采集到的海量数据进行实时处理,自动剔除噪声干扰,提取关键特征参数。这种技术组合不只提升了检测速度,还明显增强了结果的可靠性,为后续的质量控制提供了坚实基础。快速检测可测量微小槽宽与槽深尺寸。江苏中小型零件尺寸检测价格
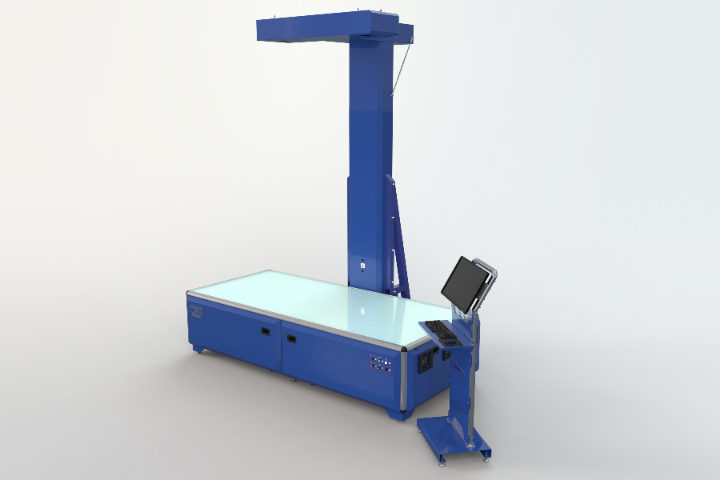
软件算法是快速检测的“大脑”,其关键任务是将原始数据转化为可量化的尺寸参数。预处理阶段需解决噪声抑制与特征增强问题,自适应中值滤波可有效去除脉冲噪声,而各向异性扩散算法能在保留边缘信息的同时平滑表面纹理。特征提取环节依赖边缘检测与区域分割技术,Canny算子因其多阶段优化特性,能准确识别阶梯边、圆角等关键特征,而分水岭算法则适用于多区域分割场景。尺寸计算阶段需建立数学模型描述零件几何关系,较小二乘法通过拟合较佳平面或圆弧,可消除局部偏差对整体尺寸的影响,而蒙特卡洛方法则通过随机采样模拟测量不确定性,为结果提供置信区间。算法优化的方向是减少计算复杂度,例如采用快速傅里叶变换加速点云配准,或利用深度学习模型替代传统特征提取流程,在保持精度的同时提升处理速度。苏州零件缺陷快速检测厂家系统支持远程监控,实时查看检测状态。

在高速生产线上,零件可能处于运动状态,快速检测技术需具备动态检测能力。高速摄像头与高频激光传感器可捕捉运动中的零件图像或位移数据,算法通过运动补偿技术消除模糊与畸变,还原真实尺寸。例如,在传送带运输过程中,系统可实时测量零件长度,即使其速度达到每秒数米,仍能保持微米级精度。动态检测能力不只提升了生产效率,还避免了因停机检测导致的流程中断,尤其适用于连续化生产模式。单一检测方法可能存在局限性,混合检测策略通过结合多种技术优势,提升检测全方面性。例如,视觉检测擅长捕捉表面缺陷与轮廓特征,而激光检测则更适用于三维尺寸测量。系统可根据零件类型自动切换检测模式,或同步运行多种传感器,将结果融合分析。混合检测策略还可通过冗余设计提高可靠性,当某一传感器出现故障时,其他传感器仍能维持基本检测功能。此外,不同检测方法的互补性有助于发现隐蔽缺陷,如内部孔洞或材料不均匀性,为质量控制提供更可靠的保障。
在高速生产线上,零件可能处于运动状态,快速检测技术需具备动态检测能力。高速摄像头与高频激光传感器可捕捉运动中的零件图像或位移数据,算法通过运动补偿技术消除模糊与畸变,还原真实尺寸。例如,在传送带运输过程中,系统可实时测量零件长度,即使其速度达到每秒数米,仍能保持微米级精度。动态检测能力不只提升了生产效率,还避免了因停机检测导致的流程中断,尤其适用于连续化生产模式。此外,动态检测数据可用于分析生产节拍,帮助企业优化生产线布局,提升整体产能。快速检测适用于服务器机柜前门的质量筛查。
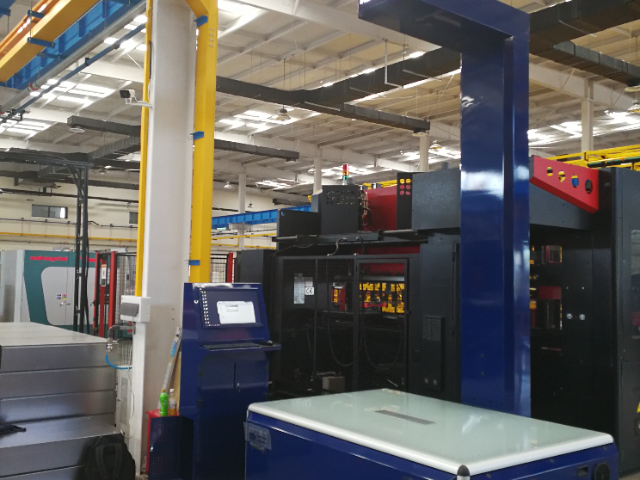
在平板零件尺寸快速检测过程中,误差是不可避免的。误差来源主要包括设备误差、环境误差、人为误差等。设备误差是由于测量设备的精度限制、零部件磨损等原因导致的,如激光扫描仪的激光发射频率不稳定、工业相机的镜头畸变等。环境误差主要受温度、湿度、振动等环境因素影响,温度变化会引起测量设备和零件的热胀冷缩,从而影响尺寸测量结果。人为误差则是在操作过程中产生的,如零件定位不准确、参数设置错误等。通过对误差进行分析和评估,采取相应的补偿和校正措施,能够有效减小误差,提高检测精度。快速检测可测量沉头孔角度与深度。广东中小型零件尺寸检测公司
检测结果可对接ERP系统,实现数据闭环。江苏中小型零件尺寸检测价格
一个完整的平板零件尺寸快速检测系统通常由硬件模块与软件算法两部分组成。硬件模块包括高精度传感器(如激光位移传感器、工业相机)、多轴运动平台、光源系统及数据采集卡等。传感器负责捕捉零件表面几何信息,运动平台实现检测区域的准确覆盖,光源系统则优化成像质量以提升数据可靠性。软件算法则涵盖图像处理、特征提取、尺寸计算及误差补偿等环节。例如,通过边缘检测算法定位零件轮廓,结合较小二乘法拟合平面或圆弧等几何特征,之后输出孔径、平面度、平行度等关键尺寸参数。系统集成度越高,检测效率与精度越有保障。江苏中小型零件尺寸检测价格