商机详情 -
江苏金属零件快速检测机构
平板零件表面可能存在涂层、纹理或微结构,对检测技术提出更高要求。非接触式检测方法,如激光扫描与结构光投影,能够避免接触式探头对表面的划伤,同时捕捉微米级表面特征。算法层面,表面重建技术通过多角度图像融合,生成高精度三维模型,清晰展示表面形貌。纹理分析算法则可识别涂层均匀性、划痕深度等缺陷,为表面质量控制提供依据。例如,在检测带有防反射涂层的平板零件时,系统会采用偏振光传感器消除光线干扰,确保涂层厚度测量准确性。针对反光材料,算法会通过图像增强技术提升边缘对比度,避免检测盲区。检测结果可上传MES系统,实现质量数据追溯。江苏金属零件快速检测机构
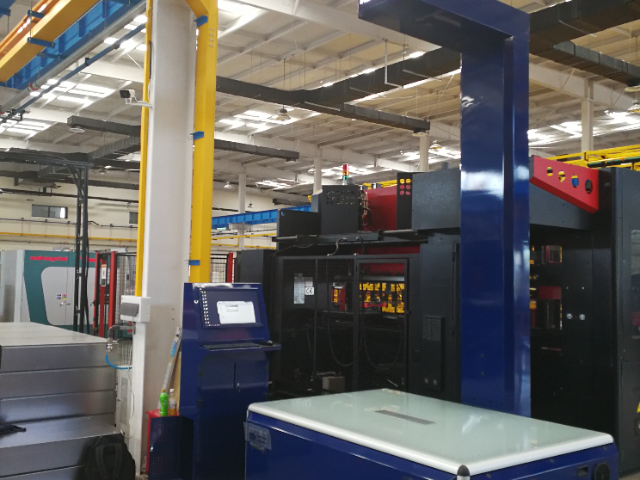
为了确保平板零件尺寸快速检测的精度,需要采取一系列的保障措施。首先,要选择高精度的测量传感器,传感器的精度直接影响到检测结果的准确性。其次,要对检测系统进行定期的校准和维护,消除系统误差和环境因素对检测结果的影响。在检测过程中,要合理设置检测参数,如激光扫描的步长、图像采集的分辨率等,以提高检测的精度。此外,还可以采用多次测量取平均值的方法,减少随机误差对检测结果的影响。通过这些精度保障措施,能够确保快速检测系统提供准确可靠的尺寸信息。医疗器械钣金快速检测推荐检测软件可生成可视化热力图显示偏差分布。
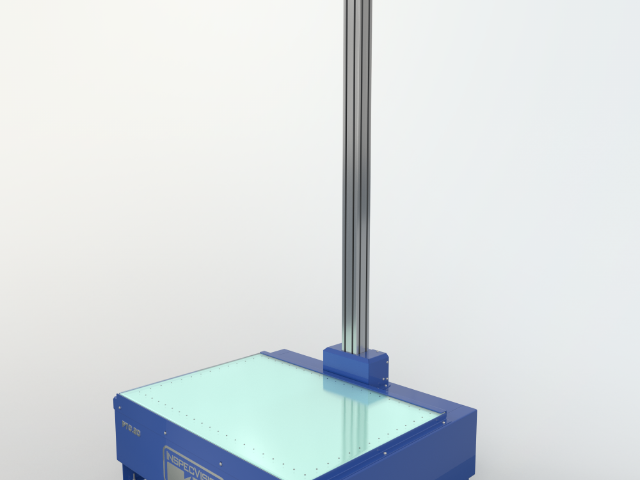
单一检测方法可能存在局限性,混合检测策略通过结合多种技术优势,提升检测全方面性。例如,视觉检测擅长捕捉表面缺陷与轮廓特征,而激光检测则更适用于三维尺寸测量。系统可根据零件类型自动切换检测模式,或同步运行多种传感器,将结果融合分析。混合检测策略还可通过冗余设计提高可靠性,当某一传感器出现故障时,其他传感器仍能维持基本检测功能。此外,不同检测方法的互补性有助于发现隐蔽缺陷,如内部孔洞或材料不均匀性。例如,在检测金属平板零件时,视觉传感器可识别表面划痕,超声波传感器可检测内部裂纹,两者结合提供更可靠的质量评估。
检测系统的长期稳定性依赖定期校准,而在线校准技术能在不中断生产的前提下完成参数修正。基于标准件的校准方法通过测量已知尺寸的参考零件,建立传感器输出与实际尺寸的映射关系。例如,将激光扫描仪对准标准球,采集其表面点云并拟合球面方程,通过比较拟合半径与标准值,计算系统误差并更新补偿系数。无标准件校准则利用零件自身特征进行自校准,如通过检测平板零件的平行边,计算其夹角是否为理论值(如90°),若存在偏差则调整传感器角度参数。在线校准的关键是快速性与准确性,需通过优化校准算法(如递推较小二乘法)减少计算量,同时设计防误触机制避免误校准导致系统性能下降。快速检测可测量多层叠加零件的总体尺寸。
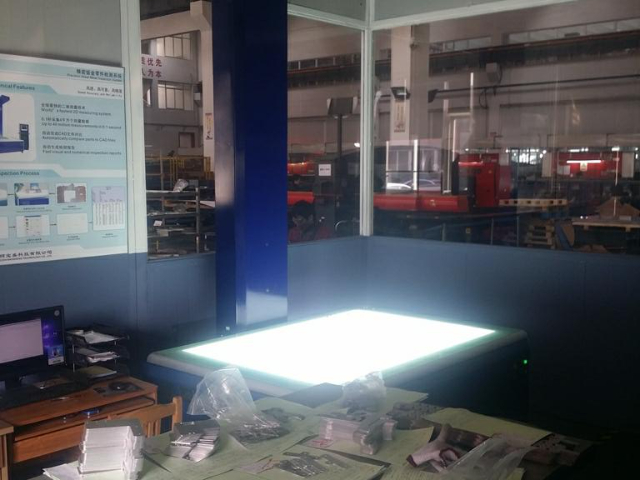
一个完整的平板零件尺寸快速检测系统通常由硬件模块与软件算法两部分组成。硬件模块包括高精度传感器(如激光位移传感器、工业相机)、多轴运动平台、光源系统及数据采集卡等。传感器负责捕捉零件表面几何信息,运动平台实现检测区域的准确覆盖,光源系统则优化成像质量以提升数据可靠性。软件算法则涵盖图像处理、特征提取、尺寸计算及误差补偿等环节。例如,通过边缘检测算法定位零件轮廓,结合较小二乘法拟合平面或圆弧等几何特征,之后输出孔径、平面度、平行度等关键尺寸参数。系统集成度越高,检测效率与精度越有保障。快速检测是实现智能制造质量控制的关键环节。安徽医疗器械钣金快速检测要点
系统支持外部触发,与自动化产线联动运行。江苏金属零件快速检测机构
为适应不同行业与企业的需求,快速检测技术需遵循国际或行业标准,并具备良好的兼容性。硬件接口方面,系统支持多种通信协议,如以太网、RS485、USB等,可与现有生产线设备无缝对接。软件层面,检测报告格式符合ISO、GB等标准要求,便于质量管理体系认证。此外,系统预留开放接口,允许用户集成第三方算法或自定义检测规则,满足特定场景的个性化需求。标准化与兼容性设计使快速检测技术能够灵活嵌入不同生产流程,成为智能制造的关键环节。江苏金属零件快速检测机构