商机详情 -
江苏购买电刷镀施工
镀液的使用方式也是二者原理差异的重要体现。传统电镀将工件完全浸没在大容量的镀槽中,镀槽内的镀液体积较大,且需要保持相对稳定的成分和浓度。为了维持镀液的稳定性,往往需要配备复杂的过滤、搅拌和温度控制装置。镀液中的金属离子在电场作用下,从阳极向阴极移动并在工件表面沉积,整个镀覆过程在镀槽这个相对封闭且均匀的环境中进行。与之不同,电刷镀的镀液并不存放在大型镀槽中,而是通过镀笔携带。镀笔吸附少量镀液,在与工件接触的局部区域进行镀覆。这意味着电刷镀对镀液的需求量小,且镀液无需长时间储存和循环使用,减少了镀液的浪费和管理成本。同时,由于镀液只在局部区域参与反应,受外界因素干扰小,更易于控制镀覆过程中的参数。电刷镀通过局部镀覆,灵活处理工件特定部位。江苏购买电刷镀施工
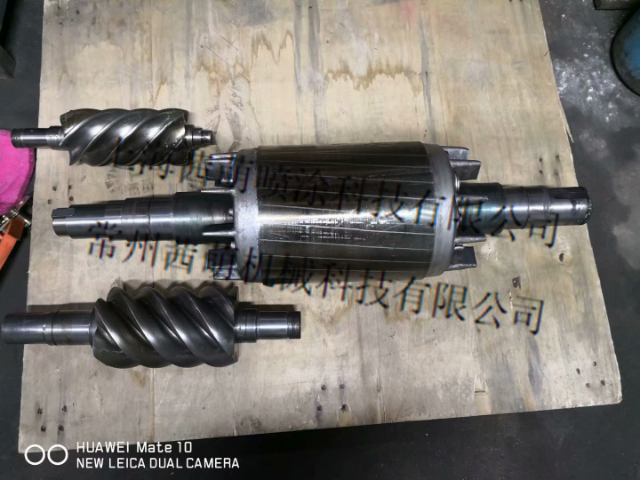
镀镍镀液凭借其稳定的弱酸性环境,在众多工业领域展现出强大的适用性。在机械制造方面,磨损的轴类零件是常见问题,轴类零件在长期运转过程中,表面会因摩擦而受损,尺寸精度下降。此时,镀镍镀液便能大显身手。通过电刷镀镍,镍离子在电场驱动下沉积于轴表面,恢复轴的尺寸精度,同时镍镀层所具备的良好耐腐蚀性与耐磨性,能有效延长轴的使用寿命。像汽车发动机中的曲轴,作为发动机的重点部件,工作时承受着巨大的压力与摩擦力,采用电刷镀镍修复磨损曲轴,能明显提升发动机性能与可靠性。在模具制造行业,镀镍可提高模具表面硬度,降低脱模难度,使模具生产出的产品表面质量更佳,适用于塑料模具、压铸模具等各类模具的表面处理。江苏购买电刷镀施工工件表面活化不足,降低电刷镀镀层结合力。
镀笔选择与维护
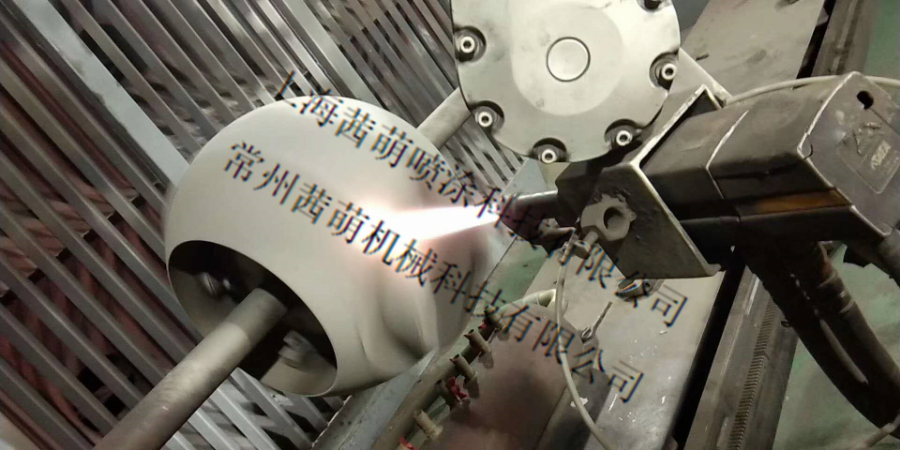
根据工件的形状、尺寸和镀覆部位的特点,选择合适的镀笔至关重要。对于大面积镀覆,可选用较大规格的镀笔,以提高镀覆效率;对于狭小空间或精细部位的镀覆,则需使用特制的小型镀笔,确保能够准确操作。镀笔的阳极通常采用石墨材料,其外部包裹的吸附材料,如脱脂棉、涤纶套等,在使用过程中容易磨损和污染。因此,要定期检查和更换包裹材料,保证其良好的吸水性和镀液传输性能。同时,每次使用后,应及时清洗镀笔,去除残留的镀液,防止镀液干涸后堵塞吸附材料的孔隙,影响下次使用效果。
在电流的作用方式上,传统电镀通过外接电源在大面积的阳极和阴极之间施加电流,电流在整个镀槽内均匀分布,使得工件整体同时进行镀覆。这种方式适用于对大面积、形状规则的工件进行统一镀覆。但对于一些局部需要修复或特殊镀覆的情况,传统电镀难以做到准确处理。电刷镀则通过镀笔与工件的局部接触来施加电流,电流只在镀笔与工件接触的微小区域内起作用。操作人员可以根据实际需求,灵活控制镀笔的移动路径和停留时间,实现对工件特定部位的精确镀覆。例如,在修复机械零件的局部磨损区域时,电刷镀能够准确地在磨损部位进行镀覆,而不会影响零件其他正常部位。电刷镀可在不拆卸设备时,修复局部受损部位。
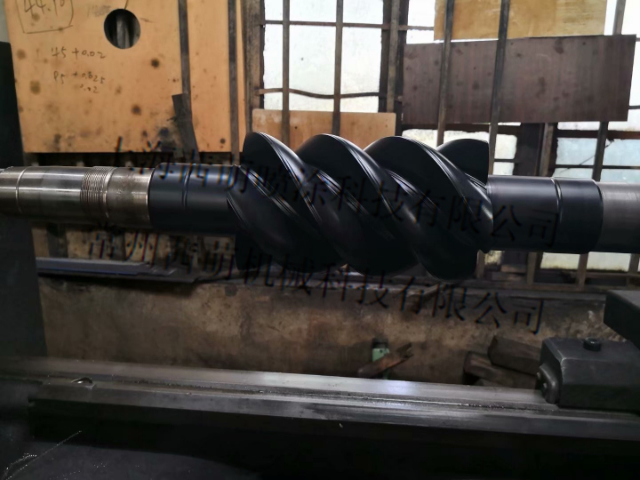
在电刷镀这一精妙的金属表面处理工艺里,诸多参数相互交织,共同影响着镀覆效果。其中,电流与电压作为关键参数,对镀覆过程起着至关重要的调控作用。电流,作为电刷镀过程中的驱动力,其密度(单位面积上通过的电流强度)直接左右着金属离子的沉积速率。当电流密度较低时,单位时间内迁移到阴极(待镀工件)表面的金属离子数量有限。这就好比一条流量较小的河流,携带的 “建筑材料”(金属离子)不足,导致镀层生长缓慢。在这种情况下,虽然镀层可能较为细致、平整,结晶颗粒较小,但沉积效率低下,难以满足大规模生产或快速修复的需求。控制电刷镀电压,避免镀液产生有害副反应。江苏购买电刷镀施工
镀液酸碱度对电刷镀金属离子沉积有明显影响。江苏购买电刷镀施工
工件表面的预处理情况对镀层质量有着基础性的影响。在电刷镀之前,工件表面必须进行彻底的清洗、除锈和活化处理。若工件表面残留有油污、油脂等有机污染物,会阻碍镀液与工件表面的有效接触,导致镀层附着力不佳,甚至出现起皮、剥落等问题。同样,表面的铁锈和氧化皮若未去除干净,会影响金属离子在工件表面的沉积,使镀层与基体之间的结合力降低。而活化处理能够在工件表面形成一层微观上粗糙且活性高的表面层,有利于增强镀层与基体的结合力。江苏购买电刷镀施工