商机详情 -
成都橡胶硫化机厂家推荐
使用全自动平板硫化机要注意什么?1、全自动平板硫化机存放环境应保持干燥和良好通风避免因潮湿导致电器线路潮湿。2、雨天不要在室外使用全自动平板硫化机防止电控箱及加热板进水。3、工作环境潮湿、多水,应在拆卸搬运平板硫化机时,在地面用物品垫高不要让平板硫化机同水直接接触。4、如果在使用过程中操作不当导致加热板进水,应及时联系厂家进行维修。如果需要进行应急抢修可以将加热板上盖板打开,先把水倒出,然后将电控箱设置为手动操作加热到100℃保持恒温半个小时将线路烘干,在手动状态下进行皮带胶接赶紧联系生产厂家进行线路的整体更换。5、平板硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热保持温度半个小时左右。6、每次使用结束后,应当将水压板内的水放完特别是冬季。如果水不能放干净会导致水压板胶皮过早老化使水压板使用寿命降低。橡胶硫化机普遍应用于密封垫、胶轮、输送带配件加工,设备运行平稳,故障率低,适配多种规格橡胶产品生产。成都橡胶硫化机厂家推荐
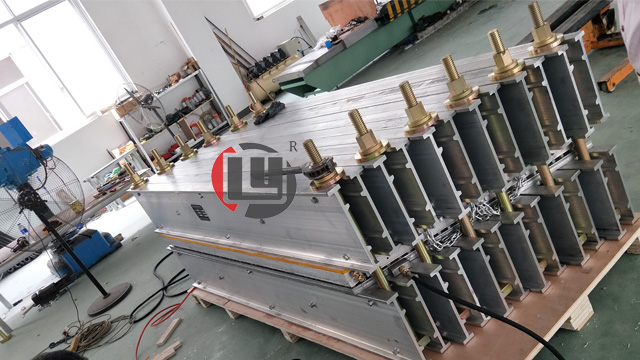
港口码头输送带运输矿石、煤炭、砂石等重载物料,皮带磨损、断裂频次偏高,龙宇水冷组合硫化机适配港口批量维修需求,设备水冷结构大幅缩短单次作业冷却时长,单日可完成多条输送带接头修复,减少装卸输送系统停机。码头露天作业环境日晒雨淋,硫化机金属构件做双层防腐喷涂,电控箱体加装防雨外罩,短时降雨天气可正常开展硫化作业,无需停工等待;设备拼接单元抗风稳固,拉杆螺母加厚处理,户外加压作业不易松动泄压。适配 1400mm、1600mm、1800mm 等港口常用宽幅输送带,多段大梁拼接后完整覆盖皮带宽度,热粘接接头抗拉性能稳定,重载物料持续输送不易断裂。配套电动水压泵适配码头稳定工业供电,持续稳压输出,批量维修无需频繁手动加压,降低操作人员劳动强度。厂家针对港口客户整理高频故障修复方案,包含皮带整体断裂、边缘撕裂、表层孔洞三类常见问题的硫化操作流程,简化现场运维人员学习成本。整套设备配套防雨收纳罩,维修结束后覆盖设备,露天存放减少日晒雨水带来的损耗,替换配件物流发货时效适配港口区域,保障码头皮带维修不间断。无锡输送机硫化机厂家橡胶轮硫化机可定制对应模具,准确完成实心胶轮、聚氨酯胶轮的硫化,成型后耐磨性能强不易开裂。
定型硫化机液压系统的一些改进方向:目前在用的液压系统:在以前不太重视能耗和效率的情形里,再加上成本上的压力,恒压变量泵系统就成为轮胎硫化机液压系统的主要技术基础。在这个恒压变量系统里,通常会选取10-16MPa作为系统压力,向下通过减压阀来匹配装胎、卸胎、中心机构等回路的压力需求,向上通过增压系统(增压阀、增压泵)来匹配加力回路的压力要求;流量上都是通过节流阀来调节。在这种设计下,液压系统在能耗、发热和噪音上都存在很大问题,并由于发热过快带来了油液容易乳化的问题,进而导致一些压力控制阀的故障。
硫化机温控箱体故障多集中在线路接触、温度传感元件两类,龙宇设备手册整理简易故障排查流程,现场人员可自主处理轻微故障,无需等待售后上门。温度数值无显示时,先检查快插插头是否卡紧,线缆外皮有无开裂断线,重新插接或更换线缆即可恢复;温度持续偏低无法达标,查看加热板发热管线接头,清理氧化触点,传感探头移位会造成测温偏差,调整探头贴合加热板面;温度异常持续升高,及时切断电源,检查温控调节模块设置,复位标准硫化参数。故障排查前必须断开设备电源,等待板面完全冷却再操作线路,避免高温、触电隐患。厂家长期供给传感探头、插头、内部线路等小型替换配件,客户常备少量备件,出现轻微故障现场即时更换,快速恢复硫化作业,减少输送带停机时长。若排查后故障无法解决,可拍摄设备故障状态、温控面板画面发送给工作人员,远程判断故障根源,确定需要更换大件配件后快速调配发货,兼顾现场维修效率与售后支撑,降低设备故障带来的生产停滞损失。水冷却硫化机自带冷却管路,硫化完成后快速降温,缩短单次皮带维修作业时长。
橡胶硫化机预热时注意热板温度,如达不到要求,须在指导老师的指导下进行调节,严禁私自乱动;检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑;将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具;在模具装料后应置平板中间,人要站在操作台中间。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚;橡胶硫化机机台出现故障,必须立即切断电源,并向老师报告,严禁私自拆橡胶硫化机各部件。压坏模具,严禁私自处理;橡胶硫化机使用结束后切断电源,打扫卫生,经指导老师检查后填写使用记录。线修补器属于硫化配套设备,配合主机处理输送带纵向撕裂类破损位置修复。无锡输送机硫化机厂家
厂家为硫化机使用者提供长期部件更换渠道,降低设备长期使用维护成本。成都橡胶硫化机厂家推荐
借鉴、吸收国外的经验和技术:使用一定的胶接角度进行接头胶接,能够弥补一部分由于胶接技术、胶接材料、装备的缺陷,可以改善输送带接头区域在通过驱动滚筒和清扫器时对接头的损伤,以达到提高接头使用寿命的目的。但在初期,胶接角度的选择是极其不规范的,很多企业盲目的认为,只要加大胶接角度就可以提高接头寿命,这样,造成了胶接角度的多样化,存在25°、30°、45°等众多胶接角度。通过10几年来的不断研究和探索,我们终于确定了20°胶接角度。选择这个角度,即满足了皮带接头强度要求,同时,也避免了大角度胶接对皮带造成的浪费。目前,国内接受的通用的胶接角度是20°,之所以选择20°是因为胶接角度过小,胶接强度不够,容易导致胶接处断裂。胶接角度过大,造成皮带的浪费,损害用户的利益。成都橡胶硫化机厂家推荐