商机详情 -
硫化机生产厂家
双向拉绳开关、料流检测器等输送机保护装置,可与硫化机配套采购,构成完整输送带运维设备组合,龙宇同步生产全系列配套器械,方便客户统一采购管理。硫化机负责皮带破损、接头修复,保护装置实时监测输送带运行状态,提前预警跑偏、物料堵塞、皮带撕裂等故障,运维人员收到预警后及时使用硫化设备修复,避免小故障扩大造成整条皮带损毁。料流检测器监测物料输送流量,无物料空转、物料堆积时发出信号;双向拉绳开关沿输送带两侧布置,紧急情况下拉动即可停机,保障维修人员操作安全。所有保护装置适配矿山、电厂、港口等多类输送场景,金属外壳做防尘防水处理,适配复杂厂区环境,设备接线规格统一,可接入厂区现有输送控制系统。客户采购硫化主机时,可同步规划配套保护装置数量,厂家成套打包发货,统一提供操作、养护资料,售后对接单一渠道,减少多方采购的沟通成本。保护装置配件与硫化设备配件分库存放,均可长期单独供给,厂区输送带运维所需器械一站式配齐,简化采购、备件储备、售后全流程。硫化机搭配配套修补器,可分别处理输送带整体接头与局部破损撕裂故障。硫化机生产厂家
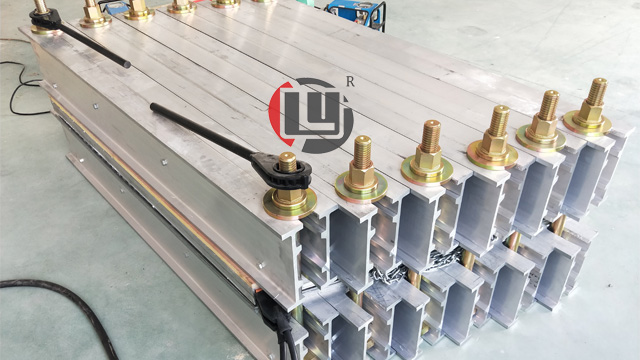
输送带出现整幅断裂故障时,组合式硫化机是修复推荐设备,龙宇 LYLHJ-3 多单元拼接机型可匹配皮带完整宽度,一次性完成整条接头热硫化粘接,无需分段多次修补。修复前使用剥皮机剥离皮带两端表层胶层,对齐芯材纹路铺设对应胶料,拼接硫化机单元完整覆盖接头区域,加压升温至标准参数完成硫化,成型后整条接头受力均匀,不会出现分段修复带来的局部薄弱点位。设备铝合金大梁多段支撑,整块加热板同步升温加压,接头表面平整顺滑,输送带运行时不会刮擦输送机配套部件,减少后续设备磨损。水冷款组合硫化机完成保温后快速冷却,短时间内拆除设备恢复输送,降低厂区物料停滞堆积风险。多数矿山、港口宽幅输送带整幅断裂故障频发,批量采购组合硫化机配套剥皮机,形成完整整幅接头修复方案,标准化操作后接头使用周期接近皮带本体,大幅减少频繁断裂停机维修的频次,长期降低输送带更换、维修综合投入。厂家可根据厂区主流皮带宽度推荐标准单元组合方案,也支持定制加长、加宽单元适配特殊宽幅输送带。输送带硫化机厂家推荐硫化机作业时依靠水压系统均匀施压,让胶带胶层与芯材充分融合成型。

组合式硫化机模块化设计带来灵活适配优势,龙宇 LYLHJ-3 机型单元尺寸标准化,单块加热单元宽度固定,多块拼接可适配 600mm 至 2200mm 全部市面常规输送带宽度。厂区后期更换更宽或更窄输送带时,无需整台更换硫化机,只增减加热、大梁单元即可匹配新皮带规格,减少设备重复采购支出。单元之间拼接结构统一,新旧单元可混合组装,前期采购的标准单元能够长期复用,设备扩容成本低廉。拆分后单块单元重量轻便,井下、狭小厂房、户外临时维修点位均可分段转运,不受场地转运器械限制;组装依靠统一拉杆螺母,不同批次单元配件互通,拉杆、密封垫圈通用,备件储备无需区分新旧单元。多数厂区输送带会随产能调整宽度,选用模块化硫化机可适配后期设备扩容,长期使用综合支出低于一体式固定宽度硫化机。厂家单元库存常备,客户后期增减单元时快速调配发货,同步更新对应硫化参数表格,匹配拼接后整机加热宽度,运维人员按照新参数开展硫化作业,保障接头成型质量稳定。
硫化机铝合金大梁一体挤压成型工艺优势突出,龙宇全部大梁型材采用该工艺生产,对比焊接大梁结构整体性更强,承压过程不会出现焊缝开裂隐患。焊接大梁存在焊缝应力集中,长期高压作业焊缝容易变形渗漏,一体挤压型材无拼接缝隙,受力均匀,反复加压升温结构保持稳定,使用寿命更长;型材截面经过力学测算,同等承压能力下自重更轻,现场转运、组装人力消耗更少;型材内部预留管线卡槽,温控线缆、冷却管路可内嵌收纳,设备外观整洁,管线不易磕碰损坏。型材表面喷涂耐高温防腐涂层,高温硫化、潮湿存放环境下不易氧化锈蚀,减少大梁损耗更换频次。不同系列硫化机大梁截面规格区分,修补器窄幅大梁适配局部加压,组合硫化机宽幅大梁适配整幅皮带接头,全部一体挤压成型,统一工艺标准。大梁作为设备主要承重构件,更换成本偏高,一体挤压结构降低更换频率,厂区长期使用能够节约设备更新资金,厂家大梁库存充足,若出现外力撞击形变可单独采购同规格型材替换,无需更换整套设备。港口装卸输送带高频损耗,使用硫化机热粘接可延长皮带整体使用周期。
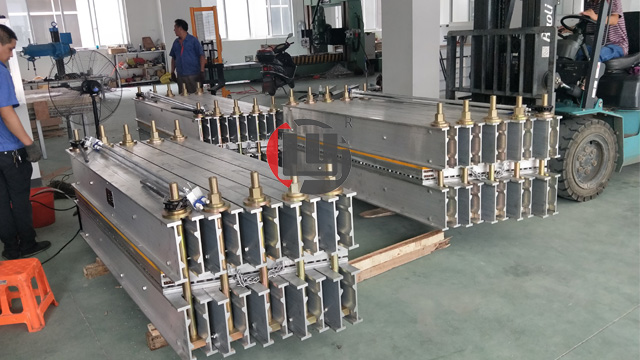
如何使用硫化机:1.运输时,硫化机应尽可能使用搬运设备。如果用钢管运输,其直径不应超过60mm。请勿过度倾斜机器,以免发生事故并损坏零件和表面漆。2.硫化机应放置在稳定的表面上,并用液位计校正水平和水平高度。3.在燃油箱中添加纯的68#抗磨液压油。油位应高于油位计的顶线。试运行后,您需要弥补。4.从加热板上清理杂物,然后根据模具的尺寸将红针调节至相应的压力。大不超过20Mpa。绿针是自动压力,通常比红针低约10%。在滑板和滚筒上注满高温油脂。5.打开三相四线电源,然后将“自动”和“手动”旋转到自动位置。按下“重置”按钮,然后按下“停止”按钮,检查全自动硫化机电机轴的末端是否须顺时针旋转。电气控制箱须连接到中性线,并且主机需要通过4毫米见方的电线接地。硫化作业前需清洁胶带接头区域粉尘油污,保障胶料与皮带芯层充分结合。江阴市小型硫化机
模块化硫化机可增减单元模块,灵活适配 600mm 至 2200mm 区间各类输送带宽度。硫化机生产厂家
电热式硫化机与冷粘修补工具相比,热硫化成型接头综合使用时长更久,龙宇硫化机依靠稳定温控加压实现深度胶料融合,是长期皮带运维的推荐设备。冷粘只依靠胶水粘接,皮带长期承受物料冲击、拉伸后容易分层脱胶,修复部位几周内再次破损,需要重复维修;硫化机通过高温高压让生胶发生交联反应,胶料与皮带芯材融为一体,成型接头承受拉力接近皮带本体,能够跟随皮带长期稳定运行,大幅减少重复修复频次。虽然单次硫化作业耗时多于冷粘,但长期统计维修、皮带更换的综合支出更低,矿山、港口、电厂等输送量大的厂区,长期使用硫化机能够明显降低运维成本。龙宇全系硫化机标准化温控加压设计,新手规范操作即可稳定产出高质量热接头,降低热硫化操作门槛,无需胶接技工也能完成作业。厂家手册同步对比冷粘与热硫化适用场景,短期临时抢修可选用冷粘,长期稳定输送系统接头、大面积破损优先使用硫化机,客户可结合厂区维修需求搭配两类工具,分层处理不同皮带故障,平衡维修速度与长期使用稳定性。硫化机生产厂家