商机详情 -
轻型硫化机销售厂家
龙宇胶带硫化机常见问题及处理方法:1、温控箱读数不准,出现乱码(如600多度)。解决办法:可能接触不良,拔插接插件;可能接口氧化,需要更换插件;可能电缆断了,需要换电缆;测温元件损坏,需更换元件。2、升温阶段,到一定温度后,温度升不上去。解决办法:可能没放隔热板;可能把硫化时间打开了,需把硫化时间关闭。3、压力打不上去。解决办法:可能机架压太紧把水咀压住,把机架螺栓稍松一下;可能水压泵有空气需排气;可能水压泵漏气,各接口没有柠紧需重新拧紧,或需更换垫圈。矿山主要硫化机耐磨抗压,防护等级高,适配矿山恶劣环境,用于皮带硫化、橡胶缓冲件加工稳定可靠。轻型硫化机销售厂家
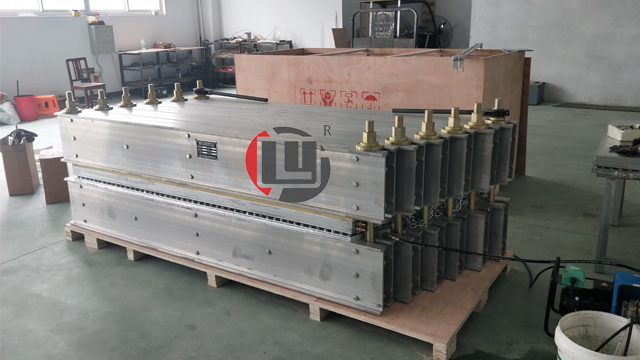
输送带接头硫化质量由温度、压力、保温时长三项要素共同决定,龙宇硫化机通过结构设计稳定控制三项指标,降低人为操作对成型效果的干扰。温控箱体自动恒定加热板温度,减少人工调温产生的温差;水压系统持续稳压,作业全程压力浮动范围小,不会出现中途泄压;计时模块精确把控保温时长,到达时间自动断电,避免保温不足或过长损伤皮带胶层。设备铝合金加热板导热均匀,整块粘接区域同步完成硫化反应,不会出现局部粘接不牢、表层起泡、内部分层等缺陷,成型接头表面平整顺滑,输送带运行时不会剐蹭输送机托辊、清扫装置,减少配套部件磨损损耗。不同材质输送带对应三项指标存在差异,帆布芯皮带、钢丝绳芯皮带、阻燃皮带所需参数各不相同,厂家整理参数对照表附在设备手册内,运维人员作业前对照设置即可。规范使用该款硫化机完成的接头,能够和皮带本体同步承受物料输送拉力,减少接头频繁断裂带来的停机维修,长期使用可降低厂区输送带更换与维修的综合支出,矿山、港口等大输送量厂区,长期使用后成本优势会逐步体现。扬州硫化机硫化机配套模具可按需定制,与设备准确匹配,让橡胶件成型准确,边角规整,减少后期打磨工序。
定型硫化机液压系统的一些改进方向:目前在用的液压系统:在以前不太重视能耗和效率的情形里,再加上成本上的压力,恒压变量泵系统就成为轮胎硫化机液压系统的主要技术基础。在这个恒压变量系统里,通常会选取10-16MPa作为系统压力,向下通过减压阀来匹配装胎、卸胎、中心机构等回路的压力需求,向上通过增压系统(增压阀、增压泵)来匹配加力回路的压力要求;流量上都是通过节流阀来调节。在这种设计下,液压系统在能耗、发热和噪音上都存在很大问题,并由于发热过快带来了油液容易乳化的问题,进而导致一些压力控制阀的故障。
输送带剥皮机作为硫化前置配套设备,龙宇 BPJ-3 机型适配各类普通帆布输送带剥层,为硫化接头打造平整粘接基底。设备电机搭配可调刀具,能够精确控制胶层剥离深度,完整保留内部帆布芯材,不会划伤芯层纤维,保障硫化后接头抗拉强度;传动结构匀速行进,整条皮带剥层厚度均匀,人工剥层厚薄不一、残留胶皮的问题得以解决,胶料贴合更紧密。整机框架稳固,放置在输送带侧边支架即可固定,单人启动开关自动完成剥层,无需手持刀具长时间作业,降低操作人员劳动强度。设备线缆耐磨绝缘,厂区粉尘、潮湿环境使用不易漏电,刀具磨损后可单独采购替换件,更换流程简单。客户采购硫化主机时同步选配剥皮机,硫化、剥层配套成套使用,标准化前置处理搭配稳定热硫化,接头成型质量持续稳定。设备养护与硫化机流程互通,作业后清理刀具残留橡胶,定期加注传动润滑油脂,厂家剥皮机配件与硫化设备配件统一库存,同步供给发货,厂区皮带接头完整作业链条器械一站式配齐,简化运维设备采购与维护管理。液压硫化机采用液压驱动,压力输出稳定,动力充足,适合大尺寸橡胶板、大型密封件的整体硫化成型。

硫化机外压管路的排凝:被动排放型-针阀:在管路末端设置了带有固定孔径的节流针阀,在蒸汽的压力作用下把冷凝水推到针阀阀口,因为阀口尺寸很小,冷凝水就会聚集在针阀前端一段距离的管路内,在压力的作用下这部分冷凝水就能实现连续排水。这类排放方式的好处是,a.实现冷凝水在直线方向上连续排放,没有气锁,反应快和超长的使用寿命;b.尺寸小巧,压力范围广,各个角度都能安装,可以优化管路安装和维护;c.几乎没有蒸汽泄漏的现象,也不存在排凝元件失效而导致的大量蒸汽泄漏;d.对管理里负载变化不敏感,可以精确控制管路温度。多工位硫化机可同时加工多组橡胶件,提升单位时间产能,适合大批量标准化橡胶制品的流水线生产作业。河北硫化机多少钱一台
一体式硫化机集成加热、控压、冷却功能,整机性能稳定,减少配件损耗,适合中小型企业长期稳定使用。轻型硫化机销售厂家
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。轻型硫化机销售厂家