商机详情 -
无锡皮带硫化机厂家
硫化机的修复方法包括表面处理,热喷涂,刷涂等,但是有几种方法存在某些缺点:表面处理会使零件表面达到很高的温度,导致零件变形或破裂,影响尺寸精度和正常使用。在严重的情况下,会导致破裂;尽管刷交叉没有热作用,但是交叉层的厚度不应太厚,污染严重,并且应用也受到很大限制。硫化机温度控制说明:在工作过程中,当模具温度和机器温度为双闭环控制时,模具温度始终处于高精度控制下,以确保生产过程的实现,闭环将被释放在工作周期之外。其次,硫化机模具的温度上升过程为红色,当工作温度达到时,警报灯变为绿色。如果在硫化机的生产过程中模具温度发生变化,则将发出声光警报,机器将自动释放压力。在硫化过程中,由智能控制器对上,中,下三个加热板的温度进行硫化机的温度控制,显示面板用于显示加热板温度和设定温度的检测结果值。电厂输煤皮带维修常使用组合硫化机,保障长距离输送带接头连接稳定可靠。无锡皮带硫化机厂家
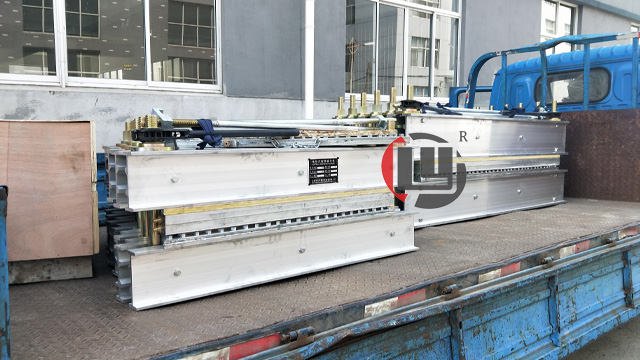
龙宇硫化机完整生产链条包含研发设计、型材加工、整机装配、出厂检测、仓储发货五大板块,各板块单独分工协同运转,保障设备产出效率与稳定品质。研发板块收集各行业客户工况反馈,调整设备结构、参数适配各类输送带;型材加工板块自有机床完成大梁、加热板铣削打磨,自主把控材质工艺;装配板块按照标准化流程组装加热、加压、温控构件,规整管线布局;检测板块模拟真实硫化工况连续运行,核验温度、压力、冷却全部功能;仓储板块分区存放成品设备与替换配件,订单下达后快速打包安排物流。各板块留存工序记录,原料批次、加工参数、检测数据完整归档,设备出现使用问题可追溯全生产流程,精确定位问题根源。完整自主链条无需依赖外部代工工厂,订单交付周期可控,定制化设备调整灵活,不受外包产能、规格限制。同时便于管控设备整体生产成本,无需叠加多层代工溢价,给到客户稳定合理的采购条件,大批量、定制化订单均可平稳承接,持续稳定向各行业厂区供给硫化设备与配套器械。无锡皮带硫化机厂家减震橡胶硫化机针对性调节压力与时间,成型后减震性能优异,普遍用于工程机械、设备底座减震配件。
如何使用硫化机:1.运输时,硫化机应尽可能使用搬运设备。如果用钢管运输,其直径不应超过60mm。请勿过度倾斜机器,以免发生事故并损坏零件和表面漆。2.硫化机应放置在稳定的表面上,并用液位计校正水平和水平高度。3.在燃油箱中添加纯的68#抗磨液压油。油位应高于油位计的顶线。试运行后,您需要弥补。4.从加热板上清理杂物,然后根据模具的尺寸将红针调节至相应的压力。大不超过20Mpa。绿针是自动压力,通常比红针低约10%。在滑板和滚筒上注满高温油脂。5.打开三相四线电源,然后将“自动”和“手动”旋转到自动位置。按下“重置”按钮,然后按下“停止”按钮,检查全自动硫化机电机轴的末端是否须顺时针旋转。电气控制箱须连接到中性线,并且主机需要通过4毫米见方的电线接地。
硫化机温控箱体故障多集中在线路接触、温度传感元件两类,龙宇设备手册整理简易故障排查流程,现场人员可自主处理轻微故障,无需等待售后上门。温度数值无显示时,先检查快插插头是否卡紧,线缆外皮有无开裂断线,重新插接或更换线缆即可恢复;温度持续偏低无法达标,查看加热板发热管线接头,清理氧化触点,传感探头移位会造成测温偏差,调整探头贴合加热板面;温度异常持续升高,及时切断电源,检查温控调节模块设置,复位标准硫化参数。故障排查前必须断开设备电源,等待板面完全冷却再操作线路,避免高温、触电隐患。厂家长期供给传感探头、插头、内部线路等小型替换配件,客户常备少量备件,出现轻微故障现场即时更换,快速恢复硫化作业,减少输送带停机时长。若排查后故障无法解决,可拍摄设备故障状态、温控面板画面发送给工作人员,远程判断故障根源,确定需要更换大件配件后快速调配发货,兼顾现场维修效率与售后支撑,降低设备故障带来的生产停滞损失。模块化硫化机可增减单元模块,灵活适配 600mm 至 2200mm 区间各类输送带宽度。

LYLHJ型电热式胶带硫化机,体积小、重量轻,普通三相电源供电,热板温度均匀,水压系统供给(1.0~2.0MPa)均匀压力,配有轻型全自动电控箱。电控箱与主机的连接由一体化插件及多芯电缆完成,操作方便、工作可靠。目前普遍应用于冶金、矿山、电厂、港口、建材、化工等周围无炸开性气体和足以腐蚀金属的有害性气体场合的帆布、尼龙、钢绳芯运输胶带的现场硫化胶接。亦适用于防腐、耐热等特殊性能胶带的硫化接头。胶带接头的质量,直接影响到胶带的工作效力、使用寿命,尤其是目前长距离,很强度运输带更为重要,故LYLHJ型电热式胶带硫化机是目前胶带运输机械中不可少的辅助设备。快速硫化机优化加热与压力系统,缩短硫化周期,大幅提升产能,适合电商配件、日用品批量生产加工。无锡超轻硫化机厂家电话
硫化机配套电缆采用耐磨外层材质,户外、井下复杂环境使用不易开裂破损。无锡皮带硫化机厂家
平板硫化机工作原理:1、当电动机运转时,油液自储油箱滤油器进入油泵,并经油泵排油管进入控制阀,如果手控阀处于关闭位置,则油液经控制阀及油管进入油缸,驱使柱塞和下模板平台上升。2、当压力达到上限规定值后,电接点压力表触点控制停止油泵电动机运转,单向阀即自动关闭,从而使油缸内的压力保持。3、压力维持下降至调节到所需较低工作压力时,电接点压力表触点控制油泵运转,油压又上升,直到硫化加热时间完成时。4、电机停止,开模取工件,上下平台之间固定模具,一般用自动控温电热管加热,橡胶被加热数分钟后,即被硫化固定性能和形状。无锡皮带硫化机厂家