商机详情 -
南通硫化机厂家
硫化机铝合金大梁一体挤压成型工艺优势突出,龙宇全部大梁型材采用该工艺生产,对比焊接大梁结构整体性更强,承压过程不会出现焊缝开裂隐患。焊接大梁存在焊缝应力集中,长期高压作业焊缝容易变形渗漏,一体挤压型材无拼接缝隙,受力均匀,反复加压升温结构保持稳定,使用寿命更长;型材截面经过力学测算,同等承压能力下自重更轻,现场转运、组装人力消耗更少;型材内部预留管线卡槽,温控线缆、冷却管路可内嵌收纳,设备外观整洁,管线不易磕碰损坏。型材表面喷涂耐高温防腐涂层,高温硫化、潮湿存放环境下不易氧化锈蚀,减少大梁损耗更换频次。不同系列硫化机大梁截面规格区分,修补器窄幅大梁适配局部加压,组合硫化机宽幅大梁适配整幅皮带接头,全部一体挤压成型,统一工艺标准。大梁作为设备主要承重构件,更换成本偏高,一体挤压结构降低更换频率,厂区长期使用能够节约设备更新资金,厂家大梁库存充足,若出现外力撞击形变可单独采购同规格型材替换,无需更换整套设备。节能型硫化机优化加热结构,降低能耗损耗,升温速度快,长时间连续作业依旧能保持稳定硫化效果。南通硫化机厂家
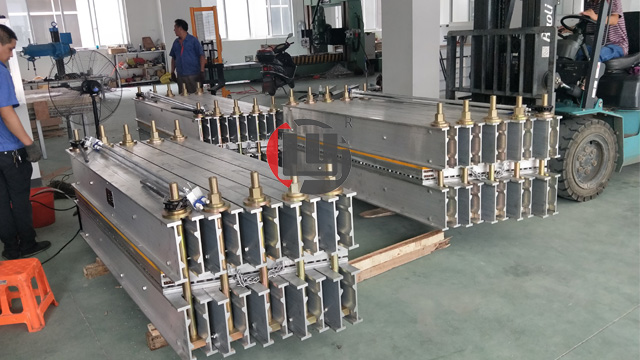
输送带硫化机哪种接头方法好:输送带硫化机哪种接头方法好,输送带在使用过程中难免出现损坏,这就需要重新做皮带接头。常用的输送带粘接方法如下:较为简单的方法就是用钉扣机钉皮带扣。这种接头方法很便捷,价格低,对技术要求也较低,但是接头的性价比较低,容易损坏,对输送带产品的使用寿命有影响,而且容易漏料和损伤滚筒,现在一般已很少采用。另外一种方法是采用输送带粘接剂做输送带冷粘接头,这种接头方法比皮带扣接头的效率高,也很经济,能够有比较好的接头效果。适用于长度和宽度比较小的输送带粘接。第三种就是使用电热式胶带硫化机热硫化胶结,效果做好,接头效果可达到原输送带强度的90%以上。皮带硫化机生产厂家液压硫化机采用液压驱动,压力输出稳定,动力充足,适合大尺寸橡胶板、大型密封件的整体硫化成型。
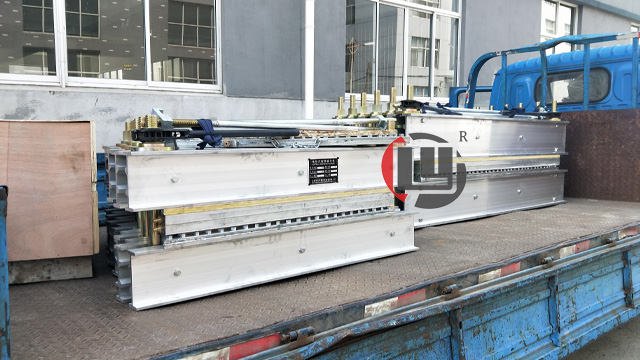
硫化机配套修补器分为点修补、纵向撕裂修补、侧边修补三类,和主机搭配使用,分别应对输送带不同破损类型,龙宇完整生产全系列修补设备,满足客户一站式采购需求。LYXBJ-1 大梁式点修补器体积小巧,加热区域集中,专门修复皮带表面孔洞、小块磨耗区域,无需动用大型硫化主机,单人即可完成操作,适合流水线突发小损伤抢修。LYXBJ-3 纵向修补器为长条形结构,针对输送带运行中物料冲击产生的纵向撕裂,贴合撕裂完整长度加压加热,修复后皮带纵向受力恢复原有水平。LYXBJ-2 侧边修补器贴合皮带两侧轮廓,处理输送带边缘开裂、胶皮脱落问题,避免破损持续扩大造成整条皮带报废。所有修补器同样采用铝合金加热板与支撑框架,温控组件可与硫化主机通用,减少客户配件储备种类。修补作业流程与整机硫化逻辑一致,清理破损区域后铺设修补胶料,固定修补设备完成升温保温,冷却后即可投入输送使用。厂家可根据客户皮带常见破损形式,搭配主机与对应修补器成套发货,同时整理各类破损修复操作要点文档,方便运维人员日常查阅,降低皮带停机维修造成的生产停滞时长。
定型硫化机液压系统的一些改进方向:短期内的改进方向:从泵站上,需要降低装机功率,需要把传统的节流调速系统变成容积调速系统,恒功率系统,比例泵系统或低配置的伺服系统都是可以选择的技术路线。从控制阀组上,特别是开合模油缸,需要把普通换向回路变成差动控制回路,降低对系统流量的需求,进而降低的液压站的装机功率。油缸也需要选择好较佳的缸径和杆径。从硫化机结构上,通过对硫化工艺动作的追踪和分解,有些动作完全可以由其他的驱动方式来代替,减少液压回路的使用,如装、卸胎升降,完全可以由电动或气动来代替。从智能制造上,闭环控制将是一个方向,主要体现在实时监控和数字化管理。液压系统的流量和压力都能进行实时监控,油液的状态也能进行实时监控,关键中心元器件和油液的使用情况可以进行数字化管理。所有的这些数据都可以上传至工厂级MES系统,实现较低成本的备件和备品的仓储、运输和维护更换。硫化机铝合金大梁采用一体挤压成型工艺,结构稳固,承受压力能力表现平稳。
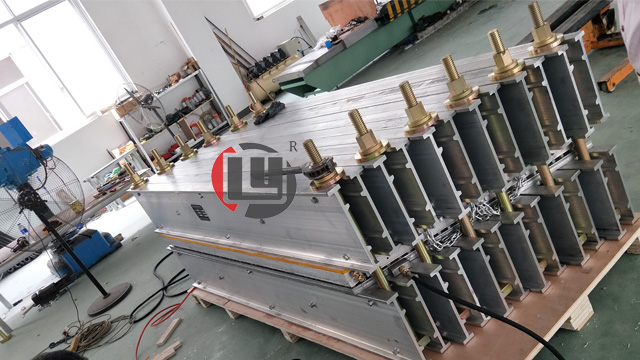
电热式硫化机胶带接头的质量,直接影响到了胶带的工作效力,使用寿命,尤其是在目前长距离、很强度运输带更是为重要,电热式胶带硫化机是目前胶带运输机械中不可缺少的辅助设备。电热式硫化机硫化保温时间可根据皮带的厚度进行调整,采用全自动精密数显控制系统,硫化温度均匀、很准,硫化压力均匀,整机重量轻,质量可靠,持久耐用,快速水冷却时间:15分钟升温时间:从常温到硫化温度不超过25分钟;上下加热板温差±2℃;温度调节范围:0~300℃;硫化压力0~2.0MPa,具体以用户皮带规格和出厂标示为准;硫化保温时间:0~99min(根据皮带的厚度进行调整);橡胶密封件硫化机针对性优化参数,可准确完成各类密封圈、油封件的硫化,成型后密封性与韧性更佳。内蒙硫化机
硫化机依靠电热与加压配合完成输送带接头热熔粘接,适配矿山、港口等多种输送作业场景。南通硫化机厂家
硫化胶接角度的选择:1.胶接角度的定义:胶接角度是指输送带接头部分和原带相衔接边缘与输送带垂线之间的夹角。2.胶接角度的由来:由于我国在输送带的胶接技术方面起步较晚,发展较慢,致使在已往很长的一段历史时期里,输送带胶接工作是在:胶接设备、材料和工艺均存在缺陷或还不成熟的情况下,在胶接接头操作没有标准、规范的指导下,在缺乏专业胶接技师的条件下,在对外来技术的移植还只停留在照本宣科、照猫画虎的层次的情况下进行的。因此,突出的问题是:要想使接头寿命长,必须解决好接头与原带的过渡问题。否则,当输送带接头通过清扫器、滚筒时很容易造成的正面冲击和损伤,甚至会刮起或产生撕裂。南通硫化机厂家