商机详情 -
南京小型硫化机厂家推荐
硫化机配套修补器分为点修补、纵向撕裂修补、侧边修补三类,和主机搭配使用,分别应对输送带不同破损类型,龙宇完整生产全系列修补设备,满足客户一站式采购需求。LYXBJ-1 大梁式点修补器体积小巧,加热区域集中,专门修复皮带表面孔洞、小块磨耗区域,无需动用大型硫化主机,单人即可完成操作,适合流水线突发小损伤抢修。LYXBJ-3 纵向修补器为长条形结构,针对输送带运行中物料冲击产生的纵向撕裂,贴合撕裂完整长度加压加热,修复后皮带纵向受力恢复原有水平。LYXBJ-2 侧边修补器贴合皮带两侧轮廓,处理输送带边缘开裂、胶皮脱落问题,避免破损持续扩大造成整条皮带报废。所有修补器同样采用铝合金加热板与支撑框架,温控组件可与硫化主机通用,减少客户配件储备种类。修补作业流程与整机硫化逻辑一致,清理破损区域后铺设修补胶料,固定修补设备完成升温保温,冷却后即可投入输送使用。厂家可根据客户皮带常见破损形式,搭配主机与对应修补器成套发货,同时整理各类破损修复操作要点文档,方便运维人员日常查阅,降低皮带停机维修造成的生产停滞时长。硫化作业前需清洁胶带接头区域粉尘油污,保障胶料与皮带芯层充分结合。南京小型硫化机厂家推荐
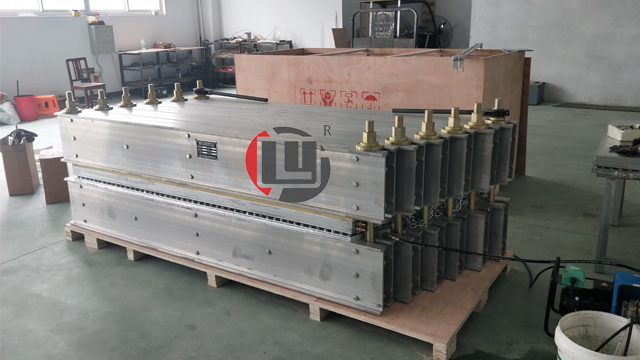
电热式硫化机胶带接头的质量,直接影响到了胶带的工作效力,使用寿命,尤其是在目前长距离、很强度运输带更是为重要,电热式胶带硫化机是目前胶带运输机械中不可缺少的辅助设备。电热式硫化机硫化保温时间可根据皮带的厚度进行调整,采用全自动精密数显控制系统,硫化温度均匀、很准,硫化压力均匀,整机重量轻,质量可靠,持久耐用,快速水冷却时间:15分钟升温时间:从常温到硫化温度不超过25分钟;上下加热板温差±2℃;温度调节范围:0~300℃;硫化压力0~2.0MPa,具体以用户皮带规格和出厂标示为准;硫化保温时间:0~99min(根据皮带的厚度进行调整);橡胶硫化机生产厂家橡胶硫化机普遍应用于密封垫、胶轮、输送带配件加工,设备运行平稳,故障率低,适配多种规格橡胶产品生产。
硫化机蒸汽疏水阀如何选择:1.疏水阀的背压率也是影响疏水阀工作的重要指标。背压率高,可以在回收凝结水时在背压较高的情况下仍可以正常工作。2.疏水阀具有止回功能,可使单台的硫化机停止工作时防止冷凝水倒流对硫化机造成不利影响,造成故障,影响使用寿命。3.选择可用于过热蒸汽的疏水阀。4.能够连续排水,且排水量大、使用寿命长的疏水阀。选好蒸汽疏水阀可节约大量能源和资金,当然也许一次性投资大一些,但从长远来看是合算的,既可以保证产品质量,又可以很大提高工作效率。
组合式硫化机模块化设计带来灵活适配优势,龙宇 LYLHJ-3 机型单元尺寸标准化,单块加热单元宽度固定,多块拼接可适配 600mm 至 2200mm 全部市面常规输送带宽度。厂区后期更换更宽或更窄输送带时,无需整台更换硫化机,只增减加热、大梁单元即可匹配新皮带规格,减少设备重复采购支出。单元之间拼接结构统一,新旧单元可混合组装,前期采购的标准单元能够长期复用,设备扩容成本低廉。拆分后单块单元重量轻便,井下、狭小厂房、户外临时维修点位均可分段转运,不受场地转运器械限制;组装依靠统一拉杆螺母,不同批次单元配件互通,拉杆、密封垫圈通用,备件储备无需区分新旧单元。多数厂区输送带会随产能调整宽度,选用模块化硫化机可适配后期设备扩容,长期使用综合支出低于一体式固定宽度硫化机。厂家单元库存常备,客户后期增减单元时快速调配发货,同步更新对应硫化参数表格,匹配拼接后整机加热宽度,运维人员按照新参数开展硫化作业,保障接头成型质量稳定。精密硫化机精度高,压力波动小,适合微型橡胶配件、电子硅胶件加工,保障小件产品尺寸准确无偏差。
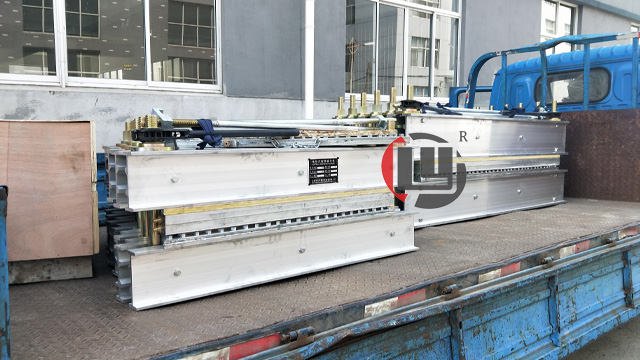
组合式硫化机与一体式修补硫化机存在明显功能区分,适配不同输送带维修场景,龙宇同步量产两类设备,方便客户按需选购。一体式修补硫化机整体不可拆分,加热区域面积偏小,整机重量轻便,适合流水线、小型厂区局部孔洞、侧边破损快速修补,单人携带至破损位置即可作业,拆装流程简单,耗时较短;组合式硫化机由多段单独大梁、加热单元拼接而成,可拼接出大面积加热区域,针对整条输送带断开、宽幅皮带整体接头施工,多人配合完成组装,成型后的接头完整贴合皮带全幅宽度,受力分布均匀。两类设备温控系统可互通,水压加压配件能够通用,客户采购两类设备无需储备两套备件,降低库存成本。一体式设备多用于日常零散小故障抢修,组合机型用于定期大型皮带维护作业,多数工矿企业会同时配备两类设备,形成大小故障分层处理的运维方案。厂家会根据客户厂区皮带故障类型占比,推荐两类设备的采购配比,同时成套打包提供价格配套方案,降低客户整体采购支出,设备交付时分别配套对应操作、养护文档,区分大小机型操作要点,避免混用操作带来的硫化质量问题。热压硫化机升温迅速,热传导均匀,缩短硫化成型时间,提升橡胶制品生产效率,适配多品类产品加工。南京小型硫化机厂家推荐
冶金厂区输送带运维多选用水冷硫化机,适配高温环境下持续维修作业需求。南京小型硫化机厂家推荐
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、硫化机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装硫化机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理硫化机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。南京小型硫化机厂家推荐